Riduci i fermi vs semplifica gli acquisti: guida all'inventario

La scelta operativa dietro ogni decisione sui ricambi
Un azionamento fuori produzione si guasta di venerdì pomeriggio. L'OEM quota un lead time di 20 settimane. La produzione si ferma e ogni ora di fermo costa denaro che non puoi recuperare.
La stessa tensione si vede in ogni decisione sui ricambi nel settore manifatturiero europeo. La gestione dell'inventario decide da che parte ti collochi.
La continuità operativa e l'efficienza degli acquisti non sono opposti. Sono due risultati della stessa decisione: la classificazione di criticità.
Best practice di gestione dell'inventario MRO: dove continuità operativa e acquisti si scontrano
Le best practice di gestione dell'inventario MRO iniziano con una domanda: quali componenti fermano davvero la produzione quando si guastano?
Per la maggior parte degli impianti, una piccola quota di SKU concentra la maggior parte del rischio di fermo. Un PLC, un inverter o un servoazionamento guasti bloccano una linea; un sensore usurato o un contattore di ricambio raramente lo fanno.
La ricerca di Y. Guo e coautori sulla resilienza della supply chain identifica lo stoccaggio preventivo e il multi-sourcing come strategie fondamentali per la resilienza.
Classificazione di criticità e regola dell'80/20 nella pratica
Classifica ogni ricambio in base alle conseguenze del guasto, non al prezzo. Un componente economico che ferma una linea è ad alta criticità; un componente costoso con un gemello ridondante no.
Una suddivisione pratica in tre livelli:
- Critico: il guasto ferma la produzione, nessuna soluzione alternativa, lead time lungo
- Importante: il guasto rallenta la produzione o richiede una soluzione manuale alternativa
- Standard: il guasto viene assorbito dalla manutenzione ordinaria
Rivedi l'elenco dei componenti critici ogni trimestre. Le macchine invecchiano e i componenti passano da una categoria all'altra.
Come impostare un punto di riordino dell'inventario che protegga la produzione
Un punto di riordino dell'inventario è il livello di stock che attiva un nuovo ordine prima dell'esaurimento.
La formula di base è domanda durante il lead time più scorta di sicurezza. Funziona quando i lead time sono stabili.
La ricerca di D. Gallego-García e coautori sulla riduzione del rischio negli acquisti sviluppa un sistema per integrare la pianificazione classica degli acquisti basata su metodi di inventario e pianificazione dei fabbisogni di materiale.
EOQ e punto di riordino: quando la formula incontra un lead time OEM di 20 settimane
La quantità economica d'ordine presuppone che tu possa riordinare quando vuoi. Per i componenti obsoleti spesso non è possibile. Quando un componente è fuori produzione, la logica del punto di riordino si capovolge: gestisci una fornitura finita, non un ciclo di reintegro.
Per quei componenti, considera la decisione come comprare ora o mai più. Verifica la disponibilità sul mercato prima di impegnarti su una data di esaurimento scorte.
| Tipo di componente | Logica di riordino | Rischio principale |
| Attivo, lead time breve | EOQ + scorta di sicurezza | Sovrastoccaggio |
| Attivo, lead time lungo | Margine sul lead time | Esaurimento scorte |
| Fuori produzione | Acquista lo stock disponibile | Nessuna fornitura futura |
Il processo di approvvigionamento dei ricambi: monitoraggio manuale vs automatizzato
Il processo di approvvigionamento dei ricambi si basa su due modelli: monitoraggio manuale e monitoraggio digitale dell'inventario.
Il monitoraggio manuale utilizza fogli di calcolo, checklist cartacee e conteggi fisici.
Il tracciamento digitale utilizza un sistema di inventario automatizzato con aggiornamenti in tempo reale. Migliora l'accuratezza e la visibilità delle scorte, ma richiede dati puliti e processi disciplinati.
Per molti impianti la risposta onesta è un approccio ibrido. Automatizza i ricambi ad alta rotazione e ad alta criticità.
Come si misura davvero l'accuratezza dell'inventario?
Prima di confrontare il tracciamento manuale e quello automatizzato, definisci cosa misuri. L'accuratezza dell'inventario è la quota di registri di magazzino che corrispondono alla realtà fisica in un dato momento, non la quota di ricambi che alla fine riesci a trovare.
Una routine di misurazione praticabile:
- Scegli ogni settimana un campione scorrevole di SKU, ponderato verso i ricambi ad alta criticità e ad alta rotazione.
- Conta fisicamente, poi confronta con il registro del sistema.
- Registra ogni discrepanza per causa: prelievo non registrato, quantità contabilizzata errata, ubicazione errata, record duplicato, errore nell'unità di misura.
L'accuratezza dei registri spesso sembra accettabile finché non ponderi il campione in base alla criticità. Un impianto può mostrare un'elevata accuratezza su migliaia di elementi di fissaggio standard mentre i registri dei drive e dei PLC critici si discostano.
Dove la visibilità in tempo reale cambia davvero il risultato
La visibilità in tempo reale cambia una cosa fondamentale: l'età delle tue informazioni. I registri manuali sono accurati fino all'ultimo aggiornamento; quelli automatizzati fino all'ultima scansione.
Questa differenza emerge in quattro ambiti:
- Rifornimento: ordini in base allo stock attuale, non a quello del mese scorso
- Inventario: il conteggio ciclico sostituisce il conteggio annuale durante la fermata
- Sovravendita: smetti di promettere ricambi che non hai più a disposizione
L'errore umano non scompare con l'automazione; si sposta. Gli errori di acquisizione dati nel punto di scansione sostituiscono gli errori di trascrizione nel punto di inserimento. Un codice a barre letto male o un'assegnazione errata del contenitore crea un record che sembra autorevole ma è sbagliato e, poiché è digitale, le persone vi si fidano più a lungo prima di verificarlo.
Scenari di guasto che dovresti pianificare
Il tracciamento automatizzato fallisce in modi in cui quello manuale non fallisce. Pianifica questi casi prima di affidarti al sistema durante un guasto:
- Interruzione della connettività: lo scanner o il terminale non riesce a raggiungere il sistema, quindi i movimenti vengono messi in coda o persi. Decidi in anticipo se il personale registra su carta e inserisce i dati successivamente, oppure se interrompe l'emissione dei ricambi finché il collegamento non torna disponibile.
- Scansioni inaccurate: un'etichetta danneggiata, un numero di parte simile o un'unità di misura errata producono un record plausibile ma sbagliato. Controlla a campione le richieste ad alta criticità invece di fidarti di ogni scansione.
- Record duplicati: lo stesso ricambio inserito sotto due numeri, spesso dopo una sostituzione o un cambio di nome da parte del produttore. Questo gonfia lo stock apparente e nasconde le reali carenze.
Il tracciamento manuale fallisce in modo diverso: il registro è in ritardo rispetto alla realtà. La modalità di guasto è il ritardo tra un movimento di magazzino e l'aggiornamento del registro. Un ricambio lascia lo scaffale, il registro non cambia e il successivo acquirente ordina in base a un numero che è già sbagliato.
Trovalo su Automa.Net →
Quando i controlli manuali mantengono ancora il loro ruolo
La scelta non è strettamente o l'uno o l'altro. I controlli manuali restano il modo più rapido per confermare la realtà in casi specifici:
- Messa in servizio e dismissione: quando una macchina viene installata o rottamata, un sopralluogo fisico individua parti di cui il sistema non era mai a conoscenza.
- Dopo un guasto grave: le emergenze spesso bypassano la registrazione normale. Un rapido conteggio dei magazzini interessati ripristina la fiducia nel registro.
- Scorte obsolete e pezzi singoli: le eccedenze e i componenti legacy spesso restano fuori dalla normale logica di riordino, quindi una revisione fisica periodica è l'unico controllo affidabile.
Considera i conteggi ciclici, i controlli delle eccezioni e gli audit fisici come complementi al monitoraggio in tempo reale, non come un ripiego per gli impianti che non hanno automatizzato. Gli impianti che mantengono alta l'accuratezza decidono quali parti vengono controllate, con quale frequenza e da chi, poi rispettano tale impostazione.
Approvvigionamento di parti di automazione obsolete: il vero rischio di fermo macchina
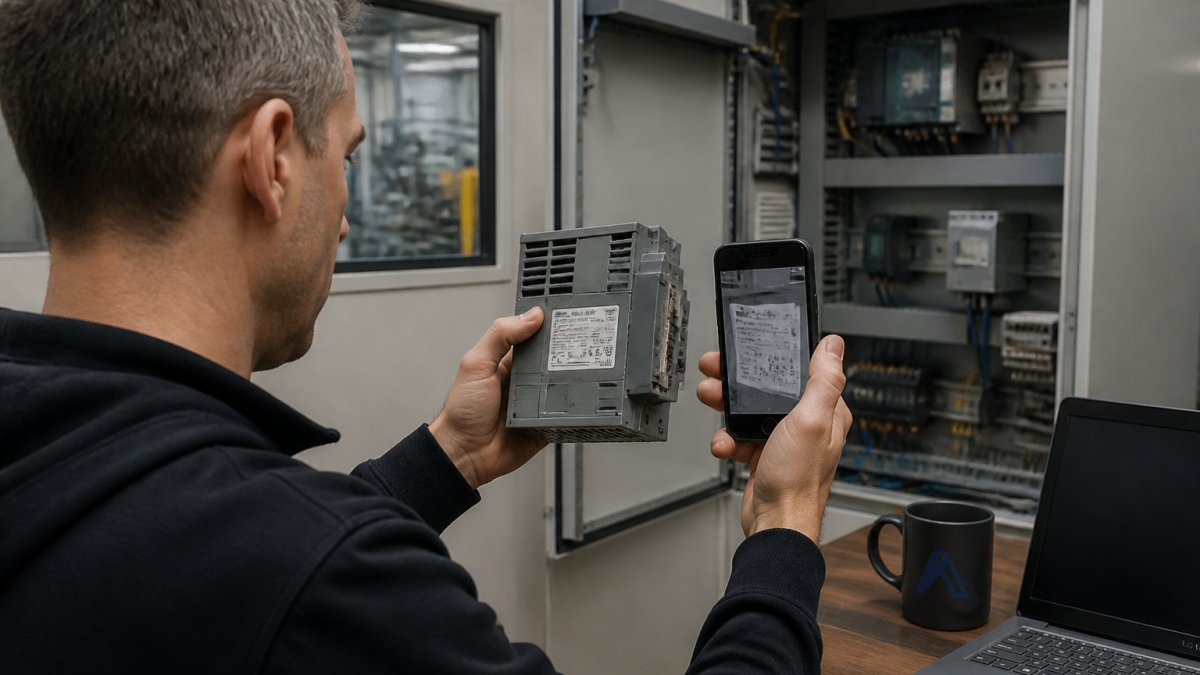
L'approvvigionamento di parti di automazione obsolete è il punto in cui si concentra la necessità di ridurre al minimo i tempi di fermo. Quando una macchina costruita 15 anni fa perde un controllore, l'OEM potrebbe averlo dismesso anni prima.
Questo è il problema di approvvigionamento attorno al quale abbiamo costruito Automa.Net. Gli acquirenti usano AutomaSEARCH per cercare stock in tempo reale in una rete verificata di distributori, broker e costruttori di macchine, e AutomaSnap per identificare un componente da una foto della targhetta quando l'etichetta è usurata o il codice del pezzo non è chiaro.
L'alternativa è chiamare i distributori uno alla volta mentre la linea resta ferma.
OEM vs Ricondizionato vs Surplus: una tabella decisionale di approvvigionamento
Scegliere tra stock OEM, ricondizionato e surplus è una decisione di rischio, non solo di prezzo. Ogni opzione scambia certezza con disponibilità.
| Opzione | Disponibilità | Tempi di consegna | Ideale per |
| OEM nuovo | Limitata per le parti legacy | Spesso lunghi | Asset critici per la garanzia |
| Ricondizionato | Moderata | Da brevi a moderati | Sostituzioni non critiche per la sicurezza |
| Surplus | Variabile | Brevi | Ripristino rapido di parti obsolete |
L'OEM nuovo offre la provenienza più chiara e l'attesa più lunga. Il ricondizionato e il surplus spesso forniscono più rapidamente lo stesso codice parte, ma comportano una maggiore responsabilità di verifica.
Per una parte fuori produzione, lo stock surplus è spesso l'unica via realistica per tornare in produzione, una realtà di approvvigionamento, non un compromesso.
Quando dare priorità alla riduzione dei tempi di fermo rispetto alla semplificazione degli acquisti
Dai priorità alla riduzione dei tempi di fermo quando il guasto di una parte blocca la produzione e non esiste alcuna soluzione alternativa. Dai priorità alla semplificazione degli acquisti quando la spesa per le parti è elevata ma i guasti vengono assorbiti senza fermare la produzione.
Questa è la risposta breve. La risposta utile è un framework che mappa il profilo del tuo inventario sul giusto orientamento, perché la maggior parte degli impianti ha bisogno di entrambi, applicati a parti diverse dello stesso stock.
I fattori decisionali che determinano davvero la risposta
Cinque fattori determinano dove si colloca l’equilibrio per un dato impianto o una data famiglia di componenti:
- Numero di SKU e distribuzione della criticità. Un impianto con poche centinaia di SKU, per lo più critici, tende a privilegiare l’uptime. Un impianto con decine di migliaia di SKU a bassa criticità tende a privilegiare l’efficienza degli acquisti, perché il costo amministrativo della loro gestione prevale.
- Volume delle transazioni. Un’elevata frequenza di prelievo per SKU premia l’automazione e una logica di riordino rigorosa. Una bassa frequenza premia un controllo manuale semplice e verificabile; l’overhead dell’automazione è difficile da giustificare per componenti che si muovono due volte l’anno.
- Numero di sedi. Più siti o magazzini moltiplicano il costo di un dato errato. La visibilità in tempo reale si ripaga più rapidamente quando lo stesso codice parte si trova in più luoghi.
Il meccanismo dei costi, detto in modo semplice
Le cifre di risparmio non vengono indicate, perché dipendono interamente dalla tua linea, dai componenti e dai tassi di guasto. Ciò che si può descrivere è il meccanismo.
La riduzione dei fermi macchina scambia costo di mantenimento con disponibilità. Si tiene più stock, o lo si tiene in una forma più accessibile, accettando il rischio di capitale, stoccaggio e obsolescenza.
La semplificazione degli acquisti scambia margine di disponibilità con efficienza amministrativa e di mantenimento.
Le due cose non sono in conflitto quando vengono applicate a livelli diversi.
Un framework pratico per categoria di componente
| Categoria di componente | Orientamento principale | Perché |
| Critico, attivo, lead time breve | Semplificazione degli acquisti | Il riapprovvigionamento è affidabile; mantieni il buffer modesto |
| Critico, attivo, lead time lungo | Riduzione dei fermi macchina | La volatilità del lead time è il rischio dominante |
| Critico, obsoleto | Accesso al mercato | Il vincolo è l’approvvigionamento, non il processo interno |
| Importante, attivo | Bilanciato | Il guasto rallenta la produzione; buffer dimensionato in base al tempo di workaround |
| Standard, alto volume | Semplificazione degli acquisti | Il costo amministrativo prevale; automatizza il riordino |
| Standard, basso volume | Controllo manuale | L’overhead dell’automazione supera il beneficio |
L’eccezione dei componenti obsoleti
Per i componenti obsoleti e fuori produzione, il framework cambia forma. Gestisci una fornitura finita, non un ciclo di riapprovvigionamento. La logica del punto di riordino si inverte: non esiste un ordine futuro da attivare.
Per questi componenti, dai priorità all’accesso al mercato rispetto al processo interno.
È qui che le piattaforme di sourcing e i marketplace di componenti differiscono dagli strumenti di inventario interni. Gli strumenti interni ti dicono cosa hai, non cosa è disponibile sul mercato quando il tuo stock si esaurisce.
Come applicarlo senza riscrivere l’intero processo
Non ti serve un nuovo sistema per applicare questo framework. Inizia con l’elenco dei componenti critici.
- Classifica i tuoi ricambi in base alle conseguenze del guasto, non al prezzo.
- Per ogni componente critico, annota il lead time e se esiste un workaround.
- Applica la tabella sopra per decidere l’orientamento per ciascuna categoria.
Per i team il cui distinte base è disordinato o obsoleto, pulire prima i dati della BOM rende ogni decisione di classificazione successiva più rapida e affidabile. Questo è ciò per cui il nostro BOM List Cleaner serve. E quando un componente critico obsoleto è il vincolo, AutomaSEARCH ti consente di verificare lo stock in tempo reale in una rete verificata di distributori, broker e costruttori di macchine prima di accettare un lungo lead time OEM.
Domande frequenti
Quali sono i due principali tipi di sistemi di inventario?
Il tracciamento manuale si basa su fogli di calcolo, checklist cartacee e conteggi fisici delle scorte, con aggiornamenti inseriti dopo la ricezione o la spedizione della merce. I sistemi automatizzati utilizzano il tracciamento digitale dell'inventario con acquisizione dati tramite barcode o RFID, aggiornando i livelli di stock in tempo reale. La differenza pratica è la frequenza di aggiornamento: i registri manuali riflettono lo stock di ieri, mentre i sistemi automatizzati mostrano il movimento attuale delle scorte mentre avviene. Per i ricambi con lunghi lead time OEM, questo divario determina se intercetti una rottura di stock prima che la macchina si fermi.
In che modo la gestione dell'inventario MRO può aiutare a ridurre al minimo i tempi di fermo macchina?
Il meccanismo centrale è la classificazione di criticità. Quando classifichi i componenti in base a quanto rapidamente il loro guasto interrompe la produzione, puoi mantenere scorte di sicurezza sugli articoli che contano e tenere scorte ridotte su tutto il resto. Una revisione della letteratura su ScienceDirect identifica lo stoccaggio preventivo e il multi-sourcing come strategie di resilienza proprio per questo motivo. Se a questo aggiungi un punto di riordino che tenga conto dei reali lead time dei fornitori, eviti la situazione in cui un sensore fuori produzione resta a stock zero mentre la linea aspetta tre settimane.
Come dovresti gestire i componenti di automazione obsoleti e difficili da reperire?
Inizia identificando quali componenti nella tua BOM sono già fuori produzione o si stanno avvicinando alla fine vita. Per questi, il multi-sourcing conta più dell'ottimizzazione del prezzo. Marketplace verificati con inventario reale disponibile presso più distributori ti consentono di confermare la disponibilità prima di aver bisogno del componente, non dopo un guasto. AutomaSEARCH di Automa.Net indicizza l'inventario in tempo reale di oltre 700 fornitori, il che è utile quando un OEM conferma un lead time di 20 settimane e tu hai bisogno oggi di un'alternativa verificata.
In che modo EOQ e punto di riordino aiutano a gestire l'inventario dei ricambi?
L'EOQ calcola la quantità d'ordine che minimizza i costi totali di mantenimento e di ordinazione. Il punto di riordino attiva un nuovo ordine quando lo stock scende a un livello che copre la domanda durante il lead time. Le formule funzionano bene per articoli stabili e ad alta rotazione. Non funzionano per i ricambi con tassi di guasto imprevedibili e lunghi lead time. Per questi, usa la classificazione di criticità e i reali lead time dei fornitori invece del solo EOQ. Un componente con un lead time di 20 settimane necessita di un punto di riordino che rifletta questa realtà, non una media teorica.
La vera sfida non è scegliere tra continuità operativa ed efficienza negli acquisti. È sapere quali parti meritano quale priorità e avere accesso rapido al mercato quando un componente critico diventa obsoleto. Automa.Net ti connette allo stock disponibile in tempo reale attraverso una rete verificata di fornitori, con strumenti per cercare componenti, identificarli da una foto della targhetta e inviare RFQ quando un componente è davvero difficile da trovare. Inizia con Automa.Net e trasforma un problema di approvvigionamento di 20 settimane in una risposta nella stessa settimana.
Trovalo su Automa.Net →
Altri Post

Come reperire ricambi industriali obsoleti: guida 2026
Scopri come reperire ricambi industriali obsoleti: verifica il ciclo di vita, i fornitori e trova subito PLC, drive e HMI fuori produzione.
Leggi di più →
Strategie di gestione dei fornitori di ricambi per la produzione
Strategie di gestione fornitori per ricambi in produzione: scorecard fornitori, checklist RFQ e sourcing di parti obsolete senza lunghi
Leggi di più →
Riparare o sostituire? Guida alla scelta per PLC, drive e pannelli HMI
Riparare, comprare nuovo o surplus? Come decidere per un PLC, drive o pannello HMI guasto: tempi, stato, fermo e vita macchina.
Leggi di più →