Checklist di controllo qualità dei componenti industriali: guida 2026

Perché la tua checklist di controllo qualità è importante per l'approvvigionamento di ricambi
Una macchina si ferma. La tua linea di produzione si arresta. Ti serve rapidamente un servoazionamento o un modulo PLC di ricambio. Il componente arriva da un distributore con cui non hai mai lavorato prima. Hai pochi minuti per decidere: accettarlo o rifiutarlo.
La maggior parte dei team di approvvigionamento salta questo passaggio. Presumono che il fornitore abbia già verificato il componente. Non è così. Gli OEM spediscono eccedenze di magazzino. I broker liquidano l'inventario in surplus senza test dettagliati. I componenti ricondizionati arrivano con una documentazione minima.
I team con una checklist di controllo qualità strutturata possono ridurre i ritardi di accettazione e individuare i difetti prima che raggiungano la linea di assemblaggio. I team che ne sono privi possono spendere più tempo a risolvere guasti sul campo che un'ispezione avrebbe potuto prevenire.
Definisci i criteri di ispezione dei componenti industriali
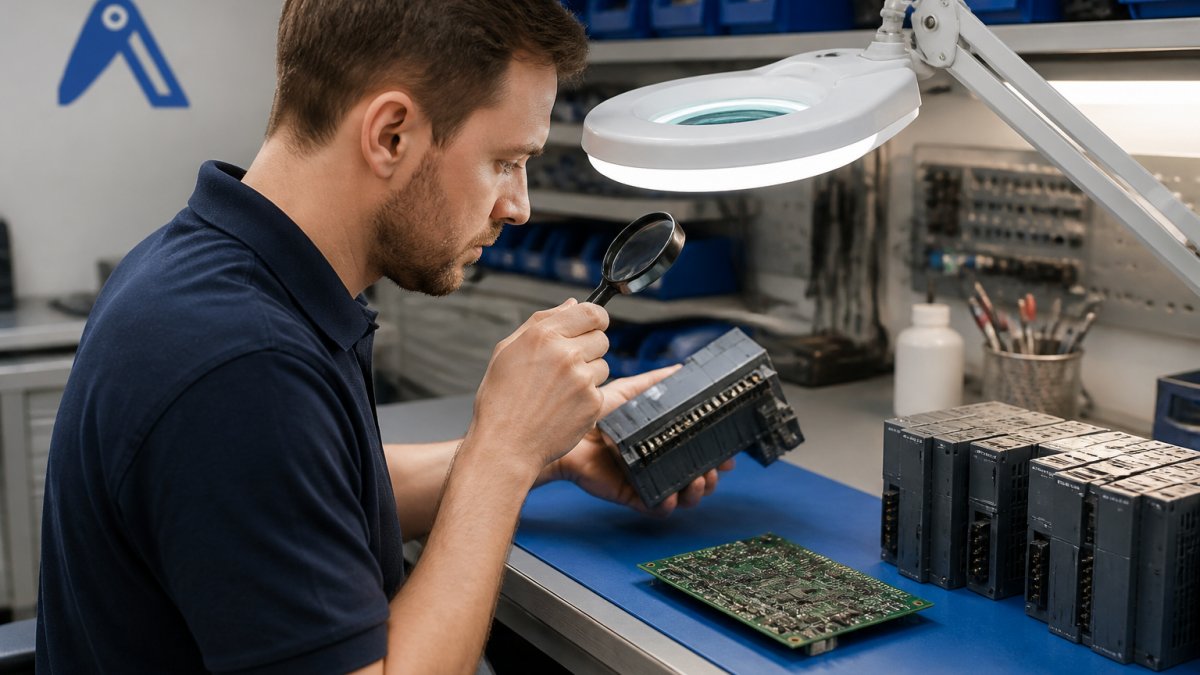
I tuoi criteri di ispezione definiscono cosa significa "accettabile" per la tua catena di fornitura. Senza criteri chiari, gli ispettori prendono decisioni incoerenti. Una persona rifiuta un connettore con una lieve ossidazione. Un'altra accetta una corrosione identica su un componente diverso. La coerenza conta.
Inizia separando i punti di ispezione visiva e meccanica dai test elettrici e funzionali. I controlli visivi vengono eseguiti per primi, sono rapidi ed eliminano i danni evidenti. I test elettrici vengono eseguiti per secondi e richiedono attrezzature. Questa sequenza fa risparmiare tempo e evita sforzi inutili su componenti già compromessi.
Punti di ispezione visiva e meccanica
Controlla prima la presenza di danni fisici. Esamina l'involucro, i connettori e le superfici di montaggio. La corrosione su pin o terminali indica esposizione ambientale. Graffi profondi o ammaccature sull'involucro suggeriscono una manipolazione brusca. I pin dei connettori piegati sono un motivo di rifiuto immediato, non si inseriscono correttamente in una presa.
Documenta ciò che vedi. Scatta foto se il componente verrà immagazzinato o spedito internamente. Annota la posizione specifica di eventuali danni. Questo crea una registrazione e previene contestazioni successive se il componente si guasta sul campo.
Per i componenti ricondizionati, verifica la presenza di segni di pulizia impropria. Flussante residuo, schizzi di saldatura o residui di soluzione detergente indicano un lavoro affrettato. Un ricondizionamento legittimo include una pulizia adeguata e la documentazione dell'ispezione.
Test elettrici e funzionali
I test elettrici richiedono attrezzature: un multimetro per i controlli di continuità, un alimentatore per la verifica funzionale e, idealmente, un oscilloscopio per l'integrità del segnale sulle interfacce ad alta velocità. Non tutti i componenti necessitano di test elettrici completi; un modulo PLC di surplus potrebbe richiedere solo una verifica all'accensione. Un servoazionamento potrebbe necessitare di un test del feedback dell'encoder.
Definisci la profondità dei test in base al tipo di componente. Per i componenti critici nei circuiti di sicurezza, esegui test approfonditi. Per i ricambi non critici, può essere sufficiente un controllo all'accensione. Documenta quali test si applicano a quali componenti.
Test in un ambiente controllato. Utilizzare un alimentatore isolato con limitazione di corrente. Molti guasti sul campo si verificano perché un componente è stato testato con tensione o polarità errate. Allestire una postazione di test con etichettatura e messa a terra adeguate.
Come verificare le condizioni di un ricambio industriale prima dell'accettazione
La verifica avviene prima che tu ne accetti la proprietà. Una volta che un componente entra nel tuo inventario, è tuo, incluso il costo di eventuali guasti. La decisione di accettazione è irreversibile, quindi è fondamentale farla correttamente.
La verifica comprende tre livelli: ispezione fisica, test elettrici e revisione della documentazione. Tutti e tre devono essere superati. La sola mancanza di documentazione dovrebbe comportare il rifiuto, anche se il componente supera i test.
Requisiti di documentazione e tracciabilità
Ogni componente necessita di documentazione. Per lo stock OEM, è semplice: l'OEM fornisce un numero di serie, un codice data e un certificato di collaudo. Per componenti surplus o ricondizionati, la documentazione è scarsa. È qui che la maggior parte dei team fallisce.
Richiedi al fornitore un riferimento alla distinta base (BOM) o il numero di parte. Confrontalo con i tuoi sistemi interni. Se il fornitore non può fornire un numero di parte, chiedi una foto della targhetta. La funzione AutomaSnap di Automa.Net può identificare i componenti dalle foto quando le targhette non sono chiare o sono parzialmente usurate.
Richiedi i rapporti di collaudo se il componente è stato ricondizionato. I ricondizionatori legittimi forniscono certificati di calibrazione per le apparecchiature di test e registri di ciò che è stato testato. Se il fornitore dice "testato e funzionante" senza documentazione, è un campanello d'allarme.
Gestione dei componenti ricondizionati e surplus
I componenti ricondizionati sono legittimi. Sono stati puliti, testati e spesso sono coperti da garanzia. Ma "ricondizionato" significa cose diverse per fornitori diversi. Alcuni eseguono una diagnostica completa. Altri effettuano solo test minimi.
I componenti surplus sono in genere nuovi ma di vecchio stock, acquistati anni fa e mai utilizzati. Presentano lo stesso rischio dei componenti nuovi: potrebbero essere stati conservati in modo improprio, esposti all'umidità o danneggiati durante il trasporto. L'età da sola non rende un componente difettoso, ma richiede comunque una verifica.
Per entrambe le categorie, richiedi al fornitore di specificare quali test sono stati eseguiti. Solo continuità? Solo alimentazione? Collaudo funzionale completo? Un test parziale comporta un rischio maggiore per te.
Checklist di autenticazione dell'hardware legacy
I componenti obsoleti attirano i contraffattori. Un falso PLC Siemens S7-300 può sembrare identico all'originale. Può guastarsi, causando problemi una volta installato nella tua macchina.
L'autenticazione inizia dalla targhetta. I componenti originali hanno marcature coerenti, codici data corretti e numeri di serie che seguono le convenzioni del produttore. I falsi spesso presentano stampa sbavata, loghi disallineati o numeri di serie che non corrispondono agli schemi di numerazione del produttore.
Verifica della targhetta e convalida del numero di serie
Esamina la targhetta sotto ingrandimento. Le targhette originali sono stampate con densità dell'inchiostro e allineamento uniformi. Le targhette contraffatte spesso presentano difetti di stampa: inchiostro irregolare, testo disallineato o aree sbiadite che indicano una stampa di scarsa qualità.
Controlla il formato del codice data. Siemens utilizza un formato specifico (ad es. "2019-W43" per la settimana 43 del 2019). Allen-Bradley utilizza un formato diverso. Se il codice data non corrisponde alla convenzione del produttore, è sospetto.
Verifica il numero di serie nel database del produttore, se disponibile. Alcuni OEM forniscono strumenti di verifica online. Se il numero di serie non esiste nel loro sistema, il componente è contraffatto oppure è stato pesantemente ricondizionato (il che richiede una gestione diversa).
Rilevare contraffazioni e componenti rinominati
I componenti rinominati sono parti prelevate da un dispositivo e rietichettate come qualcos'altro. Un alimentatore proveniente da una stampante industriale fuori produzione riceve una nuova etichetta e viene venduto come componente autonomo. Può funzionare, ma non ha garanzia né supporto.
Controlla la presenza di segni di sostituzione dell'etichetta. Cerca residui di colla, colori dell'etichetta non corrispondenti o etichette che risultano leggermente sollevate rispetto alla superficie. Usa una lente d'ingrandimento. I contraffattori spesso usano etichette di bassa qualità che non aderiscono correttamente all'involucro.
Pesa il componente se disponi di un peso di riferimento. Un componente contraffatto può essere leggermente più leggero o più pesante a causa di una costruzione interna diversa. Si tratta di un controllo secondario, non definitivo, ma rapido e gratuito.
Trovalo su Automa.Net →
Crea il tuo flusso di lavoro di pre-ispezione e gli standard di accettazione
Un flusso di lavoro mantiene le ispezioni coerenti. Senza uno, ogni membro del team prende decisioni proprie. La coerenza è ciò che distingue una supply chain affidabile da una caotica.
Il tuo flusso di lavoro dovrebbe avere tre punti di controllo: ingresso (ricezione e ispezione visiva iniziale), test (verifica elettrica e funzionale) e accettazione (revisione della documentazione e approvazione finale). Ogni punto di controllo richiede una firma di approvazione. Questo crea responsabilità e una traccia di audit.
Definire i criteri di superamento/fallimento per la tua supply chain
Definisci i criteri di superamento/fallimento prima di iniziare l'ispezione. Criteri vaghi come "sembra buono" non funzionano. Funzionano criteri specifici.
Esempio per un servoazionamento:
- Connettori: nessun pin piegato, nessuna corrosione visibile oltre una leggera ossidazione superficiale
- Involucro: nessuna ammaccatura profonda o crepa
- Accensione: l'azionamento si avvia, nessun codice di errore all'avvio
- Feedback encoder: segnale stabile entro ±2% del valore di riferimento
- Documentazione: numero di parte, numero di serie e almeno un rapporto di prova presenti
Esempio per un modulo PLC:
- Connettori: tutti i pin presenti e dritti
- Involucro: nessuna crepa o danno grave
- Accensione: i LED si accendono come previsto, nessun odore di bruciato
- Memoria: tensione della batteria di backup superiore a 2,8 V (se applicabile)
- Documentazione: numero di serie e codice data leggibili, verifica del produttore superata
Scrivi questi criteri in una tabella o in una checklist. Condividila con il tuo team di ispezione. Aggiornala in base ai guasti sul campo: se un componente supera la tua checklist ma si guasta nella macchina, i tuoi criteri erano troppo permissivi.
Creare un sistema di audit trail e di documentazione della qualità
Ogni decisione di ispezione necessita di una registrazione. Documenta il nome dell'ispettore, la data, i risultati e la decisione (accettare/rifiutare). Se rifiuti un componente, documentane il motivo. Questo crea responsabilità e ti aiuta a identificare i modelli ricorrenti.
Usa un semplice foglio di calcolo o un sistema più strutturato. Il formato conta meno della coerenza. Includi questi campi:
- Codice articolo e numero di serie
- Nome del fornitore
- Data di ispezione e ispettore
- Esito dell'ispezione visiva (superato/fallito)
- Esito del test elettrico (superato/fallito)
- Esito della revisione della documentazione (superato/fallito)
- Decisione finale (accettare/rifiutare)
- Note (difetti o criticità specifiche)
Conserva i registri. Se un componente si guasta sul campo, dovrai risalire alla registrazione di ispezione e determinare cosa è andato storto.
Difetti comuni e gestione delle non conformità
I difetti rientrano in categorie. Alcuni sono decisivi. Altri sono accettabili a seconda dell'applicazione.
I pin piegati dei connettori sono sempre motivo di rifiuto. Non si inseriscono correttamente e causeranno guasti intermittenti di contatto. La corrosione dipende dal contesto. Una leggera ossidazione superficiale su un connettore che verrà utilizzato in ambienti interni è accettabile. Una forte corrosione su un connettore in un ambiente gravoso non lo è.
Documenta i difetti per tipo: danno meccanico, corrosione, guasto elettrico, documentazione mancante, indicatori di contraffazione. Questo ti aiuta a identificare i modelli ricorrenti. Se il 30% dei componenti di un fornitore mostra corrosione, hai un problema di fornitore.
La non conformità significa che il componente non soddisfa i tuoi criteri di accettazione. Quando ricevi un componente non conforme, hai tre opzioni: restituirlo, rielaborarlo oppure accettarlo con un rischio documentato. La maggior parte dei team sceglie la restituzione.
Integrare la tua checklist nei flussi di lavoro reali di approvvigionamento
Una checklist su carta è inutile se non viene effettivamente utilizzata.
Quando effettui un ordine, includi i tuoi requisiti di controllo qualità nell'ordine d'acquisto.
Quando il componente arriva, invialo all'ispezione prima che entri in inventario.
Usa la funzione Request Board di Automa.Net per diffondere i requisiti dei tuoi componenti a fornitori verificati. Includi i tuoi criteri di controllo qualità nella RFQ.
Per BOM complesse, usa BOM List Cleaner per standardizzare i codici articolo prima dell'approvvigionamento.
Mantieni la tua checklist in formato digitale, se possibile. Un foglio di calcolo condiviso o un sistema QC dedicato consente al tuo team di accedervi da qualsiasi luogo.
La tua checklist di controllo qualità fa la differenza tra una macchina che funziona in modo affidabile e una che si guasta in modo imprevedibile.
Quando approvvigioni componenti difficili da reperire o legacy, la verifica diventa ancora più critica.
Domande frequenti
Quali sono i punti di ispezione critici per i componenti di automazione industriale ricondizionati?
Concentrati sulla pulizia dei connettori, sulle saldature, sulle condizioni dei condensatori e sulla compatibilità della versione firmware. Per servo motori e azionamenti, controlla il gioco dei cuscinetti, la resistenza di isolamento e le condizioni della pasta termica. Verifica la funzionalità all'accensione e la conservazione dei parametri. I ricambi ricondizionati dovrebbero avere un rapporto di prova documentato che mostri i risultati dei test sotto carico e qualsiasi riparazione eseguita. Richiedi il numero di serie OEM originale e la data di produzione per verificarne l'autenticità.
Come verifichi l'autenticità dei moduli PLC e HMI legacy?
Confronta il numero di serie sulla targhetta con i registri dell'OEM, se disponibili. Controlla la coerenza del carattere, la qualità del logo e l'aderenza dell'etichetta sui componenti originali. Verifica che i marchi dei componenti interni corrispondano al produttore dichiarato: i PLC contraffatti spesso utilizzano chip generici o non corrispondenti. Usa AutomaSnap per fotografare la targhetta e confrontarla con le specifiche note. Richiedi la documentazione sulla provenienza del distributore e la catena di custodia del componente.
Quale documentazione dovrebbe accompagnare un ricambio industriale di alta qualità?
Richiedi un certificato di collaudo o un rapporto funzionale, il numero di parte e il numero di serie originali, la data di produzione, la cronologia delle condizioni di stoccaggio e qualsiasi registro di riparazione o ricondizionamento. Per i componenti obsoleti, è essenziale una dichiarazione di origine (eccedenze OEM, dismissione di macchinari o inventario di un distributore autorizzato). Includi fotografie del componente e dei connettori. Questa documentazione ti protegge dal rischio di contraffazione e dimostra la conformità in caso di audit.
In che modo la DIN EN ISO 9001 si applica alla mia checklist di controllo qualità?
La DIN EN ISO 9001 richiede procedure di ispezione documentate, criteri di accettazione definiti e registri di tracciabilità. La tua checklist di controllo qualità deve essere allineata al sistema di gestione della qualità documentato. Includi la frequenza delle ispezioni, l'assegnazione delle responsabilità e le procedure per le non conformità. Conserva i registri per il periodo di conservazione definito dal tuo sistema. Questa norma si applica sia che tu stia ispezionando componenti in ingresso, stock ricondizionato o inventario in eccedenza destinato alla rivendita.
Quali sono i punti di guasto più comuni nei servo motori e negli azionamenti in eccedenza?
L'usura dei cuscinetti, il degrado dei condensatori e i danni da cicli termici compaiono frequentemente nello stock in eccedenza datato. I servo motori si guastano per rottura dell'isolamento dopo un lungo stoccaggio senza controllo climatico. Gli azionamenti mostrano corruzione del firmware o perdita dei parametri se spenti in modo improprio. Esegui sempre un test sotto carico degli azionamenti al 50% della corrente nominale per almeno 4 ore e misura la resistenza di isolamento dei motori prima di accettare lo stock in eccedenza. Richiedi al venditore i registri delle condizioni di stoccaggio.
Come posso ridurre i ritardi di approvvigionamento quando ho bisogno urgentemente di un componente obsoleto?
Usa AutomaSEARCH per scansionare simultaneamente l'inventario verificato dei distributori in tutta Europa invece di contattare i fornitori singolarmente. Pubblica una RFQ sulla Request Board per raggiungere oltre 5.000 fornitori in una volta sola. Includi il numero di parte esatto, il nome OEM e qualsiasi alternativa accettabile. Per l'hardware legacy, AutomaSnap può identificare componenti non marcati o parzialmente danneggiati da una foto della targhetta, ampliando le tue opzioni di approvvigionamento quando la documentazione è incompleta.
Trovalo su Automa.Net →
Altri Post

Compatibilità Siemens S5 vs S7: guida alla migrazione 2026
Compatibilità S5 vs S7: mappatura moduli, limiti di conversione, gateway e opzioni per PLC Siemens legacy.
Leggi di più →
Riduci i fermi vs semplifica gli acquisti: guida all'inventario
Confronta ridurre i fermi e semplificare gli acquisti nella gestione inventario. Scopri quando usare ogni approccio.
Leggi di più →
Come reperire ricambi industriali obsoleti: guida 2026
Scopri come reperire ricambi industriali obsoleti: verifica il ciclo di vita, i fornitori e trova subito PLC, drive e HMI fuori produzione.
Leggi di più →