Zentralisiertes vs. dezentrales Inventar: Was passt zu Ihren Werken?

Das Beschaffungsproblem hinter der Frage nach zentralem vs. dezentralem Bestand
Eine Linie steht still, weil ein Siemens-Antriebsmodul ausgefallen ist. Das Ersatzteil liegt in einem zentralen Lager vier Stunden entfernt – oder es liegt überhaupt nirgends. Das ist die eigentliche Entscheidung hinter zentralem vs. dezentralem Bestand für Werke an mehreren Standorten: nicht ein theoretischer Kompromiss, sondern wie lange eine Maschine stillsteht, während ein Teil zwischen Standorten bewegt wird.
Die meisten Vergleiche behandeln dies als Frage der Vertriebskosten. Für MRO und Ersatzteile ist es in erster Linie eine Frage der Ausfallzeit. Die Wahl zwischen zentralem Bestandsmanagement und dezentralem Bestandsmanagement entscheidet darüber, ob ein Werk seinen eigenen kritischen Bestand hält oder auf einen gemeinsamen Bestand zugreift.
Zentrales Bestandsmanagement: Ein Lager, gebündelter Bestand, weniger Duplikate
Zentrales Bestandsmanagement ist eine Bestandsstrategie, bei der Lagerbestände in einem zentralen Verteilzentrum gehalten und alle Werke von diesem einen Standort aus versorgt werden. Der Bestand wird gebündelt, sodass die Gesamtbestände sinken und Doppelbestände an den Standorten abnehmen.
Das Argument für die Bündelung ist einfach. Ein Sicherheitsbestandspuffer deckt mehrere Werke ab, statt dass jedes Werk seinen eigenen vorhält. Das senkt die Lagerhaltungskosten und setzt Kapital frei. Der Vergleich von Redwood Logistics zwischen zentralem und dezentralem Bestand weist darauf hin, dass zentrale Systeme tendenziell Vorteile bei der Bündelung und der vereinfachten Steuerung bieten.
Der Kompromiss ist die Entfernung. Die Hinweise von Dobby.io zur Zentralisierung von Beständen weisen darauf hin, dass Zentralisierung zu einem kleineren geografischen Footprint oder zu Situationen passt, in denen längere Wiederbeschaffungszeiten zwischen Lager und Standort akzeptabel sind. Verteilte Werke mit dringendem Bedarf passen schlecht zu dieser Beschreibung.
Für weiterführende Methoden zum Ausgleich von gebündeltem und werksbezogenem Bestand siehe unseren Leitfaden zu MRO-Bestandsstrategien.
Dezentrales Bestandsmanagement: Bestand im Werk, kürzere Reaktionszeit
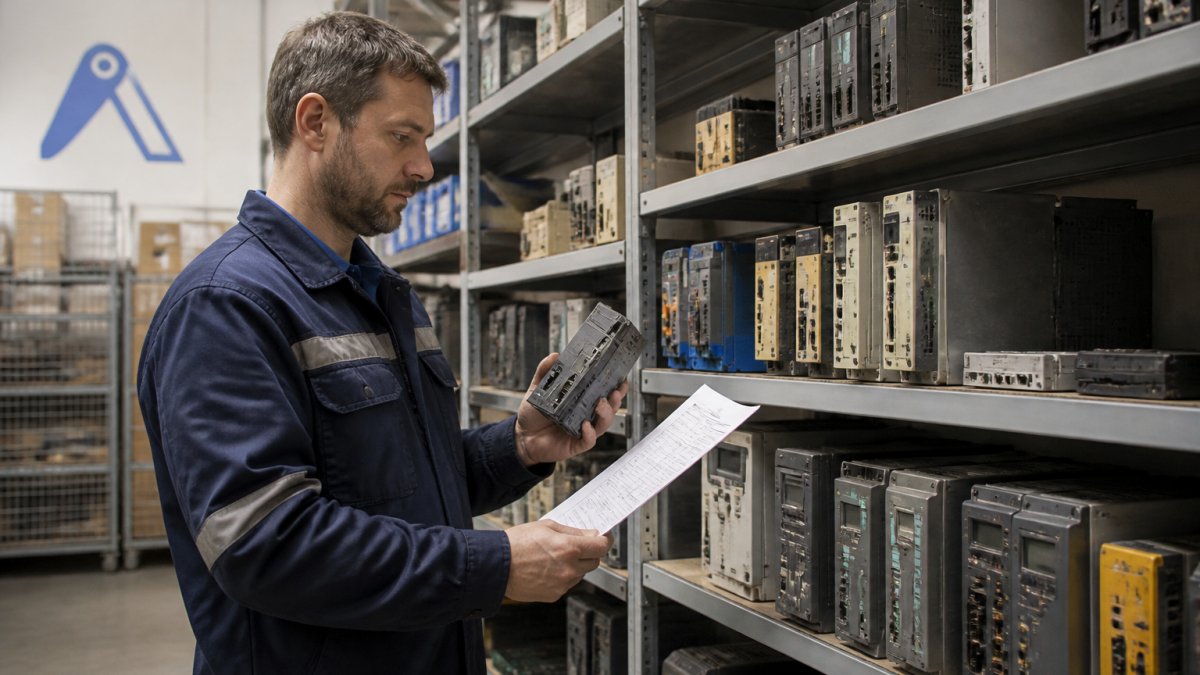
Dezentrales Bestandsmanagement verteilt den Bestand auf mehrere regionale Standorte, die jeweils die lokale Nachfrage bedienen. Ein Werk hält die benötigten Teile vor Ort, sodass die Reaktionszeit auf einen Ausfall in Minuten statt in Transportstunden gemessen wird.
Der Preis dafür ist die Duplizierung. Jeder Standort führt seinen eigenen Sicherheitsbestand, sodass die Bestände im gesamten Netzwerk steigen. Der Vergleich der Bestands-Benchmark von Gushwork berichtet für dezentral organisierte Logistikunternehmen von einem höheren Medianwert beim Verhältnis von Bestand zu Umsatz als bei zentralisierten Unternehmen, 76 $ gegenüber 64 $ pro 1.000 $ Umsatz. Die Quelle belegt keinen Kausalzusammenhang, aber die Richtung entspricht dem, was die meisten Käufer mit mehreren Standorten beobachten: Lokaler Bestand ist teurer zu halten.
Im Vergleich: Lagerhaltungskosten, Lieferzeiten, Servicelevel und Abdeckung
Keines der beiden Modelle gewinnt in jeder Dimension, und der Vergleich wird erst dann nützlich, wenn man ihn auf Werksebene statt auf Netzwerkebene bewertet. Die folgende Tabelle fasst zusammen, wo jedes Modell bei den Dimensionen liegt, die die MRO-Ergebnisse bestimmen.
| Dimension | Zentralisiert | Dezentralisiert |
| Lagerhaltungskosten | Niedriger, gebündelter Sicherheitsbestand | Höher, duplizierte Puffer je Standort |
| Lieferzeit | Transportabhängig, gemessen in Stunden bis Tagen | Auf Werksebene, gemessen in Minuten |
| Servicelevel für das Werk | Hängt von der Zuverlässigkeit des Transports und der Versandpriorität ab | Hoch für vorrätige Artikel, null für nicht vorrätige |
| Geografische Abdeckung | Breit, ein Standort bedient alle Werke | Lokal, nahe an der Nachfrage |
| Fehlbestände bei kritischen Teilen | Höheres Risiko an entfernten Standorten bei Transportstörungen | Geringeres Risiko vor Ort, höheres Risiko, dass das falsche Teil vorrätig ist |
| Bestandsübersicht | Einheitliche Sicht, einfachere Steuerung | Über mehrere Standorte fragmentiert, hoher Abstimmungsaufwand |
| Risiko von Obsoleszenz | Konzentriert, eine Abschreibungsentscheidung | Verteilt, schwerer zu identifizieren und umzusetzen |
| Arbeitskosten | Ein Lagerteam, konsolidiert | Duplizierter Lagerarbeitsaufwand je Standort |
Die Transportkosten wirken in beide Richtungen. Zentralisierung bündelt den Frachtverkehr in weniger, größeren Sendungen und nutzt Skaleneffekte, aber jede Notfalllieferung an ein entferntes Werk verursacht Premiumfracht und eine Stillstandsuhr. Dezentralisierung tauscht diese Effizienz gegen kürzere Reaktionszeiten ein, allerdings auf Kosten von duplizierter Lagerarbeit und fragmentierter Transparenz.
Für MRO speziell muss der Vergleich der Gesamtkosten Posten einbeziehen, die in der allgemeinen Vertriebsliteratur fehlen: Ausfallkosten pro Stunde einer stillstehenden Linie, Eilfracht bei Notfalltransfers, den Arbeitsaufwand für Annahme und Einlagerung an jedem Standort sowie das Abschreibungsrisiko bei veraltetem Lagerbestand, den kein anderes Werk verwenden kann. Ein Zentrallager, das ein abgekündigtes Siemens SIMATIC S7-300 CPU-Modul hält, mag bei den Lagerhaltungskosten effizient erscheinen, bis ein Werk vier Stunden entfernt es benötigt und der Transfer eine ganze Schicht dauert. Ein Puffer auf Werksebene für dasselbe Modul wirkt teuer, bis man ihn mit den Kosten einer stillstehenden Linie vergleicht.
Lieferunsicherheit verändert die Rechnung zusätzlich. Die Studie von A. J. Schmitt zur Lieferunsicherheit in Mehrstandortsystmen vergleicht Zentralisierungs- und Dezentralisierungsstrategien unter unsicherer Versorgung, was der Normalfall bei veralteten Automatisierungsteilen ist. Wenn die Wiederbeschaffungszeit unvorhersehbar ist, erodiert die theoretische Effizienz des gepoolten Puffers, weil das Zentrallager auch nicht zuverlässig nachbestücken kann.
Finden Sie es auf Automa.Net →
Führen Sie den Vergleich pro Teilesegment durch, nicht pro Unternehmen.
Um Pufferbestände pro Standort festzulegen, erklärt unser Leitfaden zum Berechnen von Sicherheitsbeständen für Ersatzteile die Methode.
Kritisches Ersatzteilmanagement: Wo Duplizierung günstiger ist als Ausfallzeit
Das Management kritischer Ersatzteile beginnt damit, zu identifizieren, was tatsächlich einen lokalen Puffer rechtfertigt. Unsere Methode zum Identifizieren kritischer Ersatzteile hilft dabei, Teile nach Ausfallauswirkung und Beschaffungsaufwand zu priorisieren.
Beschaffung veralteter industrieller Ersatzteile über ein Multi-Site-Netzwerk
Alte Anlagen verändern die Gleichung, weil das Zentrallager möglicherweise überhaupt nichts vorrätig hat. Wenn ein Teil abgekündigt ist, hilft weder ein zentraler noch ein lokaler Puffer, sobald der Bestand aufgebraucht ist. Die Beschaffung wird zum Engpass, nicht die Platzierung.
Die Beschaffung veralteter industrieller Ersatzteile über mehrere Werke funktioniert besser, wenn Sie das Netzwerk als einen durchsuchbaren Bestand behandeln. AutomaSEARCH ermöglicht Ihnen die Suche nach verfügbarem Bestand in einem verifizierten Lieferantennetzwerk.
Für Netzwerke mit Altmaschinen erklärt unser Leitfaden zum Management von Beständen für Altanlagen die Lebenszyklus-Seite.
Ein Entscheidungsrahmen: Teile segmentieren, bevor Sie eine Strategie wählen
Die Entscheidung zwischen zentralem und dezentralem Lagerbestand ist keine unternehmensweite Wahl. Sie wird auf Teileebene getroffen. Segmentieren Sie zuerst die Teile und weisen Sie dann eine Strategie zu.
| Teilesegment | Strategie | Grund |
| Kritisch, lange Lieferzeit, geringe Substituierbarkeit | Dezentral, Werksbestand | Ausfallkosten übersteigen Lagerhaltungskosten |
| Kritisch, kurze Lieferzeit, substituierbar | Zentralisiert mit Eilfracht | Gebündelter Bestand, schnelle Wiederbeschaffung |
| Verbrauchsmaterial mit hohem Verbrauch | Zentralisiert | Skaleneffekte, geringe Auswirkung von Ausfällen |
| Veraltet, keine OEM-Versorgung | Hybrid, netzwerkbasierte Beschaffung | Verfügbarkeit, nicht der Standort, entscheidet |
| Geringwertig, geringe Nutzung | Zentralisiert oder bedarfsorientiert kaufen | Lagerhaltungskosten übersteigen das Risiko |
| Hochwertig, geringe Nutzung, lange Lieferzeit | Zentralisiert mit einem Werksbestand | Kapitalbindung gegen Ausfallrisiko abwägen |
Für Netzwerke, die Altmaschinen umfassen, behandelt unser Leitfaden zum Bestandsmanagement für Altgeräte die Lebenszyklus-Seite.
Stellen Sie Ihr Ersatzteilnetzwerk hinter eine einzige Suche
AutomaSEARCH durchsucht den Lagerbestand im Netzwerk verifizierter Lieferanten, einschließlich veralteter und schwer zu findender Automatisierungsteile.
Häufig gestellte Fragen
Was ist der Unterschied zwischen zentralisiertem und dezentralisiertem Bestand?
Zentralisierter Bestand hält Lagerbestände in einem Verteilzentrum, das jeden Standort versorgt; dezentralisierter Bestand verteilt Lagerbestände auf regionale oder werkseigene Lager näher an der lokalen Nachfrage. Der Kompromiss besteht zwischen Doppelbeständen und Lagerhaltungskosten einerseits und Reaktionszeit sowie Servicezuverlässigkeit andererseits.
Wann sollte ein Werk Ersatzteile lokal vorhalten?
Halten Sie ein Teil lokal vor, wenn die Kosten eines Fehlbestands die Kosten der Bevorratung übersteigen.
Wie entscheiden Sie, welche MRO-Teile zentralisiert werden sollen?
Segmentieren Sie nach den Folgen eines Ausfalls und der Nachfrageschwankung, nicht nach dem Preis.
Wie sollten Unternehmen veraltete Teile über mehrere Standorte hinweg verwalten?
Die Beschaffung veralteter industrieller Ersatzteile erfordert Transparenz über das gesamte Netzwerk, da das Teil in einem Werk als Überschuss liegen kann, während ein anderes Werk danach sucht. Automa.Net's Surplus Solutions dient dem Verkauf von Überschussbeständen, und AutomaSEARCH ermöglicht es einem Käufer, den Lagerbestand im Netzwerk verifizierter Lieferanten zu durchsuchen.
Die nächste Linienstilllegung wird nicht auf eine Richtlinienprüfung warten. Legen Sie mit Automa.Net los und suchen Sie Ihr Teil im Netzwerk, bevor die Ausfallzeit-Uhr zu laufen beginnt.
Finden Sie es auf Automa.Net →
Andere Beiträge

Ausfälle von Frequenzumrichtern und Servoantrieben: Häufige Fehlercodes und was reparierbar ist
Häufige Ausfälle von Frequenzumrichtern und Servoantrieben: Was Überstrom-, Überspannungs- und Encoderfehler bedeuten und was reparierbar ist.
Weiterlesen →
Warum ältere Industrieanlagen bessere Lagertransparenz brauchen
Schlechte Lagertransparenz bei Altmaschinen verschleiert verfügbare Ersatzteile. Retrofit-Gateways verbinden Verbrauch und Lagerbestand.
Weiterlesen →
Beschaffung von Legacy-Automatisierungskomponenten in Europa: Leitfaden 2026
Legacy-Automatisierungskomponenten in Europa beschaffen: Teile identifizieren, Lieferanten prüfen und Risiken managen.
Weiterlesen →