Lista kontrolna kontroli jakości komponentów przemysłowych: przewodnik 2026

Dlaczego lista kontrolna kontroli jakości ma znaczenie przy pozyskiwaniu części zamiennych
Maszyna staje. Twoja linia produkcyjna zatrzymuje się. Potrzebujesz szybko zamiennego serwonapędu lub modułu PLC. Część przychodzi od dystrybutora, z którym nigdy wcześniej nie współpracowałeś. Masz kilka minut, by zdecydować: przyjąć ją czy odrzucić.
Większość zespołów zakupowych pomija ten krok. Zakładają, że dostawca już zweryfikował część. Nie weryfikuje. Producenci OEM wysyłają nadwyżki magazynowe. Brokerzy upłynniają nadmiarowe zapasy bez szczegółowych testów. Odnowione komponenty trafiają z minimalną dokumentacją.
Zespoły z uporządkowaną listą kontrolną kontroli jakości mogą skrócić opóźnienia przyjęcia i wykryć wady, zanim dotrą one na linię montażową. Zespoły bez takiej listy mogą poświęcać więcej czasu na usuwanie usterek w terenie, którym inspekcja mogła zapobiec.
Określ kryteria kontroli inspekcyjnej komponentów przemysłowych
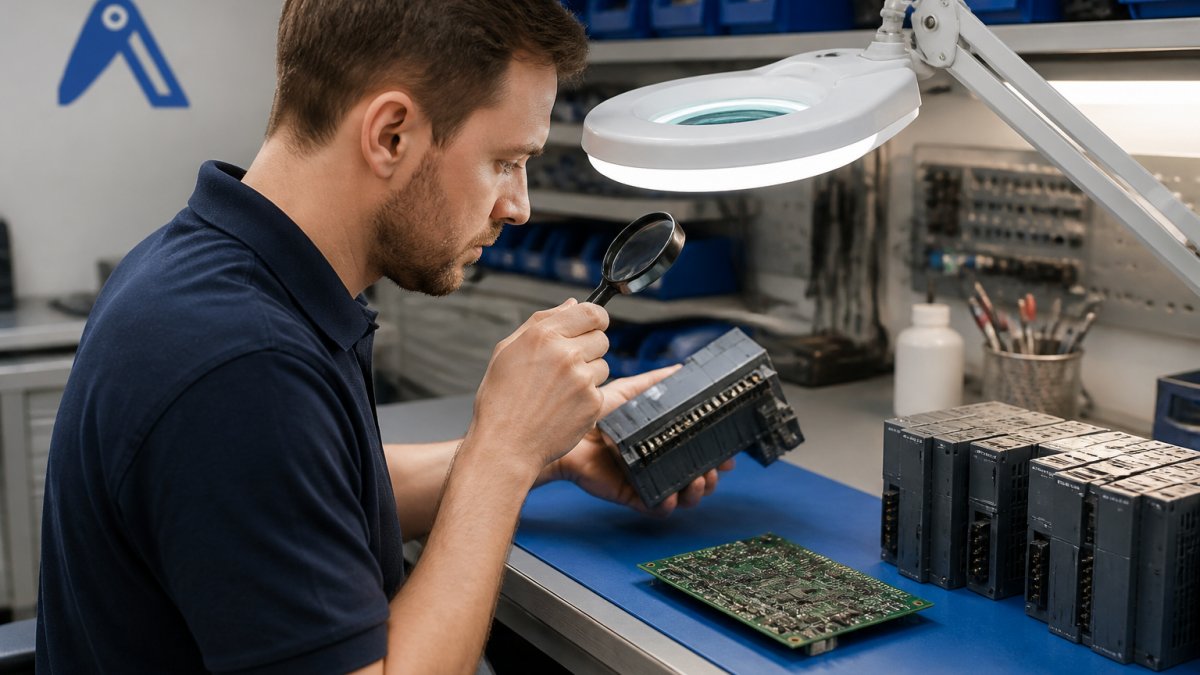
Twoje kryteria inspekcji definiują, co oznacza „akceptowalne” dla Twojego łańcucha dostaw. Bez jasnych kryteriów inspektorzy podejmują niespójne decyzje. Jedna osoba odrzuca złącze z niewielkim utlenieniem. Inna akceptuje identyczną korozję na innej części. Spójność ma znaczenie.
Zacznij od oddzielenia punktów kontroli wizualnej i mechanicznej od testów elektrycznych i funkcjonalnych. Kontrole wizualne wykonuje się najpierw — są szybkie i eliminują oczywiste uszkodzenia. Testy elektryczne wykonuje się jako drugie i wymagają sprzętu. Taka kolejność oszczędza czas i zapobiega marnowaniu wysiłku na części, które są już uszkodzone.
Punkty kontroli wizualnej i mechanicznej
Najpierw sprawdź, czy nie ma uszkodzeń fizycznych. Przyjrzyj się obudowie, złączom i powierzchniom montażowym. Korozja na pinach lub zaciskach wskazuje na narażenie środowiskowe. Głębokie rysy lub wgniecenia na obudowie sugerują nieostrożne obchodzenie się. Wygięte piny złącza są podstawą do bezwzględnego odrzucenia — nie będą prawidłowo osadzać się w gnieździe.
Udokumentuj to, co widzisz. Zrób zdjęcia, jeśli część będzie przechowywana lub wysyłana wewnętrznie. Zanotuj dokładne miejsce wszelkich uszkodzeń. Tworzy to zapis i zapobiega późniejszym sporom, jeśli część ulegnie awarii w terenie.
W przypadku odnowionych komponentów sprawdź oznaki nieprawidłowego czyszczenia. Pozostałości topnika, rozpryski lutowia lub osad po środku czyszczącym wskazują na pośpiech w pracy. Rzetelna regeneracja obejmuje właściwe czyszczenie i dokumentację kontroli.
Testy elektryczne i funkcjonalne
Testy elektryczne wymagają sprzętu: multimetru do sprawdzania ciągłości obwodu, zasilacza do weryfikacji funkcjonalnej oraz najlepiej oscyloskopu do oceny integralności sygnału na szybkich interfejsach. Nie każda część wymaga pełnych testów elektrycznych — nadmiarowy moduł PLC może potrzebować jedynie weryfikacji po włączeniu zasilania. Serwonapęd może wymagać testu sprzężenia zwrotnego z enkodera.
Określ głębokość testów według typu komponentu. W przypadku krytycznych komponentów w obwodach bezpieczeństwa testuj dokładnie. Dla niekrytycznych części zamiennych może wystarczyć sprawdzenie po włączeniu zasilania. Udokumentuj, które testy dotyczą których części.
Testuj w kontrolowanym środowisku. Używaj odizolowanego zasilacza z ograniczeniem prądu. Wiele awarii w terenie wynika z tego, że część była testowana przy niewłaściwym napięciu lub polaryzacji. Ustaw stanowisko testowe z odpowiednim oznakowaniem i uziemieniem.
Jak zweryfikować stan przemysłowej części zamiennej przed przyjęciem
Weryfikacja odbywa się przed przyjęciem własności. Gdy część trafi do Twojego magazynu, należy już do Ciebie, łącznie z kosztem wszelkich awarii. Decyzja o przyjęciu jest nieodwracalna, więc podejmij ją właściwie.
Weryfikacja obejmuje trzy warstwy: kontrolę fizyczną, testy elektryczne oraz przegląd dokumentacji. Wszystkie trzy muszą zostać zaliczone. Brak dokumentacji sam w sobie powinien skutkować odrzuceniem, nawet jeśli część przechodzi testy bez problemu.
Wymagania dotyczące dokumentacji i identyfikowalności
Każda część wymaga dokumentacji. W przypadku zapasów OEM jest to proste: OEM dostarcza numer seryjny, kod daty i certyfikat testu. W przypadku części nadwyżkowych lub odnowionych dokumentacja jest skąpa. To właśnie tutaj większość zespołów popełnia błąd.
Zażądaj od dostawcy odniesienia do zestawienia materiałowego (BOM) lub numeru części. Porównaj to z własnymi systemami. Jeśli dostawca nie może podać numeru części, poproś o zdjęcie tabliczki znamionowej. Funkcja AutomaSnap w Automa.Net może identyfikować części na podstawie zdjęć gdy tabliczki znamionowe są nieczytelne lub częściowo starte.
Poproś o raporty z testów, jeśli część była odnowiona. Rzetelni odnowiciele dostarczają certyfikaty kalibracji sprzętu testowego oraz zapisy tego, co zostało przetestowane. Jeśli dostawca mówi „przetestowane i działa” bez żadnej dokumentacji, to sygnał ostrzegawczy.
Postępowanie z komponentami odnowionymi i nadwyżkowymi
Części odnowione są legalne. Zostały wyczyszczone, przetestowane i często objęte gwarancją. Jednak „odnowione” oznacza różne rzeczy dla różnych dostawców. Niektórzy przeprowadzają pełną diagnostykę. Inni wykonują jedynie minimalne testy.
Części nadwyżkowe to zazwyczaj nowe, ale stare zapasy, kupione lata temu i nigdy nieużywane. Niosą takie samo ryzyko jak nowe części: mogły być niewłaściwie przechowywane, narażone na wilgoć lub uszkodzone w transporcie. Sam wiek nie czyni części wadliwą, ale wymaga weryfikacji.
W obu przypadkach wymagaj od dostawcy określenia, jakie testy zostały wykonane. Tylko ciągłość? Tylko test pod napięciem? Pełne testy funkcjonalne? Częściowe testowanie oznacza większe ryzyko po Twojej stronie.
Lista kontrolna uwierzytelniania starszego sprzętu
Przestarzałe komponenty przyciągają fałszerzy. Fałszywy sterownik PLC Siemens S7-300 może wyglądać identycznie jak oryginał. Może ulec awarii, powodując problemy po zainstalowaniu w Twojej maszynie.
Uwierzytelnianie zaczyna się od tabliczki znamionowej. Oryginalne komponenty mają spójne oznaczenia, prawidłowe kody daty i numery seryjne zgodne z konwencjami producenta. Podróbki często mają rozmazany nadruk, źle wyrównane logo lub numery seryjne, które nie pasują do schematów numeracji producenta.
Weryfikacja tabliczki znamionowej i walidacja numeru seryjnego
Sprawdź tabliczkę znamionową pod powiększeniem. Oryginalne tabliczki znamionowe są drukowane z równomierną gęstością tuszu i prawidłowym wyrównaniem. Podróbki często wykazują wady druku: nierówny tusz, przesunięty tekst lub wyblakłe obszary, które sugerują niską jakość druku.
Sprawdź format kodu daty. Siemens używa określonego formatu (np. "2019-W43" dla 43. tygodnia 2019 roku). Allen-Bradley używa innego formatu. Jeśli kod daty nie zgadza się z konwencją producenta, jest to podejrzane.
Zweryfikuj numer seryjny w bazie danych producenta, jeśli jest dostępna. Niektórzy producenci OEM udostępniają narzędzia do weryfikacji online. Jeśli numer seryjny nie istnieje w ich systemie, część jest albo podróbką, albo została mocno odnowiona (co wymaga innego postępowania).
Wykrywanie podróbek i komponentów przepakowanych
Komponenty przepakowane to części wyjęte z jednego urządzenia i oznaczone na nowo jako coś innego. Zasilacz z wycofanego z produkcji przemysłowego drukarki otrzymuje nową etykietę i jest sprzedawany jako samodzielny komponent. Może działać, ale nie ma gwarancji ani wsparcia.
Sprawdź oznaki wymiany etykiety. Zwróć uwagę na pozostałości kleju, niedopasowane kolory etykiet lub etykiety, które lekko odstają od powierzchni. Użyj lupy. Podróbkarze często stosują niskiej jakości etykiety, które nie przylegają prawidłowo do obudowy.
Zważ część, jeśli masz wagę referencyjną. Podrobiony komponent może być nieco lżejszy lub cięższy z powodu innej konstrukcji wewnętrznej. To jest dodatkowa kontrola, nie rozstrzygająca, ale szybka i bezpłatna.
Znajdź to na Automa.Net →
Zbuduj swój proces wstępnej inspekcji i standardy akceptacji
Proces zapewnia spójność inspekcji. Bez niego każdy członek zespołu podejmuje własne decyzje. Spójność odróżnia niezawodny łańcuch dostaw od chaotycznego.
Twój proces powinien mieć trzy punkty kontrolne: przyjęcie (odbiór i wstępna kontrola wizualna), testowanie (weryfikacja elektryczna i funkcjonalna) oraz akceptację (przegląd dokumentacji i ostateczna aprobata). Każdy punkt kontrolny wymaga zatwierdzenia. To zapewnia odpowiedzialność i ślad audytowy.
Ustalanie kryteriów zaliczenia/odrzucenia dla Twojego łańcucha dostaw
Określ kryteria zaliczenia/odrzucenia, zanim zaczniesz inspekcję. Niejasne kryteria, takie jak "wygląda dobrze", nie działają. Działają kryteria konkretne.
Przykład dla serwonapędu:
- Złącza: Brak wygiętych pinów, brak widocznej korozji poza lekkim utlenieniem powierzchni
- Obudowa: Brak głębokich wgnieceń lub pęknięć
- Po włączeniu: Napęd uruchamia się, brak kodów błędów podczas startu
- Sprzężenie zwrotne enkodera: Sygnał stabilny w granicach ±2% wartości bazowej
- Dokumentacja: Numer części, numer seryjny oraz co najmniej jeden raport z testów obecne
Przykład dla modułu PLC:
- Złącza: Wszystkie piny obecne i proste
- Obudowa: Brak pęknięć lub poważnych uszkodzeń
- Po włączeniu: Dioda LED świeci zgodnie z oczekiwaniami, brak zapachu spalenizny
- Pamięć: Napięcie baterii podtrzymującej powyżej 2,8 V (jeśli dotyczy)
- Dokumentacja: Numer seryjny i kod daty czytelne, weryfikacja producenta zaliczona
Zapisz te kryteria w tabeli lub na liście kontrolnej. Udostępnij je swojemu zespołowi inspekcyjnemu. Aktualizuj je na podstawie awarii w terenie — jeśli część przejdzie Twoją listę kontrolną, ale zawiedzie w maszynie, Twoje kryteria były zbyt luźne.
Tworzenie ścieżki audytu i systemu dokumentacji jakości
Każda decyzja inspekcyjna wymaga zapisu. Udokumentuj nazwisko inspektora, datę, wyniki i decyzję (akceptacja/odrzucenie). Jeśli odrzucasz część, udokumentuj dlaczego. To buduje odpowiedzialność i pomaga identyfikować wzorce.
Użyj prostego arkusza kalkulacyjnego lub bardziej uporządkowanego systemu. Format ma mniejsze znaczenie niż spójność. Uwzględnij następujące pola:
- Numer części i numer seryjny
- Nazwa dostawcy
- Data inspekcji i inspektor
- Wynik kontroli wizualnej (zaliczone/niezaliczone)
- Wynik testów elektrycznych (zaliczone/niezaliczone)
- Wynik przeglądu dokumentacji (zaliczone/niezaliczone)
- Decyzja końcowa (akceptacja/odrzucenie)
- Uwagi (konkretne wady lub zastrzeżenia)
Przechowuj zapisy. Jeśli część ulegnie awarii w terenie, będziesz musiał prześledzić ją do zapisu z inspekcji i ustalić, co poszło nie tak.
Typowe wady i postępowanie z niezgodnościami
Wady dzielą się na kategorie. Niektóre są dyskwalifikujące. Inne są dopuszczalne w zależności od zastosowania.
Wygięte piny złącza są zawsze podstawą do odrzucenia. Nie będą prawidłowo osadzone i spowodują przerywane problemy ze stykiem. Korozja zależy od kontekstu. Lekka powierzchniowa oksydacja na złączu, które będzie używane wewnątrz, jest dopuszczalna. Silna korozja na złączu w trudnym środowisku nie jest.
Dokumentuj wady według typu: uszkodzenia mechaniczne, korozja, awaria elektryczna, brak dokumentacji, oznaki podróbki. To pomaga identyfikować wzorce. Jeśli 30% części od jednego dostawcy wykazuje korozję, masz problem z dostawcą.
Niezgodność oznacza, że część nie spełnia Twoich kryteriów akceptacji. Gdy otrzymasz część niezgodną, masz trzy opcje: odesłać ją, poddać przeróbce albo zaakceptować ją z udokumentowanym ryzykiem. Większość zespołów wybiera zwrot.
Integracja listy kontrolnej z rzeczywistymi procesami zakupowymi
Lista kontrolna na papierze jest bezużyteczna, jeśli nie jest faktycznie używana.
Składając zamówienie, uwzględnij wymagania dotyczące kontroli jakości w zamówieniu zakupu.
Gdy część dotrze, skieruj ją do inspekcji, zanim trafi do magazynu.
Użyj funkcji Request Board w Automa.Net, aby przekazać wymagania dotyczące części do zweryfikowanych dostawców. Uwzględnij swoje kryteria kontroli jakości w RFQ.
W przypadku złożonych BOM-ów użyj BOM List Cleaner, aby ujednolicić numery części przed rozpoczęciem sourcingu.
Jeśli to możliwe, trzymaj listę kontrolną w formie cyfrowej. Współdzielony arkusz kalkulacyjny lub dedykowany system QC umożliwia zespołowi dostęp z dowolnego miejsca.
Twoja lista kontrolna jakości to różnica między maszyną, która działa niezawodnie, a taką, która zawodzi w nieprzewidywalny sposób.
Gdy pozyskujesz trudno dostępne lub starsze komponenty, weryfikacja staje się jeszcze bardziej krytyczna.
Najczęściej zadawane pytania
Jakie są kluczowe punkty kontroli dla odnowionych komponentów automatyki przemysłowej?
Skup się na czystości złączy, połączeniach lutowanych, stanie kondensatorów oraz zgodności wersji oprogramowania układowego. W przypadku serwosilników i napędów sprawdź luz łożysk, rezystancję izolacji oraz stan pasty termoprzewodzącej. Przetestuj funkcjonalność po włączeniu zasilania i zachowanie parametrów po odłączeniu zasilania. Części odnowione powinny mieć udokumentowany raport z testów pokazujący wyniki testów pod obciążeniem oraz wszelkie wykonane naprawy. Poproś o oryginalny numer seryjny OEM i datę produkcji, aby zweryfikować autentyczność.
Jak zweryfikować autentyczność starszych modułów PLC i HMI?
Porównaj numer seryjny na tabliczce znamionowej z zapisami OEM, jeśli są dostępne. Sprawdź spójność czcionki, jakość logo i przyczepność etykiety w oryginalnych częściach. Zweryfikuj, czy marki wewnętrznych komponentów odpowiadają deklarowanemu producentowi — podrabiane PLC często wykorzystują uniwersalne lub niepasujące układy scalone. Użyj AutomaSnap, aby sfotografować tabliczkę znamionową i porównać ją ze znanymi specyfikacjami. Poproś o dokumentację źródłową dystrybutora oraz łańcuch pochodzenia części.
Jakie dokumenty powinny towarzyszyć wysokiej jakości przemysłowej części zamiennej?
Wymagaj certyfikatu testów lub raportu funkcjonalnego, oryginalnego numeru części i numeru seryjnego, daty produkcji, historii warunków przechowywania oraz wszelkich zapisów dotyczących napraw lub odnowienia. W przypadku komponentów wycofanych z produkcji niezbędne jest oświadczenie o pochodzeniu (nadwyżki OEM, demontaż maszyny lub zapasy autoryzowanego dystrybutora). Dołącz zdjęcia części i złączy. Taka dokumentacja chroni przed ryzykiem podróbek i potwierdza zgodność podczas audytu.
Jak DIN EN ISO 9001 odnosi się do mojej listy kontrolnej jakości?
DIN EN ISO 9001 wymaga udokumentowanych procedur kontroli, zdefiniowanych kryteriów akceptacji oraz zapisów identyfikowalności. Twoja lista kontrolna jakości musi być zgodna z udokumentowanym systemem zarządzania jakością. Uwzględnij częstotliwość kontroli, przypisanie odpowiedzialności oraz procedury dotyczące niezgodności. Przechowuj zapisy przez okres retencji określony przez Twój system. Norma ta ma zastosowanie niezależnie od tego, czy kontrolujesz części przychodzące, odnowione zapasy czy nadwyżki magazynowe przeznaczone do odsprzedaży.
Jakie są najczęstsze punkty awarii w nadwyżkowych serwosilnikach i napędach?
Zużycie łożysk, degradacja kondensatorów oraz uszkodzenia spowodowane cyklicznymi zmianami temperatury często występują w starszych nadwyżkach magazynowych. Serwosilniki ulegają awarii z powodu przebicia izolacji po długotrwałym przechowywaniu bez kontroli klimatu. Napędy wykazują uszkodzenie oprogramowania układowego lub utratę parametrów, jeśli zostały nieprawidłowo wyłączone. Zawsze wykonuj test obciążeniowy napędów przy 50% prądu znamionowego przez co najmniej 4 godziny i mierz rezystancję izolacji silników przed przyjęciem nadwyżek magazynowych. Poproś sprzedawcę o zapisy dotyczące warunków przechowywania.
Jak mogę skrócić opóźnienia w pozyskiwaniu, gdy pilnie potrzebuję wycofanego z produkcji komponentu?
Użyj AutomaSEARCH, aby jednocześnie przeszukiwać zweryfikowane stany magazynowe dystrybutorów w całej Europie, zamiast kontaktować się z dostawcami pojedynczo. Opublikuj RFQ na Request Board, aby dotrzeć jednocześnie do ponad 5 000 dostawców. Podaj dokładny numer części, nazwę OEM oraz wszelkie akceptowalne alternatywy. W przypadku starszego sprzętu AutomaSnap może zidentyfikować nieoznaczone lub częściowo uszkodzone komponenty na podstawie zdjęcia tabliczki znamionowej, rozszerzając możliwości pozyskania, gdy dokumentacja jest niepełna.
Znajdź to na Automa.Net →
Inne Wpisy

Kompatybilność Siemens S5 vs S7: Przewodnik migracji 2026
Wyjaśniamy zgodność S5 i S7: mapowanie modułów, ograniczenia konwersji, bramki komunikacyjne i zamienniki dla starszych PLC Siemens.
Przeczytaj Więcej →
Minimalizacja przestojów vs uproszczenie zakupów: przewodnik po zapasach
Porównaj minimalizację przestojów i uproszczenie zakupów w zarządzaniu zapasami. Sprawdź, co chroni uptime i kiedy stosować każde podejście.
Przeczytaj Więcej →
Jak pozyskiwać wycofane części przemysłowe: poradnik 2026
Dowiedz się, jak pozyskiwać wycofane części przemysłowe: sprawdź cykl życia, zweryfikuj dostawców i szybko znajdź PLC, napędy i HMI.
Przeczytaj Więcej →