Dlaczego starsze urządzenia przemysłowe potrzebują lepszej widoczności stanów magazynowych

Dlaczego starzejące się maszyny ujawniają luki w widoczności stanów magazynowych
Linia zatrzymuje się, ponieważ 20-letni napęd ulega awarii, a nikt nie potrafi powiedzieć, czy zamiennik leży na półce dwa budynki dalej, czy nie ma go nigdzie w Europie. To jest problem widoczności stanów magazynowych w jednym zdaniu: maszyna jest znana, część nie. Starsze zasoby mogą ukrywać swoje zależności w papierowych BOM-ach, wiedzy przekazywanej ustnie i nieaktualnych numerach części.
Widoczność stanów magazynowych to zdolność do wiedzy w dowolnym momencie, jakie części zamienne istnieją w Twoim majątku, gdzie się znajdują i czy pasują do konkretnej maszyny. W przypadku starszych urządzeń ta wiedza zwykle rozpada się znacznie wcześniej niż sama maszyna.
Problem operacyjny stojący za brakującymi częściami zamiennymi
Tryb awarii rzadko bywa dramatyczny. Czujnik ulega awarii, utrzymanie ruchu sprawdza system magazynowy, a numer części nie zwraca żadnych wyników. Numer został dwukrotnie zastąpiony od 2008 roku.
Większość problemu powodują trzy luki:
- Numery części, które nie istnieją już w żadnym aktualnym katalogu
- BOM-y, które nigdy nie zostały zdigitalizowane albo były ręcznie edytowane przez dziesięciolecia
- Rekordy magazynowe opisujące to, co zostało kupione, a nie to, co nadal nadaje się do użycia
Każda z tych luk zamienia rutynową wymianę w projekt sourcingowy.
Dlaczego starsze systemy opierają się integracji
Starsze urządzenia często komunikują się za pomocą protokołów zastrzeżonych lub przestarzałych, co sprawia, że integracja wymaga pracy, a nie jest prostym dodatkiem do monitorowania.
Sama wymiana nie jest też automatycznie odpowiedzią.
Systematyczny przegląd starszej produkcji w kontekstach Przemysłu 4.0 kataloguje technologie retrofitowe, sprzęt i protokoły dostępne dokładnie w takiej sytuacji (Alqoud et al., Manufacturing Review, 2022).
Aby uzyskać dokładniejszy przewodnik po zarządzaniu zapasami wokół starszych zasobów, zobacz nasz przewodnik po zarządzaniu zapasami przemysłowymi dla starszych maszyn.
Łączenie starszych urządzeń z nowoczesnymi strumieniami danych
Praktycznym rozwiązaniem jest warstwa retrofitowa, a nie całkowita wymiana. Dodajesz bramki lub konwertery protokołów, które tłumaczą starszy ruch fieldbus na format, który mogą odczytać Twoje systemy. Następnie dane maszyn i dane magazynowe spotykają się w jednym miejscu.
Zacznij wąsko. Wybierz te zasoby, których awaria boli najbardziej, podłącz je najpierw i wprowadź sygnały zużycia do swoich zapisów stanów magazynowych. Szerokie wdrożenia grzęzną; ukierunkowane ruszają do przodu.
Retrofit kontra wymiana: co mówi badanie
Dowody przemawiają za retrofitowaniem tam, gdzie sama maszyna jest sprawna. Studium przypadku MDPI opisuje integrację systemu zarządzania budynkiem w zakładzie produkcji motoryzacyjnej, skupioną na interoperacyjności z systemami legacy i lokalnymi protokołami. Nie podaje mierzalnych wyników, więc traktuj je raczej jako odniesienie do metody niż jako potwierdzenie rezultatów.
Budowa listy krytycznych części zamiennych dla przestarzałych maszyn
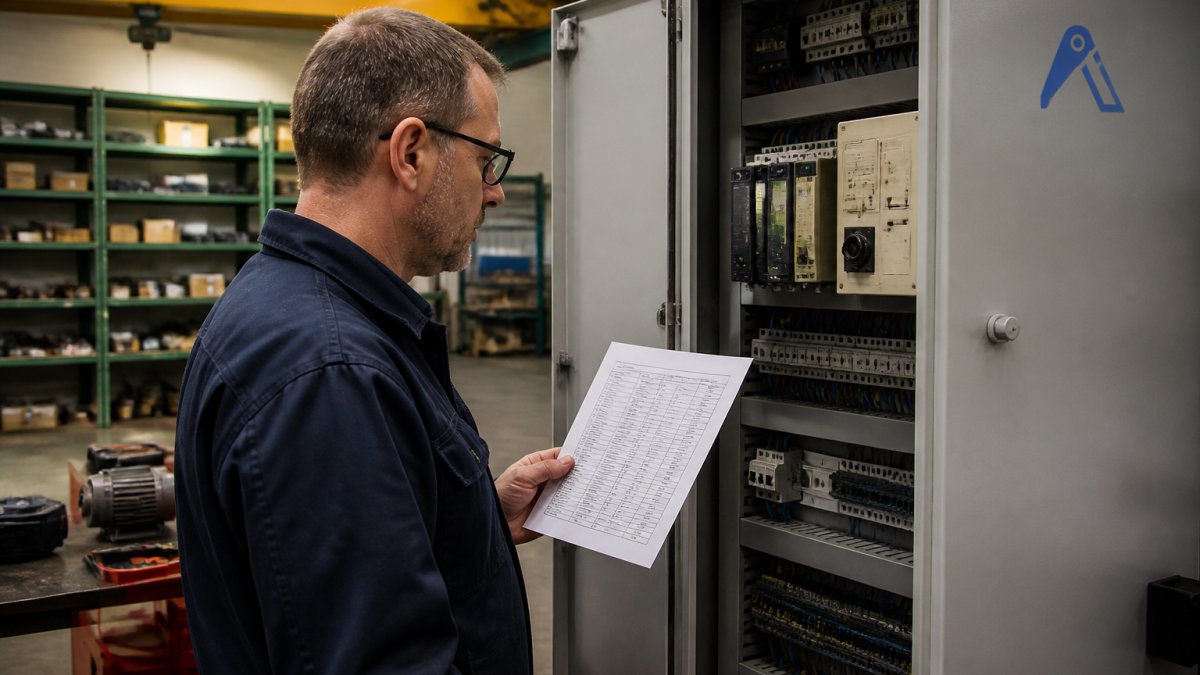
A critical spare parts list ocenia każdą część według szkody, jaką powoduje jej brak: zatrzymanie linii, ryzyko jakościowe, problem bezpieczeństwa lub niedogodność. Przestarzałe maszyny potrzebują takiej listy bardziej niż nowe, ponieważ czas realizacji dostawy zastępuje dostępność OEM jako główne ograniczenie.
Zbuduj ją w czterech etapach:
- Wypisz każdy zasób i historię jego awarii
- Wyodrębnij numery części z rysunków, tabliczek znamionowych i starych faktur
- Oceń każdą część pod kątem wpływu na przestój i trudności w pozyskaniu
- Ustal zasadę utrzymywania zapasu dla każdej kategorii: na miejscu, z sieci dostawców lub na zamówienie
Wymiana wycofanego PLC: pozyskiwanie, gdy linia OEM dobiega końca
Gdy rodzina PLC osiąga koniec życia, OEM przestaje ją produkować na długo przed tym, zanim Twoje maszyny przestaną jej potrzebować. Pozyskiwanie dzieli się wtedy na trzy ścieżki: pozostałe zapasy OEM, zweryfikowane jednostki po regeneracji oraz nadwyżki z innych zakładów. Każda z nich ma inny profil ryzyka i żadnej nie należy kupować w ciemno.
Sprawdź, co jest faktycznie dostępne, zanim cokolwiek przeprojektujesz. Nasza strona Siemens spare parts pokazuje aktualne stany magazynowe i alternatywy.
Zarządzanie zapasami części zamiennych przemysłowych: architektura danych
Zarządzanie zapasami części zamiennych przemysłowych dla starszych instalacji opiera się na jednej zasadzie: każdy rekord części musi zawierać powiązanie z maszyną. Numer części bez odniesienia do zasobu to pozycja magazynowa, a nie część zamienna.
Cztery rekordy i co każdy z nich musi zawierać
- Rejestr zasobów jako punkt odniesienia: model, numer seryjny, rok uruchomienia, platforma sterowania (rodzina PLC, fieldbus) oraz nazwisko osoby, która ostatnio zatwierdziła jego BOM
- BOM dla zasobu, wersjonowany zamiast nadpisywanego, tak aby rewizja z 2011 roku i rewizja z 2019 roku mogły być odczytane, gdy maszyna jest przebudowywana
- Kartoteka części z odwołaniami krzyżowymi do numerów zastąpionych i równoważnych, w tym do własnego łańcucha zastępstw OEM, jeśli jest udokumentowany
Pomiń warstwę odwołań krzyżowych, a Twój zespół będzie dalej szukał na pamięć.
Jak dane faktycznie się spotykają
Dane maszyn i dane magazynowe rzadko spotykają się same z siebie. Praktyczny wzorzec to ścieżka trzech kroków:
Znajdź to na Automa.Net →
- Maszyna do bramki. Brama retrofitowa lub konwerter protokołów odczytuje starszą magistralę polową, PROFIBUS DP, Modbus RTU, starsze szeregowe protokoły specyficzne dla danego producenta i ponownie publikuje dane przez OPC UA lub MQTT. To właśnie ten etap większość projektów niedoszacowuje, ponieważ mapa protokołów dla przestarzałego sterownika jest często nieudokumentowana.
- Brama do zdarzenia zużycia. Surowe sygnały nie są ruchami magazynowymi. Potrzebujesz reguły, która zamienia sygnał w zdarzenie: licznik wymiany narzędzia, licznik cykli, odrzut z systemu wizyjnego, odczyt z wagi. Bez tej reguły masz telemetrię, a nie stan magazynowy.
- Zdarzenie do księgi magazynowej. Zdarzenie zużycia zmniejsza stan w księdze względem pozycji BOM aktywa, a nie względem luźno istniejącego numeru części. To właśnie sprawia, że powiązanie z maszyną jest realne, a nie tylko dekoracyjne.
Skanowania kodów kreskowych i RFID funkcjonują obok tej ścieżki, a nie w jej obrębie. Skan przy stanowisku magazynowym potwierdza fizyczny ruch; zdarzenie z maszyny potwierdza zużycie. Uzgodnienie tych dwóch źródeł to moment, w którym wygrywa się lub traci dokładność stanów magazynowych.
Obsługa duplikatów i rekordów zastąpionych
Starsze zasoby gromadzą duplikaty szybciej niż nowe, ponieważ każda reorganizacja, każde przeniesienie magazynu i każda migracja ERP pozostawia po sobie ślad. Trzy zasady utrzymują kartotekę części w czystości:
- Jeden kanoniczny numer na każdą fizyczną część. Numery zastąpione stają się aliasami, nigdy osobnymi rekordami.
- Dziennik scalania. Gdy dwa rekordy są scalane, przegrywający numer jest zachowywany jako wskaźnik, dzięki czemu stare faktury i rysunki nadal można odnaleźć.
- Flaga kwarantanny. Rekordy, których nie można zweryfikować na podstawie tabliczki znamionowej lub rysunku, są oznaczane, a nie usuwane, dzięki czemu kupujący wie, czym różni się „mamy to” od „wydaje nam się, że to mamy”.
Gdzie gryzą niekompatybilne protokoły
Starsze urządzenia często komunikują się za pomocą protokołów własnościowych lub przestarzałych, co sprawia, że integracja jest pracą inżynierską, a nie prostym dodatkiem do monitoringu. Badania nad łączeniem starszych urządzeń przemysłowych z nowoczesnymi systemami IoT wskazują bariery protokołów jako jedną z kluczowych przyczyn, dla których te maszyny opierają się połączeniu (analiza Wirtek dotycząca łączności starszych urządzeń).
Systematyczny przegląd starszej produkcji w kontekście Industry 4.0 kataloguje technologie retrofitowe, sprzęt i protokoły dostępne dokładnie na taką sytuację (Alqoud et al., Manufacturing Review, 2022).
Aby uzyskać dokładniejszy opis zarządzania zapasami wokół starszych zasobów, zobacz nasz przewodnik po zarządzaniu zapasami przemysłowymi dla starszych maszyn.
Zarządzanie BOM dla utrzymania ruchu: kręgosłup widoczności stanów magazynowych
Zarządzanie BOM dla utrzymania ruchu to obszar, w którym większość projektów poprawy widoczności kończy się sukcesem albo porażką. BOM dla utrzymania ruchu różni się od BOM inżynieryjnego: zawiera to, co faktycznie wymieniasz, a nie wszystko, co zostało zaprojektowane.
Bałagan w danych BOM blokuje każdy kolejny etap. Duplikaty, brakujące zamienniki i martwe numery powodują fałszywe braki magazynowe. Czyszczenie listy to mało efektowna praca, ale przynosi największy zwrot.
Nasze Czyszczenie listy BOM pomaga czyścić dane BOM.
OEM, odnowione czy nadwyżkowe: lista kontrolna dla zweryfikowanych zapasów
| Trasa | Mocne strony | Główne ryzyko | Najlepsze dla |
| OEM nowe | Pełna identyfikowalność | Długi czas realizacji, wysoka cena | Części krytyczne dla bezpieczeństwa, objęte gwarancją |
| Odnowione | Szybsza dostępność | Zmienna dokumentacja testowa | Napędy, panele HMI, zasilacze |
| Nadwyżkowe | Często jedyny pozostały zapas | Nieznana historia przechowywania | Wycofane z produkcji PLC, starsze moduły I/O |
Zanim kupisz którąkolwiek z trzech opcji, potwierdź:
- [ ] Dokładny numer części i rewizja zgodne z maszyną
- [ ] Dostępna dokumentacja testów lub inspekcji
- [ ] Sprzedawca może potwierdzić stan i sposób przechowywania
Pomiar widoczności zapasów: KPI i uzasadnienie biznesowe
Widoczność można zmierzyć, a to oznacza, że da się jej bronić podczas rozmowy o budżecie. Błędem jest śledzenie wszystkiego. Cztery liczby niosą cały argument i każda wymaga zdefiniowanej metody, a nie tylko nazwy.
Cztery KPI i sposób ich pomiaru
| KPI | Na jakie pytanie odpowiada | Jak to mierzyć |
| Wskaźnik realizacji z własnego stanu | Jak często krytyczna część jest na półce, gdy maszyna się zatrzymuje | Policz liczbę zapytań o krytyczne części zrealizowanych z wolnego stanu, podziel przez łączną liczbę zapytań o krytyczne części, w ujęciu kroczącego kwartału |
| Czas realizacji zaopatrzenia | Ile czasu zajmuje zapytanie od zgłoszenia do dostawy | Zapisz znacznik czasu przy zgłoszeniu zapytania i przy przyjęciu towaru; raportuj medianę, nie średnią, ponieważ kilka zdarzeń z długiego ogona zniekształca średnią |
| Dokładność stanu magazynowego | Czy ewidencja zgadza się z półką | Przeprowadzaj co miesiąc inwentaryzację wyrywkową próby krytycznych części względem ewidencji; raportuj procent pozycji, które zgadzają się dokładnie |
| Godziny przestoju przypisywane niedostępności części | Ile faktycznie kosztują luki w utraconej produkcji | Oznacz każdy przestój kodem przyczyny; wyodrębnij kod „część niedostępna” i zsumuj godziny |
Dwa z nich to wskaźniki wyprzedzające, a dwa opóźnione. Wskaźnik realizacji i dokładność stanu magazynowego pokazują, czy architektura działa, zanim linia się zatrzyma. Czas realizacji zaopatrzenia i godziny przestoju pokazują, ile to kosztowało, gdy nie działała.
Ustalenie punktu odniesienia przed wprowadzeniem zmian
Nie da się obronić uzasadnienia biznesowego bez wartości wyjściowej. Uruchom cztery KPI przez jeden kwartał w obecnym procesie opartym na papierze i pamięci, nawet jeśli dane są niedokładne. Przybliżony punkt odniesienia jest lepszy niż brak punktu odniesienia, ponieważ rozmowa o budżecie dotyczy kierunku, a nie precyzji.
Budowanie uzasadnienia biznesowego
Uzasadnienie opiera się na trzech dźwigniach i żadna z nich nie wymaga prognozy:
- Uniknięty przestój. Każda godzina przestoju przypisana brakowi części, którą uda się wyeliminować, to odzyskana produkcja. Użyj własnych godzin przestoju i własnej wydajności linii, a nie średniej branżowej.
- Uwolniony kapitał obrotowy. Lepsza widoczność pozwala utrzymywać mniejszy bufor części, które można szybko pozyskać, i większy tych, których nie można. Łączny poziom zapasów może nie spaść, ale przesuwa się tam, gdzie chroni linię.
- Odzyskany czas kupującego. Godziny, które Twój zespół spędza na wyszukiwaniu numerów części z pamięci i e-maili, to realna praca. Zlicz je za jeden miesiąc i pomnóż przez stawkę całkowitego kosztu pracy.
Wskazówki dla produkcji na 2026 rok przedstawiają wgląd w czasie rzeczywistym w zapasy, koszty i wyniki dostawców jako warunek wcześniejszych decyzji (Eide Bailly, What Manufacturing Executives Should Prioritize in 2026). To jest uzasadnienie biznesowe w jednym zdaniu: szybsze decyzje, mniej przestojów linii.
Prace nad zarządzaniem zapasami i ich wpływem na zaopatrzenie w produkcji łączą praktykę magazynową bezpośrednio z zakupami i kosztem zapasów (Silva et al., Journal of Logistics, 2025).
Gdy punkt odniesienia pokazuje, że krytyczna część jest naprawdę nie do zdobycia, następnym krokiem jest złożenie zapytania w sieci zamiast przeprojektowywania maszyny. Nasza tablica zapytań pozwala publikować RFQ.
Najczęściej zadawane pytania
Dlaczego widoczność części zamiennych jest ważna w przypadku starszych urządzeń przemysłowych?
Starsze maszyny mogą wymagać przestarzałych lub trudnych do znalezienia komponentów. Widoczność stanów magazynowych pokazuje, co posiadasz, gdzie to się znajduje i czy pasuje do zainstalowanej wersji. Bez tego kupujący mogą szukać części już leżących na regale w magazynie albo zamawiać duplikaty.
Jak zarządzać częściami zamiennymi do przestarzałych maszyn?
Zacznij od listy krytycznych części zamiennych zbudowanej na podstawie BOM i historii awarii każdego zasobu. Zapisz dokładny numer części, zainstalowaną wersję oraz dopuszczalne zamienniki. Następnie sprawdź dostępność w szerszej sieci dostawców, a nie tylko w jednym kanale OEM.
Jak znaleźć wycofane z produkcji PLC i napędy?
Szukaj po dokładnym numerze części i danych z tabliczki znamionowej, a nie po rodzinie produktów. Zrób zdjęcie tabliczki znamionowej, potwierdź wersję i ewentualny wariant firmware, a następnie sprawdź sieć dystrybutorów i brokerów, a nie tylko jeden katalog. Automa.Net's AutomaSEARCH pomaga znaleźć części w swojej sieci dostawców. Zawsze potwierdź status magazynowy sprzedawcy i stan części przed złożeniem zamówienia.
Jaka jest różnica między częściami automatyki OEM, regenerowanymi i nadwyżkowymi?
Części OEM pochodzą od oryginalnego producenta. Części regenerowane i nadwyżkowe to inne ścieżki zaopatrzenia. Sprawdź stan, dostępną dokumentację i warunki zwrotu dla każdej z nich oraz dopasuj wybór do tego, jak krytyczny dla produkcji jest dany zasób.
Następny krok jest niewielki: wybierz dziesięć najważniejszych krytycznych części do starszych maszyn i sprawdź, czy każdą z nich można dziś znaleźć i zweryfikować. Dokładnie do tego służy AutomaSEARCH — wyszukiwanie rzeczywistych stanów magazynowych u ponad 700 dostawców i wśród ponad 14,8 miliona ofert produktów. Zacznij korzystać z Automa.Net i zamień martwy punkt w zweryfikowany stan magazynowy.
Znajdź to na Automa.Net →
Inne Wpisy

Pozyskiwanie starszych komponentów automatyki w Europie: przewodnik 2026
Pozyskiwanie starszych komponentów automatyki w Europie to identyfikacja części, weryfikacja dostawców i zarządzanie ryzykiem transgranicznym.
Przeczytaj Więcej →
7 taktyk negocjowania cen hurtowych komponentów przemysłowych
Opanuj negocjacje cen hurtowych komponentów przemysłowych dzięki porównaniu dostawców. Zdobądź rabaty ilościowe i lepsze warunki.
Przeczytaj Więcej →
Macierz krytycznych części zamiennych: praktyczny przewodnik dla zespołów MRO
Zbuduj macierz krytycznych części, oceniając ryzyko, czas dostawy i wpływ na produkcję. Zawiera szablon i kroki dla części wycofanych.
Przeczytaj Więcej →