Qualitätskontroll-Checkliste für Industriekomponenten: Ein Leitfaden 2026

Warum Ihre Qualitätskontroll-Checkliste für die Beschaffung von Ersatzteilen wichtig ist
Eine Maschine bleibt stehen. Ihre Produktionslinie kommt zum Stillstand. Sie brauchen schnell einen Ersatz-Servoantrieb oder ein SPS-Modul. Das Teil kommt von einem Distributor, mit dem Sie noch nie zuvor zusammengearbeitet haben. Sie haben nur Minuten, um zu entscheiden: annehmen oder ablehnen.
Die meisten Beschaffungsteams überspringen diesen Schritt. Sie gehen davon aus, dass der Lieferant das Teil bereits geprüft hat. Hat er nicht. OEMs liefern Überbestände. Broker veräußern überschüssige Bestände ohne detaillierte Prüfung. Aufbereitete Komponenten kommen mit minimaler Dokumentation an.
Teams mit einer strukturierten Qualitätskontroll-Checkliste können Annahmeverzögerungen reduzieren und Defekte erkennen, bevor sie die Montagelinie erreichen. Teams ohne eine solche Checkliste verbringen möglicherweise mehr Zeit mit der Fehlersuche bei Ausfällen im Feld, die eine Inspektion hätte verhindern können.
Definieren Sie Ihre Inspektionskriterien für Industriekomponenten
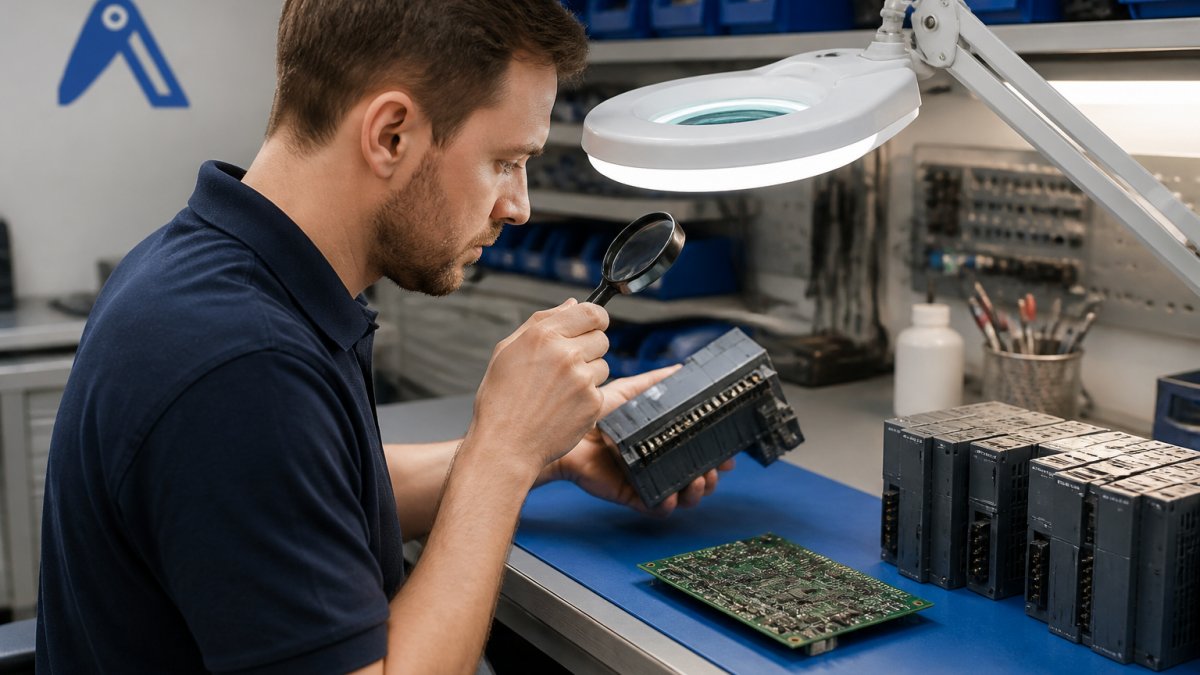
Ihre Inspektionskriterien definieren, was für Ihre Lieferkette als "akzeptabel" gilt. Ohne klare Kriterien treffen Prüfer uneinheitliche Entscheidungen. Eine Person lehnt einen Stecker mit leichter Oxidation ab. Eine andere akzeptiert identische Korrosion an einem anderen Teil. Konsistenz ist wichtig.
Beginnen Sie damit, visuelle und mechanische Prüfpunkte von elektrischen und funktionalen Tests zu trennen. Sichtprüfungen erfolgen zuerst, sie sind schnell und schließen offensichtliche Schäden aus. Elektrische Prüfungen kommen als Nächstes und erfordern Ausrüstung. Diese Reihenfolge spart Zeit und verhindert unnötigen Aufwand bei Teilen, die bereits beeinträchtigt sind.
Visuelle und mechanische Prüfpunkte
Prüfen Sie zuerst auf physische Schäden. Sehen Sie sich das Gehäuse, die Anschlüsse und die Montageflächen an. Korrosion an Pins oder Klemmen weist auf Umwelteinflüsse hin. Tiefe Kratzer oder Dellen am Gehäuse deuten auf unsachgemäße Handhabung hin. Verbogene Steckkontakte sind ein klarer Ablehnungsgrund, sie lassen sich nicht korrekt in eine Buchse einsetzen.
Dokumentieren Sie, was Sie sehen. Machen Sie Fotos, wenn das Teil eingelagert oder intern versendet wird. Notieren Sie die genaue Stelle eines eventuellen Schadens. Das schafft eine Dokumentation und verhindert später Streitigkeiten, falls das Teil im Einsatz ausfällt.
Prüfen Sie bei aufbereiteten Komponenten auf Anzeichen unsachgemäßer Reinigung. Rückstände von Flussmittel, Lötspitzereste oder Reinigungsmittelrückstände deuten auf hastige Arbeit hin. Eine ordnungsgemäße Aufbereitung umfasst eine sachgemäße Reinigung und Inspektionsdokumentation.
Elektrische und funktionale Tests
Elektrische Prüfungen erfordern Ausrüstung: ein Multimeter für Durchgangsprüfungen, ein Netzteil zur Funktionsverifikation und idealerweise ein Oszilloskop für die Signalintegrität an Hochgeschwindigkeitsschnittstellen. Nicht jedes Teil benötigt eine vollständige elektrische Prüfung; ein überschüssiges SPS-Modul benötigt möglicherweise nur eine Einschaltprüfung. Ein Servoantrieb könnte eine Prüfung des Encoder-Feedbacks erfordern.
Definieren Sie die Prüftiefe nach Komponententyp. Prüfen Sie sicherheitsrelevante Komponenten in Sicherheitskreisen gründlich. Bei nicht kritischen Ersatzteilen kann eine Einschaltprüfung ausreichen. Dokumentieren Sie, welche Prüfungen für welche Teile gelten.
Testen Sie in einer kontrollierten Umgebung. Verwenden Sie ein isoliertes Netzteil mit Strombegrenzung. Viele Ausfälle im Feld passieren, weil ein Bauteil mit falscher Spannung oder falscher Polarität getestet wurde. Richten Sie einen Prüfplatz mit korrekter Kennzeichnung und Erdung ein.
So überprüfen Sie den Zustand industrieller Ersatzteile vor der Annahme
Die Überprüfung erfolgt, bevor Sie das Eigentum übernehmen. Sobald ein Teil in Ihr Inventar aufgenommen wird, gehört es Ihnen, einschließlich der Kosten etwaiger Ausfälle. Die Annahmeentscheidung ist unwiderruflich, also treffen Sie sie richtig.
Die Überprüfung umfasst drei Ebenen: Sichtprüfung, elektrische Prüfung und Dokumentationsprüfung. Alle drei müssen bestanden werden. Schon fehlende Dokumentation allein sollte zur Ablehnung führen, selbst wenn das Teil technisch einwandfrei testet.
Anforderungen an Dokumentation und Rückverfolgbarkeit
Jedes Teil benötigt Dokumentation. Bei OEM-Bestand ist das unkompliziert: Der OEM stellt eine Seriennummer, einen Datumscode und ein Prüfzeugnis bereit. Bei Restposten oder generalüberholten Teilen ist die Dokumentation spärlich. Genau hier scheitern die meisten Teams.
Verlangen Sie vom Lieferanten einen Stücklistenbezug (BOM) oder eine Teilenummer. Gleichen Sie diese mit Ihren internen Systemen ab. Wenn der Lieferant keine Teilenummer angeben kann, bitten Sie um ein Foto des Typenschilds. Die AutomaSnap-Funktion von Automa.Net kann Teile anhand von Fotos identifizieren wenn Typenschilder unklar oder teilweise abgenutzt sind.
Fordern Sie Prüfberichte an, wenn das Teil generalüberholt wurde. Seriöse Aufbereiter stellen Kalibrierzertifikate für die Prüfgeräte sowie Aufzeichnungen darüber bereit, was geprüft wurde. Wenn der Lieferant nur sagt „geprüft und funktionsfähig“ ohne Dokumentation, ist das ein Warnsignal.
Umgang mit generalüberholten und Restposten-Komponenten
Generalüberholte Teile sind legitim. Sie wurden gereinigt, geprüft und kommen oft mit Garantie. Aber „generalüberholt“ bedeutet für verschiedene Lieferanten Unterschiedliches. Manche führen eine vollständige Diagnose durch. Andere machen nur minimale Prüfungen.
Restposten sind in der Regel neu, aber alte Lagerware, die vor Jahren gekauft und nie verwendet wurde. Sie bergen das gleiche Risiko wie neue Teile: Sie können unsachgemäß gelagert, Feuchtigkeit ausgesetzt oder beim Transport beschädigt worden sein. Das Alter allein macht ein Teil nicht schlecht, aber es erfordert eine Überprüfung.
Verlangen Sie bei beiden Kategorien, dass der Lieferant angibt, welche Prüfungen durchgeführt wurden. Nur Durchgangsprüfung? Nur Einschalten? Vollständige Funktionsprüfung? Teilweise Prüfung bedeutet ein höheres Risiko für Sie.
Checkliste zur Authentifizierung von Legacy-Hardware
Veraltete Komponenten ziehen Fälscher an. Eine gefälschte Siemens S7-300 SPS kann dem Original täuschend ähnlich sehen. Sie kann ausfallen und nach dem Einbau in Ihre Maschine Probleme verursachen.
Die Authentifizierung beginnt mit dem Typenschild. Echte Komponenten haben konsistente Kennzeichnungen, korrekte Datumscodes und Seriennummern, die den Herstellerkonventionen entsprechen. Fälschungen weisen oft verschmierte Drucke, falsch ausgerichtete Logos oder Seriennummern auf, die nicht zum Nummernschema des Herstellers passen.
Überprüfung des Typenschilds und Validierung der Seriennummer
Untersuchen Sie das Typenschild unter Vergrößerung. Echte Typenschilder sind mit gleichmäßiger Farbdichte und sauberer Ausrichtung gedruckt. Gefälschte Typenschilder weisen oft Druckfehler auf: ungleichmäßige Farbe, falsch ausgerichteter Text oder verblasste Bereiche, die auf einen minderwertigen Druck hindeuten.
Prüfen Sie das Format des Datumscodes. Siemens verwendet ein bestimmtes Format (z. B. "2019-W43" für die 43. Woche des Jahres 2019). Allen-Bradley verwendet ein anderes Format. Wenn der Datumscode nicht der Konvention des Herstellers entspricht, ist das verdächtig.
Überprüfen Sie die Seriennummer, falls verfügbar, anhand der Datenbank des Herstellers. Einige OEMs stellen Online-Tools zur Verifizierung bereit. Wenn die Seriennummer in ihrem System nicht existiert, ist das Teil entweder gefälscht oder stark überholt (was eine andere Handhabung erfordert).
Erkennen von Fälschungen und umetikettierten Komponenten
Umetikettierte Komponenten sind Teile, die aus einem Gerät entnommen und als etwas anderes neu beschriftet wurden. Ein Netzteil aus einem ausgemusterten Industriedrucker erhält ein neues Etikett und wird als eigenständige Komponente verkauft. Es kann funktionieren, hat aber keine Garantie und keinen Support.
Achten Sie auf Anzeichen eines Etikettenaustauschs. Suchen Sie nach Kleberückständen, abweichenden Etikettenfarben oder Etiketten, die leicht über der Oberfläche stehen. Verwenden Sie eine Lupe. Fälscher verwenden oft minderwertige Etiketten, die nicht richtig am Gehäuse anliegen.
Wiegen Sie das Teil, wenn Sie ein Referenzgewicht haben. Eine gefälschte Komponente kann aufgrund einer anderen internen Konstruktion etwas leichter oder schwerer sein. Dies ist eine sekundäre Prüfung, nicht endgültig, aber sie ist schnell und kostenlos.
Finden Sie es auf Automa.Net →
Erstellen Sie Ihren Vorab-Inspektions-Workflow und Ihre Annahmestandards
Ein Workflow sorgt für einheitliche Inspektionen. Ohne ihn trifft jedes Teammitglied eigene Entscheidungen. Konsistenz ist das, was eine zuverlässige Lieferkette von einer chaotischen unterscheidet.
Ihr Workflow sollte drei Kontrollpunkte haben: Eingang (Wareneingang und erste Sichtprüfung), Prüfung (elektrische und funktionale Verifizierung) und Annahme (Dokumentenprüfung und endgültige Freigabe). Jeder Kontrollpunkt erfordert eine Freigabe. Das schafft Verantwortlichkeit und einen Prüfpfad.
Festlegen von Bestehens-/Nichtbestehens-Kriterien für Ihre Lieferkette
Definieren Sie die Bestehens-/Nichtbestehens-Kriterien, bevor Sie mit der Prüfung beginnen. Vage Kriterien wie "sieht gut aus" funktionieren nicht. Konkrete Kriterien schon.
Beispiel für einen Servoantrieb:
- Anschlüsse: Keine verbogenen Pins, keine sichtbare Korrosion über leichte Oberflächenoxidation hinaus
- Gehäuse: Keine tiefen Dellen oder Risse
- Einschalten: Antrieb startet, keine Fehlercodes beim Hochfahren
- Encoder-Rückmeldung: Signal stabil innerhalb von ±2 % des Ausgangswerts
- Dokumentation: Teilenummer, Seriennummer und mindestens ein Prüfbericht vorhanden
Beispiel für ein SPS-Modul:
- Anschlüsse: Alle Pins vorhanden und gerade
- Gehäuse: Keine Risse oder starke Beschädigungen
- Einschalten: LEDs leuchten wie erwartet, kein Brandgeruch
- Speicher: Spannung der Backup-Batterie über 2,8 V (falls zutreffend)
- Dokumentation: Seriennummer und Datumscode lesbar, Herstellerverifizierung bestanden
Formulieren Sie diese Kriterien in einer Tabelle oder Checkliste. Teilen Sie sie mit Ihrem Inspektionsteam. Aktualisieren Sie sie anhand von Ausfällen im Feld; wenn ein Teil Ihre Checkliste besteht, aber in der Maschine ausfällt, waren Ihre Kriterien zu locker.
Erstellung eines Audit-Trails und eines Systems für Qualitätsdokumentation
Jede Inspektionsentscheidung braucht eine Dokumentation. Dokumentieren Sie den Namen des Prüfers, das Datum, die Befunde und die Entscheidung (annehmen/ablehnen). Wenn Sie ein Teil ablehnen, dokumentieren Sie den Grund. Das schafft Verantwortlichkeit und hilft Ihnen, Muster zu erkennen.
Verwenden Sie eine einfache Tabellenkalkulation oder ein strukturierteres System. Das Format ist weniger wichtig als die Konsistenz. Fügen Sie diese Felder hinzu:
- Teilenummer und Seriennummer
- Name des Lieferanten
- Inspektionsdatum und Prüfer
- Ergebnis der Sichtprüfung (bestanden/nicht bestanden)
- Ergebnis der elektrischen Prüfung (bestanden/nicht bestanden)
- Ergebnis der Dokumentationsprüfung (bestanden/nicht bestanden)
- Gesamtentscheidung (annehmen/ablehnen)
- Notizen (spezifische Mängel oder Bedenken)
Bewahren Sie Aufzeichnungen auf. Wenn ein Teil im Einsatz ausfällt, müssen Sie es bis zum Inspektionsprotokoll zurückverfolgen und feststellen, was schiefgelaufen ist.
Häufige Mängel und Umgang mit Nichtkonformität
Mängel fallen in Kategorien. Einige sind Ausschlusskriterien. Andere sind je nach Anwendung akzeptabel.
Verbogene Steckerkontakte sind immer ein Ablehnungsgrund. Sie lassen sich nicht korrekt einstecken und verursachen intermittierende Kontaktfehler. Korrosion ist kontextabhängig. Leichte Oberflächenoxidation an einem Stecker, der im Innenbereich verwendet wird, ist akzeptabel. Starke Korrosion an einem Stecker in einer rauen Umgebung ist es nicht.
Dokumentieren Sie Mängel nach Art: mechanische Beschädigung, Korrosion, elektrischer Fehler, fehlende Dokumentation, Hinweise auf Fälschung. Das hilft Ihnen, Muster zu erkennen. Wenn 30 % der Teile eines Lieferanten Korrosion aufweisen, haben Sie ein Lieferantenproblem.
Nichtkonformität bedeutet, dass das Teil Ihre Akzeptanzkriterien nicht erfüllt. Wenn Sie ein nicht konformes Teil erhalten, haben Sie drei Optionen: es zurücksenden, es nacharbeiten oder es mit dokumentiertem Risiko akzeptieren. Die meisten Teams entscheiden sich für die Rücksendung.
Integration Ihrer Checkliste in reale Beschaffungsabläufe
Eine Checkliste auf Papier ist nutzlos, wenn sie nicht tatsächlich verwendet wird.
Wenn Sie eine Bestellung aufgeben, nehmen Sie Ihre Qualitätsanforderungen in die Bestellung auf.
Wenn das Teil eintrifft, leiten Sie es vor der Einlagerung zur Inspektion weiter.
Nutzen Sie die Request Board-Funktion von Automa.Net, um Ihre Teileanforderungen an verifizierte Lieferantenzu senden. Fügen Sie Ihre Qualitätskriterien in die RFQ ein.
Verwenden Sie für komplexe BOMs BOM List Cleaner, um Teilenummern vor der Beschaffung zu standardisieren.
Halten Sie Ihre Checkliste nach Möglichkeit digital. Eine gemeinsam genutzte Tabellenkalkulation oder ein dediziertes QC-System ermöglicht Ihrem Team den Zugriff von überall.
Ihre Qualitätskontroll-Checkliste ist der Unterschied zwischen einer Maschine, die zuverlässig läuft, und einer, die unvorhersehbar ausfällt.
Wenn Sie schwer zu findende oder Legacy-Komponenten beschaffen, wird die Verifizierung noch kritischer.
Häufig gestellte Fragen
Was sind die kritischen Prüfpunkte für generalüberholte Komponenten der industriellen Automatisierung?
Konzentrieren Sie sich auf die Sauberkeit der Steckverbinder, Lötstellen, den Zustand der Kondensatoren und die Kompatibilität der Firmware-Version. Bei Servomotoren und Antrieben prüfen Sie das Lagerspiel, den Isolationswiderstand und den Zustand der Wärmeleitpaste. Testen Sie die Funktion beim Einschalten und die Parametrierungserhaltung. Aufbereitete Teile sollten über einen dokumentierten Prüfbericht verfügen, der die Ergebnisse des Lasttests und alle durchgeführten Reparaturen ausweist. Fordern Sie die ursprüngliche OEM-Seriennummer und das Herstellungsdatum an, um die Echtheit zu verifizieren.
Wie verifizieren Sie die Echtheit von älteren SPS- und HMI-Modulen?
Vergleichen Sie die Seriennummer auf dem Typenschild mit den Aufzeichnungen des OEM, sofern verfügbar. Achten Sie bei Originalteilen auf eine einheitliche Schriftart, die Qualität des Logos und die Haftung des Etiketts. Verifizieren Sie, dass die Marken der internen Komponenten mit dem angegebenen Hersteller übereinstimmen – gefälschte SPSen verwenden oft generische oder nicht passende Chips. Verwenden Sie AutomaSnap, um das Typenschild zu fotografieren und mit bekannten Spezifikationen abzugleichen. Fordern Sie die Herkunftsdokumentation des Distributors und die Chain of Custody für das Teil an.
Welche Dokumentation sollte ein hochwertiges industrielles Ersatzteil begleiten?
Verlangen Sie ein Prüfzeugnis oder einen Funktionsbericht, die originale Teilenummer und Seriennummer, das Herstellungsdatum, die Historie der Lagerbedingungen sowie alle Reparatur- oder Aufbereitungsnachweise. Bei obsoleten Komponenten ist eine Herkunftserklärung (OEM-Überbestand, Außerbetriebnahme einer Maschine oder Lagerbestand eines autorisierten Distributors) unerlässlich. Fügen Sie Fotos des Teils und der Steckverbinder bei. Diese Dokumentation schützt Sie vor Fälschungsrisiken und belegt bei einer Prüfung die Konformität.
Wie wirkt sich DIN EN ISO 9001 auf meine Qualitätskontroll-Checkliste aus?
DIN EN ISO 9001 verlangt dokumentierte Prüfverfahren, definierte Annahmekriterien und Rückverfolgbarkeitsnachweise. Ihre Qualitätskontroll-Checkliste muss mit Ihrem dokumentierten Qualitätsmanagementsystem übereinstimmen. Fügen Sie Prüfintervalle, Verantwortlichkeiten und Verfahren bei Nichtkonformität hinzu. Bewahren Sie die Aufzeichnungen für die von Ihrem System festgelegte Aufbewahrungsfrist auf. Diese Norm gilt unabhängig davon, ob Sie eingehende Teile, aufbereitete Bestände oder Überschussbestände prüfen, die für den Weiterverkauf bestimmt sind.
Was sind die häufigsten Ausfallstellen bei überschüssigen Servomotoren und Antrieben?
Lagerschäden, Kondensatoralterung und Schäden durch thermische Zyklen treten bei gealterten Überschussbeständen häufig auf. Servomotoren fallen nach längerer Lagerung ohne Klimakontrolle durch Isolationsdurchschlag aus. Antriebe zeigen Firmware-Beschädigungen oder Parameterverlust, wenn sie unsachgemäß abgeschaltet wurden. Führen Sie bei Antrieben immer einen Lasttest mit 50 % Nennstrom für mindestens 4 Stunden durch und messen Sie vor der Annahme von Überschussbeständen den Isolationswiderstand der Motoren. Fordern Sie vom Verkäufer Unterlagen zu den Lagerbedingungen an.
Wie kann ich Beschaffungsverzögerungen reduzieren, wenn ich dringend eine obsolet gewordene Komponente benötige?
Verwenden Sie AutomaSEARCH, um den verifizierten Lagerbestand von Distributoren in ganz Europa gleichzeitig zu durchsuchen, anstatt Lieferanten einzeln zu kontaktieren. Stellen Sie eine RFQ auf dem Request Board ein, um sofort 5.000+ Lieferanten zu erreichen. Geben Sie die genaue Teilenummer, den OEM-Namen und alle akzeptablen Alternativen an. Bei Legacy-Hardware kann AutomaSnap unmarkierte oder teilweise beschädigte Komponenten anhand eines Typenschildfotos identifizieren und so Ihre Beschaffungsoptionen erweitern, wenn die Dokumentation unvollständig ist.
Auf Automa.Net finden →
Andere Beiträge

Siemens S5 vs. S7-Kompatibilität: Der Migrationsleitfaden 2026
S5 vs. S7-Kompatibilität erklärt: Modulzuordnung, Programmkonvertierung, Kommunikations-Gateways und Ersatzoptionen für Siemens-SPS.
Weiterlesen →
Ausfallzeit minimieren vs. Beschaffung vereinfachen: Inventarleitfaden
Vergleichen Sie Ausfallzeit minimieren vs. Beschaffung vereinfachen im Bestandsmanagement. Wann schützt welcher Ansatz die Verfügbarkeit?
Weiterlesen →
Wie man obsolet gewordene Industriebauteile beschafft: Leitfaden 2026
Erfahren Sie, wie Sie obsolet gewordene Industriebauteile beschaffen: Lifecycle prüfen, Lieferanten verifizieren, abgekündigte SPS und HMIs finden.
Weiterlesen →