Ausfallzeit minimieren vs. Beschaffung vereinfachen: Inventarleitfaden

Die operative Entscheidung hinter jeder Ersatzteilentscheidung
Ein abgekündigter Antrieb fällt an einem Freitagnachmittag aus. Der OEM nennt eine Lieferzeit von 20 Wochen. Die Produktion steht still, und jede Stunde Ausfallzeit kostet Geld, das Sie nicht zurückgewinnen können.
Die gleiche Spannung zeigt sich bei jeder Ersatzteilentscheidung im europäischen verarbeitenden Gewerbe. Das Bestandsmanagement entscheidet, auf welcher Seite Sie landen.
Anlagenverfügbarkeit und Beschaffungseffizienz sind keine Gegensätze. Sie sind zwei Ergebnisse derselben Entscheidung: der Kritikalitätsklassifizierung.
Best Practices im MRO-Bestandsmanagement: Wo Anlagenverfügbarkeit und Beschaffung aufeinandertreffen
Best Practices im MRO-Bestandsmanagement beginnen mit einer Frage: Welche Teile stoppen die Produktion tatsächlich, wenn sie ausfallen?
In den meisten Werken trägt ein kleiner Teil der SKUs den Großteil des Ausfallrisikos. Ein ausgefallener SPS, Frequenzumrichter oder Servoantrieb legt eine Linie lahm; ein verschlissener Sensor oder ein Ersatzschütz tut das selten.
Forschung von Y. Guo und Co-Autoren zur Resilienz von Lieferketten identifiziert Bevorratung und Multi-Sourcing als zentrale Strategien für Resilienz.
Kritikalitätsklassifizierung und die 80/20-Regel in der Praxis
Klassifizieren Sie jedes Ersatzteil nach den Folgen eines Ausfalls, nicht nach dem Preis. Ein billiges Teil, das eine Linie stilllegt, ist hochkritisch; ein teures Teil mit einem redundanten Zwilling ist es nicht.
Eine praktikable Dreiteilung:
- Kritisch: Ausfall stoppt die Produktion, keine Umgehungslösung, lange Lieferzeit
- Wichtig: Ausfall verlangsamt die Produktion oder erfordert eine manuelle Umgehungslösung
- Standard: Ausfall wird durch die routinemäßige Wartung aufgefangen
Überprüfen Sie die kritische Liste jedes Quartal. Maschinen altern, und Teile wechseln zwischen den Stufen.
Wie man einen Bestellpunkt für Bestände festlegt, der die Produktion schützt
Ein Bestellpunkt für Bestände ist der Lagerbestand, der eine neue Bestellung auslöst, bevor Sie ausverkauft sind.
Die grundlegende Formel lautet: Bedarf während der Lieferzeit plus Sicherheitsbestand. Das funktioniert, wenn die Lieferzeiten stabil sind.
Forschung von D. Gallego-García und Co-Autoren zur Reduzierung von Beschaffungsrisiken entwickelt ein System zur Ergänzung der klassischen Beschaffungsplanung auf Basis von Bestandsmethoden und Materialbedarfsplanung.
EOQ und Bestellpunkt: Wenn die Formel auf eine OEM-Lieferzeit von 20 Wochen trifft
Die wirtschaftliche Bestellmenge setzt voraus, dass Sie jederzeit nachbestellen können. Bei abgekündigten Teilen ist das oft nicht möglich. Wenn ein Teil abgekündigt ist, kehrt sich die Logik des Bestellpunkts um: Sie verwalten einen endlichen Vorrat, keinen Auffüllzyklus.
Behandeln Sie bei diesen Teilen die Entscheidung als Jetzt-kaufen-oder-nie. Prüfen Sie die Marktverfügbarkeit, bevor Sie sich auf ein Auslaufdatum festlegen.
| Teiletyp | Bestelllogik | Hauptrisiko |
| Aktiv, kurze Lieferzeit | EOQ + Sicherheitsbestand | Überbestand |
| Aktiv, lange Lieferzeit | Lieferzeitpuffer | Nichtverfügbarkeit |
| Abgekündigt | Verfügbaren Bestand kaufen | Keine zukünftige Versorgung |
Der Beschaffungsprozess für Ersatzteile: manuelles vs. automatisiertes Tracking
Der Beschaffungsprozess für Ersatzteile läuft auf zwei Modellen: manuelles Tracking und digitales Bestands-Tracking.
Manuelles Tracking verwendet Tabellenkalkulationen, Papier-Checklisten und physische Zählungen.
Die digitale Nachverfolgung nutzt ein automatisiertes Bestandssystem mit Echtzeit-Updates. Sie verbessert die Genauigkeit und die Bestandsübersicht, erfordert jedoch saubere Daten und disziplinierte Prozesse.
Für viele Werke ist die ehrliche Antwort ein Hybrid. Automatisieren Sie Teile mit hohem Umschlag und hoher Kritikalität.
Wie misst man die Bestandsgenauigkeit eigentlich?
Bevor Sie manuelle und automatisierte Nachverfolgung vergleichen, definieren Sie, was Sie messen. Bestandsgenauigkeit ist der Anteil der Lagerbestände, die zu einem bestimmten Zeitpunkt mit der physischen Realität übereinstimmen, nicht der Anteil der Teile, die Sie irgendwann finden können.
Eine praktikable Messroutine:
- Wählen Sie jede Woche eine rollierende Stichprobe von SKUs aus, gewichtet nach Teilen mit hoher Kritikalität und hohem Umschlag.
- Zählen Sie physisch und vergleichen Sie dann mit dem Systemdatensatz.
- Protokollieren Sie jede Abweichung nach Ursache: nicht erfasste Entnahme, falsch gebuchte Menge, falscher Standort, doppelter Datensatz, Fehler bei der Mengeneinheit.
Die erfasste Genauigkeit wirkt oft akzeptabel, bis Sie die Stichprobe nach Kritikalität gewichten. Ein Werk kann über Tausende Standardbefestiger hinweg eine hohe Genauigkeit ausweisen, während seine kritischen Antriebs- und SPS-Datensätze abweichen.
Wo Echtzeit-Transparenz das Ergebnis tatsächlich verändert
Echtzeit-Transparenz verändert vor allem eines: das Alter Ihrer Informationen. Manuelle Datensätze sind so genau wie die letzte Aktualisierung; automatisierte Datensätze so genau wie der letzte Scan.
Dieser Unterschied zeigt sich in vier Bereichen:
- Nachschub: Sie bestellen auf Basis des aktuellen Bestands, nicht des Bestands vom letzten Monat
- Inventur: die permanente Inventur ersetzt die jährliche Stillstandsaufnahme
- Überverkauf: Sie versprechen keine Teile mehr, die Sie nicht mehr vorrätig haben
Menschliche Fehler verschwinden durch Automatisierung nicht; sie verlagern sich. Fehler bei der Datenerfassung am Scanpunkt ersetzen Übertragungsfehler am Eingabepunkt. Ein falsch gelesener Barcode oder eine falsche Fachzuordnung erzeugt einen Datensatz, der autoritativ wirkt, aber falsch ist, und weil er digital ist, vertrauen die Menschen ihm länger, bevor sie ihn prüfen.
Fehlerszenarien, auf die Sie sich vorbereiten sollten
Die automatisierte Nachverfolgung scheitert auf andere Weise als die manuelle Nachverfolgung. Planen Sie diese Fälle ein, bevor Sie sich bei einer Störung auf das System verlassen:
- Verbindungsstörung: der Scanner oder das Terminal kann das System nicht erreichen, sodass Bewegungen in einer Warteschlange landen oder verloren gehen. Legen Sie im Voraus fest, ob Mitarbeitende auf Papier erfassen und später nachtragen oder die Ausgabe von Teilen stoppen, bis die Verbindung wiederhergestellt ist.
- Ungenaue Scans: ein beschädigtes Etikett, eine ähnliche Teilenummer oder eine falsche Mengeneinheit erzeugt einen plausiblen, aber falschen Datensatz. Prüfen Sie Stichproben bei Teilen mit hoher Kritikalität, statt jedem Scan zu vertrauen.
- Doppelte Datensätze: dasselbe Teil unter zwei Nummern erfasst, oft nach einer Nachfolgeversion oder einer Herstellerumbenennung. Dadurch wird der scheinbare Bestand aufgebläht und echte Engpässe werden verdeckt.
Die manuelle Nachverfolgung scheitert anders: Der Datensatz hinkt der Realität hinterher. Der Fehler liegt in der Verzögerung zwischen einer Bestandsbewegung und der Aktualisierung des Datensatzes. Ein Teil verlässt das Regal, der Datensatz ändert sich nicht, und der nächste Käufer bestellt auf Basis einer Zahl, die bereits falsch ist.
Auf Automa.Net finden →
Wann manuelle Prüfungen weiterhin ihren Platz haben
Die Wahl ist nicht strikt entweder-oder. Manuelle Prüfungen bleiben in bestimmten Fällen der schnellste Weg, die Realität zu bestätigen:
- Inbetriebnahme und Außerbetriebnahme: wenn eine Maschine installiert oder verschrottet wird, deckt ein physischer Rundgang Teile auf, von denen das System nie wusste.
- Nach einem größeren Ausfall: Notfälle werden oft nicht normal erfasst. Eine kurze Zählung der betroffenen Behälter stellt das Vertrauen in den Bestand wieder her.
- Veraltete und Einzelposten-Bestände: überschüssige und Altteile liegen häufig außerhalb der normalen Nachschublogik, daher ist eine regelmäßige physische Überprüfung die einzige verlässliche Kontrolle.
Betrachten Sie Zykluszählungen, Ausnahmeprüfungen und physische Audits als Ergänzung zur Echtzeitverfolgung, nicht als Rückfalllösung für Werke, die nicht automatisiert haben. Werke, die die Genauigkeit hoch halten, legen fest, welche Teile geprüft werden, wie oft und von wem, und halten sich dann daran.
Beschaffung obsoleter Automatisierungsteile: Das eigentliche Risiko von Ausfallzeiten
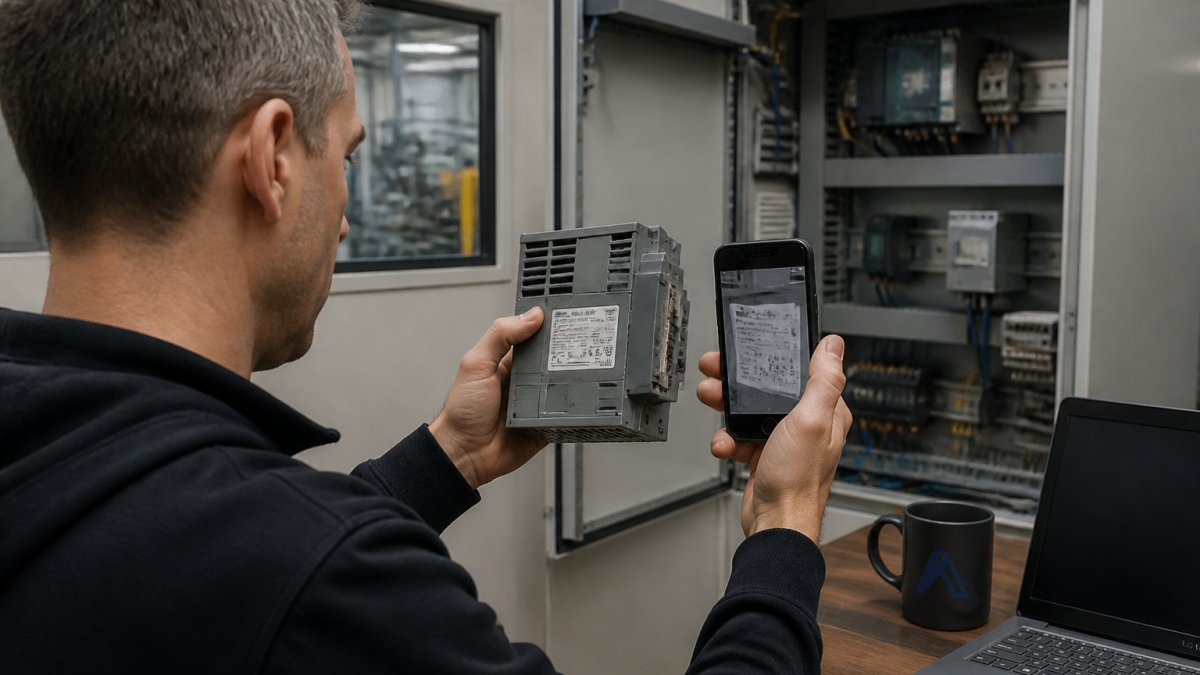
Die Beschaffung obsoleter Automatisierungsteile ist der Bereich, in dem sich die Notwendigkeit zur Minimierung von Ausfallzeiten konzentriert. Wenn eine vor 15 Jahren gebaute Maschine eine Steuerung verliert, hat der OEM sie möglicherweise schon vor Jahren abgekündigt.
Dieses Beschaffungsproblem haben wir bei Automa.Net zugrunde gelegt. Käufer nutzen AutomaSEARCH um Live-Bestände in einem verifizierten Netzwerk aus Distributoren, Brokern und Maschinenbauern zu durchsuchen, und AutomaSnap um ein Teil anhand eines Typenschildfotos zu identifizieren, wenn das Etikett abgenutzt oder die Teilenummer unklar ist.
Die Alternative ist, Distributoren nacheinander anzurufen, während die Linie stillsteht.
OEM vs. generalüberholt vs. Überschuss: Eine Beschaffungsentscheidungstabelle
Zwischen OEM, generalüberholtem und Überschussbestand zu wählen ist eine Risikentscheidung, nicht nur eine Preisentscheidung. Jede Option tauscht Sicherheit gegen Verfügbarkeit.
| Option | Verfügbarkeit | Lieferzeit | Am besten geeignet für |
| OEM neu | Begrenzt bei Altteilen | Oft lang | Garantie-kritische Anlagen |
| Generalüberholt | Mittel | Kurz bis mittel | Nicht sicherheitskritische Ersatzteile |
| Überschuss | Variabel | Kurz | Schnelle Wiederbeschaffung obsoleter Teile |
OEM neu bietet die klarste Herkunft und die längste Wartezeit. Generalüberholte und Überschuss-Teile liefern oft schneller dieselbe Teilenummer, aber Sie tragen mehr Verantwortung für die Verifizierung.
Bei einem abgekündigten Teil ist Überschussbestand häufig der einzige realistische Weg zurück in die Produktion – eine Beschaffungsrealität, kein Kompromiss.
Wann Ausfallzeitenreduzierung Vorrang vor Beschaffungsvereinfachung haben sollte
Priorisieren Sie die Reduzierung von Ausfallzeiten, wenn ein Teilausfall die Produktion stoppt und keine Umgehungslösung existiert. Priorisieren Sie die Vereinfachung der Beschaffung, wenn die Ausgaben für Teile hoch sind, Ausfälle jedoch ohne Produktionsstopp aufgefangen werden.
Das ist die kurze Antwort. Die nützliche Antwort ist ein Rahmenwerk, das Ihr Bestandsprofil mit der richtigen Schwerpunktsetzung verknüpft, denn die meisten Werke brauchen beides, angewendet auf unterschiedliche Teile desselben Bestands.
Die Entscheidungsfaktoren, die die Antwort tatsächlich beeinflussen
Fünf Faktoren bestimmen, wo das Gleichgewicht für ein bestimmtes Werk oder eine bestimmte Teilefamilie liegt:
- SKU-Anzahl und Verteilung der Kritikalität. Ein Werk mit einigen hundert SKUs, von denen die meisten kritisch sind, tendiert zur Verfügbarkeit. Ein Werk mit Zehntausenden von SKUs mit geringer Kritikalität tendiert zur Beschaffungseffizienz, weil die administrativen Kosten für ihre Verwaltung dominieren.
- Transaktionsvolumen. Eine hohe Entnahmefrequenz pro SKU belohnt Automatisierung und eine strikte Nachbestandslogik. Eine niedrige Frequenz belohnt eine einfache, nachvollziehbare manuelle Steuerung; der Automatisierungsaufwand ist bei Teilen, die nur zweimal im Jahr bewegt werden, schwer zu rechtfertigen.
- Anzahl der Standorte. Mehrere Standorte oder Lager vervielfachen die Kosten eines falschen Datensatzes. Echtzeit-Transparenz zahlt sich schneller aus, wenn dieselbe Teilenummer an mehreren Orten liegt.
Der Kostenmechanismus, klar formuliert
Einsparungszahlen werden nicht genannt, da sie vollständig von Ihrer Linie, Ihren Teilen und Ausfallraten abhängen. Beschreiben lässt sich jedoch der Mechanismus.
Die Reduzierung von Stillständen tauscht Lagerhaltungskosten gegen Verfügbarkeit. Sie halten mehr Bestand oder halten ihn in einer leichter zugänglichen Form und akzeptieren dabei Kapital-, Lager- und Obsoleszenzrisiken.
Die Vereinfachung der Beschaffung tauscht Verfügbarkeitsreserve gegen administrative und Lagerhaltungseffizienz.
Die beiden stehen nicht im Widerspruch, wenn sie auf unterschiedliche Stufen angewendet werden.
Ein praktisches Rahmenwerk nach Teilekategorie
| Teilekategorie | Primärer Schwerpunkt | Warum |
| Kritisch, aktiv, kurze Lieferzeit | Vereinfachung der Beschaffung | Die Nachversorgung ist zuverlässig; den Puffer moderat halten |
| Kritisch, aktiv, lange Lieferzeit | Reduzierung von Stillständen | Die Volatilität der Lieferzeit ist das dominierende Risiko |
| Kritisch, obsolet | Marktzugang | Die Einschränkung liegt in der Versorgung, nicht im internen Prozess |
| Wichtig, aktiv | Ausgewogen | Ein Ausfall verlangsamt die Produktion; der Puffer wird nach der Zeit für eine Übergangslösung bemessen |
| Standard, hohes Volumen | Vereinfachung der Beschaffung | Die administrativen Kosten dominieren; Nachbestellung automatisieren |
| Standard, niedriges Volumen | Manuelle Steuerung | Der Automatisierungsaufwand übersteigt den Nutzen |
Die Ausnahme für obsolet gewordene Teile
Bei obsoleten und abgekündigten Teilen verändert sich das Rahmenwerk. Sie verwalten eine endliche Versorgung, keinen Nachschubzyklus. Die Logik des Nachbestellpunkts kehrt sich um: Es gibt keine zukünftige Bestellung, die ausgelöst werden könnte.
Bei diesen Teilen hat Marktzugang Vorrang vor dem internen Prozess.
Hier unterscheiden sich Beschaffungsplattformen und Teilemarktplätze von internen Bestandswerkzeugen. Interne Werkzeuge zeigen Ihnen, was Sie haben, nicht, was am Markt verfügbar ist, wenn Ihr Bestand aufgebraucht ist.
Wie Sie dies anwenden, ohne Ihren gesamten Prozess neu aufzusetzen
Sie brauchen kein neues System, um dieses Rahmenwerk anzuwenden. Beginnen Sie mit der kritischen Liste.
- Klassifizieren Sie Ihre Ersatzteile nach den Folgen eines Ausfalls, nicht nach dem Preis.
- Notieren Sie für jedes kritische Teil die Lieferzeit und ob es eine Übergangslösung gibt.
- Wenden Sie die obige Tabelle an, um den Schwerpunkt je Kategorie festzulegen.
Für Teams, deren Stückliste unübersichtlich oder veraltet ist, macht das Bereinigen der BOM-Daten zuerst jede spätere Klassifizierungsentscheidung schneller und zuverlässiger. Genau dafür ist unser BOM List Cleaner gedacht. Und wenn ein kritisches, obsoletes Teil der Engpass ist, AutomaSEARCH ermöglicht es Ihnen, den Live-Bestand über ein verifiziertes Netzwerk aus Distributoren, Brokern und Maschinenbauern zu prüfen, bevor Sie eine lange OEM-Lieferzeit akzeptieren.
Häufig gestellte Fragen
Was sind die zwei Haupttypen von Bestandssystemen?
Die manuelle Nachverfolgung stützt sich auf Tabellenkalkulationen, Papier-Checklisten und physische Bestandszählungen, wobei Aktualisierungen erst nach dem Wareneingang oder Versand erfasst werden. Automatisierte Systeme nutzen digitale Bestandsverfolgung mit Barcode- oder RFID-Datenerfassung und aktualisieren die Lagerbestände in Echtzeit. Der praktische Unterschied liegt in der Aktualisierungshäufigkeit: Manuelle Aufzeichnungen spiegeln den Bestand von gestern wider, während automatisierte Systeme die aktuelle Bestandsbewegung in dem Moment anzeigen, in dem sie stattfindet. Bei Ersatzteilen mit langen OEM-Lieferzeiten entscheidet diese Lücke darüber, ob Sie einen Lagerengpass erkennen, bevor die Maschine stillsteht.
Wie kann MRO-Bestandsmanagement dazu beitragen, Maschinenstillstände zu minimieren?
Der zentrale Mechanismus ist die Kritikalitätsklassifizierung. Wenn Sie Teile danach einstufen, wie schnell ihr Ausfall die Produktion stoppt, können Sie Sicherheitsbestände für die wichtigen Artikel halten und bei allem anderen schlanke Bestände führen. Eine Literaturübersicht in ScienceDirect nennt Bevorratung und Multi-Sourcing genau aus diesem Grund als Resilienzstrategien. Kombiniert mit einem Wiederbestellpunkt, der die tatsächlichen Lieferzeiten der Lieferanten berücksichtigt, vermeiden Sie die Situation, in der ein abgekoppelter Sensor auf Nullbestand liegt, während die Linie drei Wochen wartet.
Wie sollten Sie veraltete und schwer zu findende Automatisierungsteile verwalten?
Beginnen Sie damit, zu identifizieren, welche Teile in Ihrer BOM bereits abgekündigt sind oder sich dem End-of-Life nähern. Für diese ist Multi-Sourcing wichtiger als Preisoptimierung. Verifizierte Marktplätze mit echtem Lagerbestand über mehrere Distributoren hinweg ermöglichen es Ihnen, die Verfügbarkeit zu bestätigen, bevor Sie das Teil benötigen, nicht erst nach einem Ausfall. Automa.Net's AutomaSEARCH indexiert Live-Bestände von über 700 Lieferanten, was nützlich ist, wenn ein OEM eine Lieferzeit von 20 Wochen bestätigt und Sie heute eine verifizierte Alternative benötigen.
Wie helfen EOQ und Wiederbestellpunkt bei der Verwaltung von Ersatzteilbeständen?
EOQ berechnet die Bestellmenge, die die gesamten Lager- und Bestellkosten minimiert. Der Wiederbestellpunkt löst eine neue Bestellung aus, wenn der Bestand auf ein Niveau sinkt, das die Nachfrage während der Lieferzeit abdeckt. Die Formeln funktionieren gut für stabile Artikel mit hohem Umschlag. Bei Ersatzteilen mit unvorhersehbaren Ausfallraten und langen Lieferzeiten versagen sie. Verwenden Sie dafür die Kritikalitätsklassifizierung und die tatsächlichen Lieferzeiten der Lieferanten statt nur EOQ. Ein Teil mit einer Lieferzeit von 20 Wochen benötigt einen Wiederbestellpunkt, der diese Realität widerspiegelt, nicht einen theoretischen Durchschnitt.
Die eigentliche Herausforderung besteht nicht darin, zwischen Verfügbarkeit und Beschaffungseffizienz zu wählen. Es geht darum zu wissen, welche Teile welche Priorität verdienen, und schnellen Zugang zum Markt zu haben, wenn ein kritisches Teil abgekündigt wird. Automa.Net verbindet Sie mit Live-Beständen in einem verifizierten Lieferantennetzwerk und bietet Tools, um Teile zu suchen, sie anhand eines Typenschildfotos zu identifizieren und RFQs zu versenden, wenn ein Teil wirklich schwer zu finden ist. Starten Sie mit Automa.Net und verwandeln Sie ein 20-wöchiges Beschaffungsproblem in eine Antwort innerhalb derselben Woche.
Finden Sie es auf Automa.Net →
Andere Beiträge

Wie man obsolet gewordene Industriebauteile beschafft: Leitfaden 2026
Erfahren Sie, wie Sie obsolet gewordene Industriebauteile beschaffen: Lifecycle prüfen, Lieferanten verifizieren, abgekündigte SPS und HMIs finden.
Weiterlesen →
Strategien für das Lieferantenmanagement von Ersatzteilen in der Fertigung
Lieferantenmanagement für Ersatzteile in der Fertigung: Scorecards, RFQ-Checklisten und Beschaffung veralteter Automatisierungsteile ohne lange
Weiterlesen →
Reparieren oder ersetzen? Ein Entscheidungsleitfaden für SPS, Antriebe und HMI-Panels
Reparieren, neu kaufen oder gebraucht kaufen? So entscheiden Sie bei defekter SPS, Antrieb oder HMI: Lieferzeit, Status, Ausfallkosten, Lebensdauer.
Weiterlesen →