Compatibilidad Siemens S5 vs S7: Guía de migración 2026

Por qué se estancan las decisiones de migración de S5 a S7 por la compatibilidad
Una línea se detiene, la avería se remonta a una CPU SIMATIC S5 que ha funcionado durante dos décadas, y la primera oferta llega con un plazo medido en meses.
La tensión principal es simple. La compatibilidad S5 frente a S7 no es una única respuesta de sí o no; es un conjunto de preguntas separadas sobre CPUs, módulos de E/S, racks, cableado, comunicación y lógica de programa.
A continuación, analizamos qué se conserva, qué no, y cómo planificar el cambio sin perder tiempo de producción.
Compatibilidad de Siemens S5 frente a S7 de un vistazo
La respuesta corta: S7 sustituye a S5 a nivel de sistema, no a nivel de componente. Puede migrarse una función, pero rara vez se migra un módulo.
S5 y S7 difieren en la arquitectura de bus, los formatos físicos de los módulos, las convenciones de cableado y el entorno de programación. Una tarjeta de entrada digital S5 no encaja en un rack S7, y un programa S5 no se carga en una CPU S7 sin conversión.
Qué se conserva y qué no
- Se conserva: los sensores de la máquina, los actuadores, la intención del cableado de campo y el concepto de la lógica de control.
- No se conserva: la CPU, los módulos de E/S, el rack y el hardware de bus, las asignaciones de terminales y el formato original del archivo de programa.
- Requiere ingeniería: los enlaces de comunicación, las funciones de seguridad y cualquier bloque de función personalizado.
Compatibilidad de módulos Siemens S5 S7: mapeo del hardware
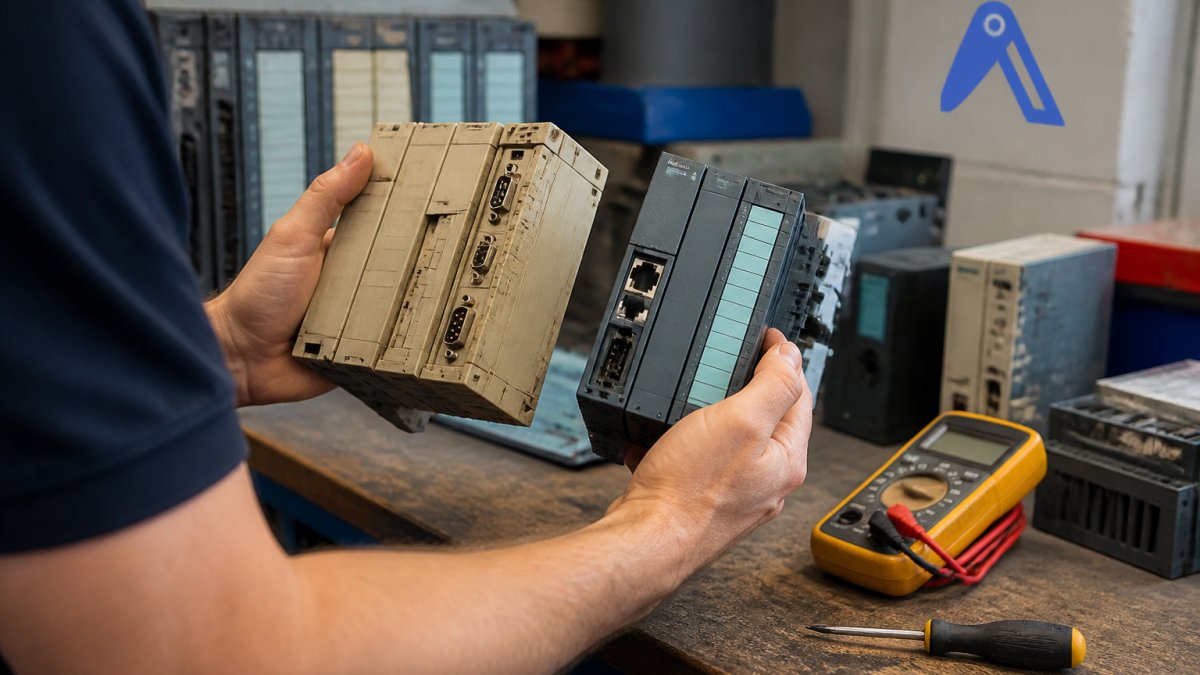
Mapee por función, no por número de pieza. Para cada módulo S5, registre el número de canales, el tipo de señal, el nivel de tensión y el aislamiento, y luego compare esos requisitos con un módulo S7 de la familia objetivo.
Equivalentes de CPU, E/S y rack
| Elemento S5 | Equivalente típico S7 | Nota de compatibilidad |
| CPU S5-95U / S5-100U | CPU S7-1200 | Aplicaciones compactas; se requiere reescritura del programa |
| CPU S5-115U / S5-135U | CPU S7-300 o S7-1500 | Rack y E/S rediseñados |
| CPU S5-155U | CPU S7-400 o S7-1500 | Los casos de alta disponibilidad requieren una revisión cuidadosa |
| Módulos de E/S digitales S5 | Módulos DI/DO S7 | Nuevo cableado de terminales, nueva asignación |
| Módulos de E/S analógicas S5 | Módulos AI/AO S7 | Compruebe el rango y la resolución de la señal |
| Rack y bus S5 | Rack S7 o E/S distribuidas ET 200 | El formato físico es diferente |
Conversión de programas de S5 a S7: dónde están los límites
La conversión del programa es donde los presupuestos se rompen sin hacer ruido. Los programas S5 se escribieron en STEP 5; S7 utiliza STEP 7 Classic o TIA Portal. Existen convertidores automáticos, pero traducen la sintaxis, no la intención. El convertidor le proporciona un punto de partida compilable, no un programa validado.
Qué se convierte, qué requiere reescritura y qué no tiene equivalente
Trabaje el programa S5 bloque por bloque y clasifique cada uno antes de comprometerse con una ruta de conversión. Las categorías siguientes son las que determinan las horas de ingeniería.
| Elemento del programa S5 | Resultado típico en S7 | Qué planificar |
| Lógica básica de bits, temporizadores, contadores (STL/LAD/FBD) | Se convierte con mapeo de sintaxis | Vuelva a verificar la resolución y la retentividad de los temporizadores; el comportamiento de los temporizadores S5 y S7 difiere |
| Bloques de datos (DB, DX) | Convierte a DB de S7 | Compruebe el direccionamiento absoluto frente al simbólico; reasigne los números de DB si el programa S7 utiliza acceso simbólico |
| Bloques de función (FB) con llamadas de sistema específicas de S5 | Conversión parcial | Reescriba las llamadas a las funciones de sistema de S7; la memoria de sistema S5 (p. ej., áreas de marcas, registros IM/OM) no tiene un equivalente directo en S7 |
| Direccionamiento indirecto (indirecto por registro, indirecto al final del bloque) | Normalmente reescritura manual | S7-1500 utiliza mecanismos distintos de punteros y matrices; pruebe cada bloque reescrito frente al comportamiento registrado de la máquina |
| Bloques de comunicación (3964R, RK512, enlaces propietarios) | Sin conversión directa | Sustitúyalo por instrucciones de comunicación S7 o por una pasarela; consulte la sección de comunicación |
| Bloques de control en lazo cerrado (PID, temperatura) | Reescribir con bloques de función S7 | Los bloques PID de S5 no se pueden portar; reajuste en la CPU de destino |
| Lógica relacionada con la seguridad (cuando exista) | Flujo de ingeniería separado | Las funciones de seguridad de S5 requieren una revisión para S7-1500F o S7-1200F; no las trate como parte de la conversión estándar |
La ruta de conversión que elija cambia el perfil de riesgo
Hay tres rutas realistas, y fallan de distintas maneras.
- Convertidor automático, luego revisión manual. La forma más rápida de obtener un programa compilable, pero el resultado del convertidor solo es tan bueno como la documentación de origen. El código S5 no documentado, común en máquinas que funcionaron durante dos décadas, se convierte en código que nadie puede defender. Presupueste tiempo de revisión en proporción a cuánto del programa original no esté documentado.
- Reescritura manual bloque por bloque frente al comportamiento original. Más lenta, pero cada bloque se valida a medida que se porta. Esta es la ruta que eligen la mayoría de los profesionales cuando la máquina no puede permitirse una larga ventana de puesta en marcha, porque permite probar función por función.
- Híbrida: convierta los bloques estables, reescriba los bloques críticos para el tiempo y la comunicación. Un patrón común en líneas antiguas donde la mayor parte de la lógica es simple, pero unos pocos bloques contienen el comportamiento real de la máquina.
Validación de la lógica convertida antes del cambio
El paso de validación es lo que separa una conversión que se mantiene de una que falla en producción.
Un libro blanco redactado por Siemens señala que superponer sistemas S5 heredados o ampliarlos con nuevos sistemas S7 puede ser una alternativa a la sustitución completa, lo que importa cuando solo una parte de un programa está en riesgo.
Si el archivo original del programa S5 está incompleto o falta el proyecto fuente, el alcance de la conversión no puede fijarse hasta que el programa se recupere de la CPU.
Comunicación Siemens S5 y S7: pasarelas y protocolos
La comunicación es la brecha de compatibilidad que la mayoría de las guías de migración pasan por alto, y es la que decide si una migración por fases es posible en absoluto. Los sistemas S5 suelen hablar protocolos serie, 3964R, RK512 y enlaces propietarios sobre RS-232 o RS-422/485, mientras que los sistemas S7 funcionan sobre PROFIBUS, PROFINET y Ethernet industrial. Cuando ambos deben coexistir, una pasarela o un convertidor de protocolo conecta ambos, y la elección de la pasarela es una decisión de diseño, no una ocurrencia de compras al final.
Mapee cada interfaz antes de especificar el hardware
Antes de elegir una pasarela, documente cada ruta de comunicación en la máquina. La lista siguiente es el mínimo que necesita; omitir una es la forma en que una migración por fases se atasca en la puesta en marcha.
- Protocolo y capa física para cada enlace: 3964R sobre RS-232, RK512 sobre RS-422, PROFIBUS DP, PROFINET o un enlace específico del fabricante.
- Velocidad en baudios y formato de trama en el lado S5; los enlaces serie son sensibles a ambos, y una pasarela que no coincida con el encuadre del interlocutor S5 no establecerá conexión.
- Rol maestro/esclavo en cada enlace, qué lado inicia y qué lado responde.
Opciones de pasarela y lo que aporta cada una
Las opciones realistas se dividen en tres grupos.
| Enfoque de pasarela | Qué hace | Compromiso |
| Pasarela de serie a PROFIBUS/PROFINET | Presenta el interlocutor serie S5 como un nodo PROFIBUS DP o PROFINET para el controlador S7 | Añade un dispositivo en el armario; el encuadre serie y la velocidad en baudios deben coincidir exactamente con el lado S5 |
| Convertidor de protocolo para 3964R/RK512 | Traduce el protocolo S5 a un protocolo legible por S7 | La configuración es específica del protocolo; pruebe con el interlocutor S5 real, no con un simulador |
| Mantener la CPU S5 como nodo de comunicación | El controlador S7 se comunica con el S5 a través de un enlace existente mientras el S5 sigue ejecutando parte de la máquina | Mantiene el S5 operativo y en la cadena de repuestos; solo es viable mientras haya hardware S5 verificado disponible |
Un patrón común en las migraciones por fases es la tercera opción: el controlador S7 asume las nuevas funciones mientras la CPU S5 permanece en su sitio para las partes de la máquina que aún no se han migrado, y una pasarela transporta los datos entre ambos. Ese patrón compra tiempo, pero también significa que el problema de repuestos del S5 no desaparece, sino que se traslada a los nodos S5 restantes.
Encuéntrelo en Automa.Net →
Decisiones de configuración que determinan si el enlace funciona
Tres decisiones causan la mayor parte del retraso de puesta en marcha en la comunicación de S5 a S7.
Primero, quién es el maestro.
Segundo, direccionamiento y mapeo de datos. El lado S7 direcciona la pasarela mediante su configuración PROFIBUS o PROFINET; el lado S5 la direcciona mediante el protocolo serie.
Tercero, comportamiento de temporización y watchdog. Los enlaces serie y PROFINET tienen características de tiempo de espera diferentes. Una pasarela que caiga el enlace bajo carga activará el watchdog del interlocutor S5, y la máquina fallará por una razón que parece un fallo de hardware.
Cuando una pasarela o el módulo de comunicación S5 del que depende ya no se puede conseguir y la migración aún está a meses vista, nuestra AutomaSEARCH le permite comprobar inventario real en stock en una red de proveedores verificados, y el Request Board difunde una RFQ cuando una pieza es realmente difícil de encontrar.
Opciones de sustitución del PLC Siemens S5: reutilizar, reacondicionar o migrar
Hay tres vías realistas, y la adecuada depende de cuánto tiempo deba seguir funcionando la máquina.
- Reutilizar el stock S5 existente: la opción más rápida si hay piezas verificadas disponibles; gana tiempo, pero no resuelve la obsolescencia a largo plazo.
- Reacondicionar o conseguir módulos S5 de excedente: mantiene intacto el programa; hay que comprobar el estado y la procedencia.
- Migrar a S7: mayor esfuerzo de ingeniería, pero pone fin al ciclo de obsolescencia.
Elegir el destino S7: S7-300, S7-400, S7-1200 o S7-1500
Adapte la familia a la aplicación, no a la moda. El S7-1200 es adecuado para máquinas compactas con E/S modestas. El S7-300 encaja en armarios de gama media donde la ingeniería existente se puede reutilizar. El S7-400 gestiona plantas grandes y de alta disponibilidad. El S7-1500 es la plataforma actual a largo plazo, con mayor rendimiento y funciones de seguridad integradas.
Para la mayoría de las migraciones nuevas, el S7-1500 es la opción sensata por defecto. Elija familias anteriores solo cuando la estrategia de repuestos o los estándares existentes de la planta lo justifiquen.
Planificación del tiempo de inactividad, validación y reversión
Planifique el cambio como un evento de producción, porque lo es. Secuencie el trabajo para que la línea siga funcionando con el sistema antiguo hasta que el nuevo esté validado.
- Congele y archive el programa S5 y la documentación del cableado.
- Construya y pruebe en banco el armario o subconjunto S7.
- Migre función por función, validando frente al comportamiento registrado de la máquina.
- Ejecute ambos sistemas en paralelo donde el proceso lo permita.
- Defina un punto de reversión con el hardware S5 original conservado y verificado.
- Ponga en marcha, documente y entregue los planos actualizados.
Cuando un módulo S5 específico ya no se puede conseguir y la migración aún está a meses vista, nuestra AutomaSEARCH le permite comprobar inventario real en stock en una red de proveedores verificados, y el Request Board difunde una RFQ cuando una pieza es realmente difícil de encontrar.
Preguntas frecuentes
¿Puede un Siemens S5 comunicarse con un PLC Siemens S7?
Sí, pero no de forma nativa. Las dos familias utilizan arquitecturas de comunicación diferentes, así que se conectan mediante una pasarela o un convertidor de protocolo en lugar de un cable directo. Los protocolos serie como 3964R en el lado S5 suelen convertirse a Profinet o Industrial Ethernet en el lado S7. En la práctica, esto significa mantener la CPU S5 en funcionamiento mientras el sistema S7 lee y escribe datos a través de la pasarela. Planifique cuidadosamente el mapeo de datos, porque las direcciones de las etiquetas y los tipos de datos rara vez coinciden uno a uno, y documente la interfaz antes de la puesta en marcha.
¿Son intercambiables los módulos Siemens S5 y S7?
No. Los módulos S5 y S7 utilizan distintos sistemas de bus, formatos físicos y convenciones de señal, por lo que no puede conectar una tarjeta de E/S S5 en un rack S7 ni al revés. Siemens publica tablas de comparación de componentes que asignan un módulo S5 a su equivalente S7 más cercano, pero se describen como información de referencia, no como una garantía de compatibilidad. Antes de pedirlo, verifique el número de canales, el tipo de señal, el nivel de tensión y la asignación de terminales con la placa de características original y el esquema de cableado.
¿Puede ejecutarse un programa S5 en un PLC S7 sin conversión?
No directamente. Los programas STEP 5 no se ejecutan en hardware S7, y STEP 7 o TIA Portal no pueden importarlos simplemente. La lógica debe rehacerse, ya sea mediante reingeniería manual o con herramientas de conversión que gestionen parte de la traducción. Las llamadas a bloques, los temporizadores, los contadores y el direccionamiento indirecto suelen ser los principales obstáculos. Trate cualquier conversión como una reescritura con una fase de pruebas, y conserve el código fuente original de STEP 5 y un repuesto S5 en funcionamiento hasta que el nuevo programa haya sido validado en producción.
¿Qué debe comprobar antes de sustituir un PLC Siemens S5?
Empiece por la placa de características: número de pedido exacto de la CPU, firmware, tamaño de memoria y la configuración de módulos en cada rack. Después capture el programa y cualquier documentación, anote los equipos y protocolos de comunicación, y asigne cada punto de E/S a su dispositivo de campo. Compruebe si el armario, la fuente de alimentación y el cableado pueden mantenerse. Por último, confirme que todavía se pueden conseguir módulos S5 de repuesto, porque una sustitución idéntica suele ser más rápida que una migración cuando falla una sola tarjeta.
¿Qué serie Siemens S7 es adecuada como sustituto de un S5?
Depende de la aplicación. El S7-1500 es el objetivo actual para la mayoría de las migraciones nuevas y es el foco de la propia guía de migración de S5 de Siemens. El S7-1200 es adecuado para máquinas pequeñas con E/S limitadas. El S7-300 y el S7-400 son familias más antiguas que aparecen en plantas existentes y en el mercado de segunda mano, lo que las hace relevantes cuando necesita un repuesto compatible en lugar de una modernización completa. Adapte la elección al número de E/S, a las necesidades de rendimiento y al entorno de software que su equipo ya utiliza.
La parte difícil de la compatibilidad entre S5 y S7 no es decidir migrar; es mantener la línea en funcionamiento mientras lo haces. Automa.Net da soporte a ambos lados de ese problema: stock legado verificado para salvar la distancia, y una red de proveedores que saca a la luz componentes difíciles de encontrar cuando el plazo de entrega del OEM se alarga. Empieza con una búsqueda de tus números de pieza S5 en Automa.Net y deja que el plan de migración siga el calendario de producción, y no al revés.
Encuéntralo en Automa.Net →
Otros Entradas

Minimizar el tiempo de inactividad vs simplificar compras: guía de inventario
Compara minimizar el tiempo de inactividad vs simplificar compras en la gestión de inventario. Aprende cuándo usar cada enfoque.
Leer más →
Cómo conseguir piezas industriales obsoletas: guía 2026
Aprende a conseguir piezas industriales obsoletas: confirma el ciclo de vida, verifica proveedores y encuentra PLC, variadores y HMI descatalogados.
Leer más →
Estrategias de gestión de proveedores de repuestos para la fabricación
Estrategias de gestión de proveedores de repuestos en fabricación: scorecards, listas RFQ y búsqueda de piezas obsoletas sin largos
Leer más →