Por qué el equipo industrial heredado necesita mejor visibilidad de stock

Por qué la maquinaria envejecida pone de manifiesto las brechas en la visibilidad del stock
Una línea se detiene porque falla un variador de 20 años, y nadie puede decir si un reemplazo está en una estantería a dos edificios de distancia o en ninguna parte de Europa. Ese es el problema de visibilidad del stock en una frase: la máquina se conoce, la pieza no. Los activos heredados pueden ocultar sus dependencias en listas de materiales en papel, conocimiento tribal y números de pieza obsoletos.
La visibilidad del stock es la capacidad de saber, en cualquier momento, qué repuestos existen en su parque, dónde están y si encajan en una máquina específica. En el caso de los equipos heredados, ese conocimiento suele romperse mucho antes que la propia máquina.
El problema operativo detrás de la falta de repuestos
El modo de fallo rara vez es dramático. Falla un sensor, mantenimiento consulta el sistema de almacén y el número de pieza no devuelve nada. El número fue sustituido dos veces desde 2008.
Tres brechas causan la mayor parte de ello:
- Números de pieza que ya no existen en ningún catálogo actual
- Listas de materiales que nunca se digitalizaron, o que fueron editadas a mano durante décadas
- Registros de stock que describen lo que se compró, no lo que sigue siendo utilizable
Cada brecha convierte un cambio rutinario en un proyecto de aprovisionamiento.
Por qué los sistemas heredados resisten la conexión
Los equipos más antiguos suelen hablar protocolos propietarios u obsoletos, lo que convierte la integración en un trabajo de ingeniería y no en un simple complemento de supervisión.
La sustitución tampoco es automáticamente la respuesta.
Un análisis sistemático de la fabricación heredada en contextos de Industria 4.0 cataloga las tecnologías de modernización, el hardware y los protocolos disponibles precisamente para esta situación (Alqoud et al., Manufacturing Review, 2022).
Para una guía más detallada sobre la gestión del inventario en torno a activos heredados, consulte nuestra guía sobre la gestión del inventario industrial para máquinas heredadas.
Conectar equipos heredados con flujos de datos modernos
La vía práctica es una capa de retrofit, no una sustitución total. Se añaden pasarelas o convertidores de protocolo que traducen el tráfico de bus de campo antiguo a algo que sus sistemas puedan leer. Luego los datos de la máquina y los datos de inventario se encuentran en el mismo lugar.
Empiece por lo estrecho. Elija los activos cuya avería más perjudica, conecte primero esos y envíe las señales de consumo a sus registros de stock. Los despliegues amplios se atascan; los dirigidos salen adelante.
Retrofit frente a sustitución: lo que dice la investigación
La evidencia favorece el retrofit cuando la máquina en sí está en buen estado. El estudio de caso de MDPI describe una integración de gestión de edificios en una planta de fabricación de automóviles, centrada en la interoperabilidad con sistemas heredados y protocolos locales. No informa de ningún resultado medible, así que tómelo como una referencia metodológica y no como una afirmación de resultados.
Cómo crear una lista de repuestos críticos para máquinas obsoletas
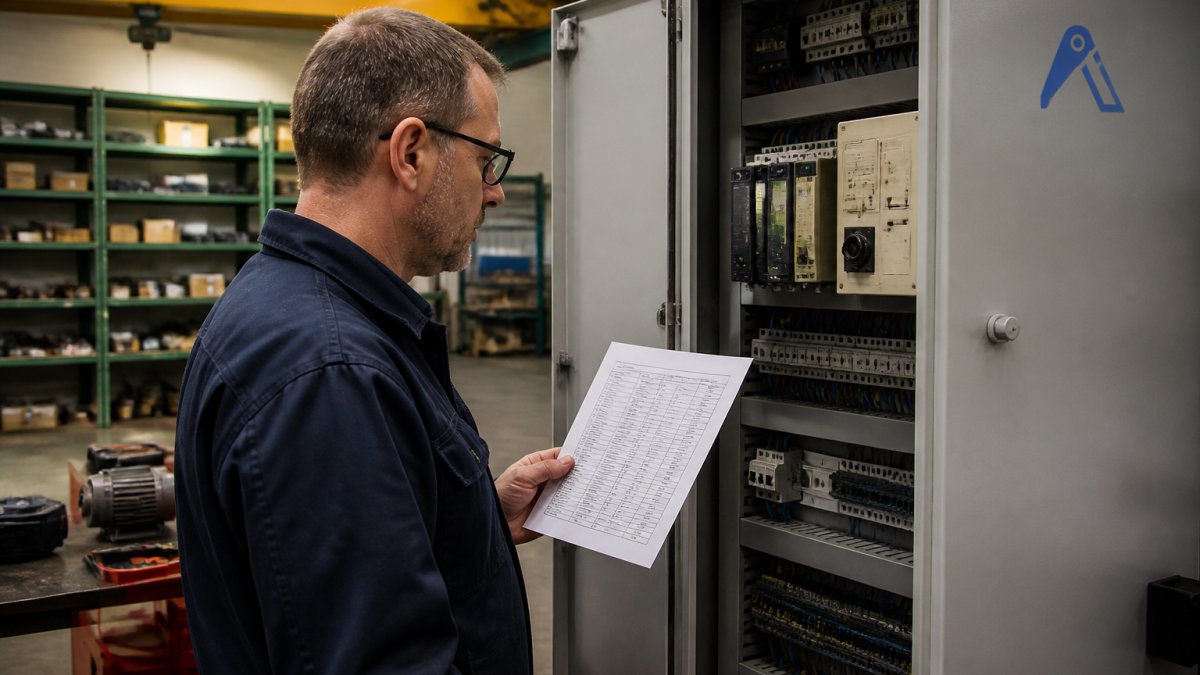
Un lista de repuestos críticos clasifica cada pieza según el daño que causa su ausencia: parada de línea, riesgo de calidad, problema de seguridad o inconveniente. Las máquinas obsoletas necesitan esta lista más que las nuevas, porque el plazo de aprovisionamiento sustituye a la disponibilidad del OEM como su restricción.
Constrúyala en cuatro pasos:
- Enumere todos los activos y su historial de averías
- Extraiga los números de pieza de planos, placas de características y facturas antiguas
- Puntúe cada pieza según el impacto en el tiempo de inactividad y la dificultad de aprovisionamiento
- Establezca una regla de stock por nivel: in situ, obtenido de la red o fabricación bajo pedido
Sustitución de PLC descatalogados: aprovisionamiento cuando la línea del OEM llega a su fin
Cuando una familia de PLC llega al final de su vida útil, el OEM deja de producirla mucho antes de que sus máquinas dejen de necesitarla. El aprovisionamiento se divide entonces en tres vías: stock restante del OEM, unidades reacondicionadas verificadas y excedentes de otras plantas. Cada una tiene un perfil de riesgo distinto, y ninguna debe comprarse a ciegas.
Compruebe qué está realmente listado antes de rediseñar nada. Nuestra página de repuestos Siemens muestra el stock actual y las alternativas.
Gestión de inventario de repuestos industriales: la arquitectura de datos
La gestión de inventario de repuestos industriales para instalaciones heredadas se basa en un principio: cada registro de pieza debe llevar un vínculo con una máquina. Un número de pieza sin referencia de activo es un artículo de almacén, no un repuesto.
Los cuatro registros y lo que debe contener cada uno
- Registro de activos como ancla: modelo, número de serie, año de puesta en marcha, plataforma de control (familia de PLC, bus de campo) y el nombre de la persona que aprobó por última vez su BOM
- BOM por activo, versionada en lugar de sobrescribirse, para que una revisión de 2011 y una de 2019 puedan leerse ambas cuando se reconstruye una máquina
- Maestro de piezas con referencias cruzadas a números sustituidos y equivalentes, incluida la propia cadena de sustitución del OEM cuando esté documentada
Omita la capa de referencias cruzadas y su equipo seguirá buscando de memoria.
Cómo se encuentran realmente los datos
Los datos de la máquina y los datos de inventario rara vez se encuentran por sí solos. El patrón práctico es una ruta de tres saltos:
Encuéntrelo en Automa.Net →
- Máquina a pasarela. Una pasarela de modernización o un convertidor de protocolos lee el bus de campo heredado, PROFIBUS DP, Modbus RTU, protocolos serie propietarios antiguos de distintos fabricantes, y lo vuelve a publicar a través de OPC UA o MQTT. Este es el salto que la mayoría de los proyectos subestiman, porque el mapa de protocolos de un controlador obsoleto suele no estar documentado.
- Pasarela hacia un evento de consumo. Las señales en bruto no son movimientos de stock. Necesitas una regla que convierta una señal en un evento: un contador de cambio de herramienta, un conteo de ciclos, un rechazo del sistema de visión, una lectura de báscula. Sin esa regla tienes telemetría, no inventario.
- Evento al libro mayor de stock. El evento de consumo decrementa el libro mayor contra la línea de la BOM del activo, no contra un número de pieza flotante. Esto es lo que hace que el vínculo con la máquina sea real y no decorativo.
Los escaneos de código de barras y RFID se sitúan junto a esta ruta, no dentro de ella. Un escaneo en el mostrador de almacén confirma el movimiento físico; el evento de la máquina confirma el consumo. Conciliar ambos es donde se gana o se pierde la precisión del stock.
Gestión de registros duplicados y sustituidos
Los entornos heredados acumulan duplicados más rápido que registros nuevos, porque cada reorganización, cada traslado de almacén y cada migración de ERP deja un residuo. Tres reglas mantienen limpio el maestro de piezas:
- Un único número canónico por pieza física. Los números sustituidos pasan a ser alias, nunca registros separados.
- Un registro de fusión. Cuando se fusionan dos registros, el número perdedor se conserva como referencia, de modo que las facturas y planos antiguos sigan resolviéndose.
- Una marca de cuarentena. Los registros que no pueden verificarse contra una placa de características o un plano se marcan, no se eliminan, para que un comprador sepa la diferencia entre "lo tenemos" y "creemos que lo tenemos".
Dónde golpean los protocolos incompatibles
Los equipos antiguos suelen hablar protocolos propietarios u obsoletos, lo que convierte la integración en un trabajo y no en un simple complemento de monitorización. La investigación sobre la conexión de equipos industriales heredados a sistemas IoT modernos identifica las barreras de protocolo como una de las razones principales por las que estas máquinas resisten la conexión (análisis de Wirtek sobre la conectividad de equipos heredados).
Una revisión sistemática de la fabricación heredada en contextos de Industria 4.0 cataloga las tecnologías de modernización, el hardware y los protocolos disponibles precisamente para esta situación (Alqoud et al., Manufacturing Review, 2022).
Para una guía más detallada sobre la gestión del inventario en torno a activos heredados, consulta nuestra guía para gestionar el inventario industrial de máquinas heredadas.
Gestión de BOM para mantenimiento: la base de la visibilidad del stock
La gestión de BOM para mantenimiento es donde la mayoría de los proyectos de visibilidad tienen éxito o fracasan. Una BOM de mantenimiento difiere de una BOM de ingeniería: enumera lo que realmente sustituyes, no todo lo que se diseñó.
Los bloques de datos de la BOM desordenados bloquean cada paso posterior. Las líneas duplicadas, las alternativas faltantes y los números obsoletos generan roturas de stock falsas. Limpiar la lista es un trabajo poco glamuroso con el mayor retorno.
Nuestra Limpiador de listas BOM ayuda a limpiar los datos de la BOM.
OEM, reacondicionado o excedente: una lista de verificación para stock verificado
| Ruta | Fortaleza | Riesgo principal | Ideal para |
| OEM nuevo | Trazabilidad completa | Plazo de entrega largo, precio alto | Piezas críticas para la seguridad, cubiertas por garantía |
| Reacondicionado | Disponibilidad más rápida | Documentación de pruebas variable | Variadores, HMI y fuentes de alimentación |
| Excedente | A menudo es el único stock que queda | Historial de almacenamiento desconocido | PLCs descatalogados, E/S heredadas |
Antes de comprar cualquiera de los tres, confirme:
- [ ] El número de pieza exacto y la revisión coinciden con la máquina
- [ ] Hay documentación de pruebas o inspección disponible
- [ ] El vendedor puede confirmar el estado y el almacenamiento
Medir la visibilidad del stock: KPI y caso de negocio
La visibilidad se puede medir, lo que significa que puede defenderse en una conversación presupuestaria. El error es intentar seguirlo todo. Cuatro cifras sostienen el argumento, y cada una necesita un método definido, no solo un nombre.
Los cuatro KPI y cómo medirlos
| KPI | Qué responde | Cómo medirlo |
| Tasa de cobertura desde stock propio | Con qué frecuencia una pieza crítica está en la estantería cuando la máquina se detiene | Contar las solicitudes de piezas críticas atendidas desde stock libre, dividido por el total de solicitudes de piezas críticas, durante un trimestre móvil |
| Plazo de aprovisionamiento | Cuánto tarda una solicitud desde que se crea hasta la entrega | Marque con hora la solicitud al crearla y al recibir la mercancía; informe la mediana, no la media, porque unos pocos eventos de cola larga distorsionan el promedio |
| Exactitud del stock | Si el libro mayor coincide con la estantería | Realice un conteo cíclico mensual de una muestra de piezas críticas frente al libro mayor; informe el porcentaje de líneas que coinciden exactamente |
| Horas de inactividad atribuibles a la indisponibilidad de piezas | Lo que realmente cuestan las brechas en producción perdida | Etiquete cada parada con un código de causa; aísle el código de "pieza no disponible" y sume las horas |
Dos de estos son indicadores adelantados y dos son rezagados. La tasa de cobertura y la exactitud del stock le dicen si la arquitectura está funcionando antes de que se detenga una línea. El plazo de aprovisionamiento y las horas de inactividad le dicen cuánto costó cuando no lo hizo.
Establecer una línea base antes de cambiar nada
No puede defender un caso de negocio sin una cifra de referencia previa. Ejecute los cuatro KPI durante un trimestre con el proceso actual basado en papel y memoria, aunque los datos sean aproximados. Una línea base aproximada es mejor que ninguna, porque la conversación presupuestaria trata de la dirección, no de la precisión.
Construir el caso de negocio
El caso se apoya en tres palancas, y ninguna de ellas requiere una previsión:
- Inactividad evitada. Cada hora de parada atribuible a piezas eliminada es producción recuperada. Utilice sus propias horas de inactividad y su propia producción de línea, no un promedio del sector.
- Capital circulante liberado. Una mejor visibilidad le permite mantener menos stock de seguridad de las piezas que puede conseguir rápidamente, y más de las que no puede. El inventario total puede no disminuir, pero se desplaza a donde protege la línea.
- Tiempo recuperado del comprador. Las horas que tu equipo dedica a buscar números de pieza de memoria y por correo electrónico son trabajo real. Cuéntalas durante un mes y multiplícalas por la tarifa cargada.
La guía de fabricación para 2026 enmarca la información en tiempo real sobre inventario, costes y rendimiento de los proveedores como una condición previa para tomar decisiones antes (Eide Bailly, What Manufacturing Executives Should Prioritize in 2026). Ese es el argumento de negocio en una sola línea: decisiones más rápidas, menos paradas de línea.
El trabajo sobre la gestión de inventario y su efecto en el suministro en la fabricación vincula directamente la práctica de stock con las compras y el coste de inventario (Silva et al., Journal of Logistics, 2025).
Cuando la línea base muestra que una pieza crítica es realmente imposible de conseguir, el siguiente paso es elevar una solicitud a la red en lugar de rediseñar la máquina. Nuestro Request Board te permite difundir RFQ.
Preguntas frecuentes
¿Por qué es importante la visibilidad de repuestos para equipos industriales heredados?
Las máquinas heredadas pueden requerir componentes obsoletos o difíciles de encontrar. La visibilidad del stock te dice qué tienes, dónde está y si encaja con la revisión instalada. Sin ella, los compradores pueden perseguir piezas que ya están en una estantería del almacén o pedir duplicados.
¿Cómo gestionas los repuestos para maquinaria obsoleta?
Empieza con una lista de repuestos críticos elaborada a partir del BOM y del historial de fallos de cada activo. Registra el número de pieza exacto, la revisión instalada y los sustitutos aceptables. Después, comprueba la disponibilidad en una red de proveedores más amplia en lugar de en un único canal OEM.
¿Cómo puedes encontrar PLC y variadores descatalogados?
Busca por el número de pieza exacto y los datos de la placa de características, no por la familia de producto. Fotografía la placa, confirma la revisión y cualquier variante de firmware, y luego consulta una red de distribuidores y brokers en lugar de un único catálogo. Automa.Net's AutomaSEARCH te ayuda a encontrar piezas en su red de proveedores. Confirma siempre el estado del stock y la condición del vendedor antes de comprometer un pedido.
¿Cuál es la diferencia entre piezas de automatización OEM, reacondicionadas y excedentes?
Las piezas OEM proceden del fabricante original. Las piezas reacondicionadas y excedentes son otras vías de suministro. Comprueba la condición, la documentación disponible y las condiciones de devolución de cada una, y ajusta la elección a lo crítica que sea la máquina para la producción.
El siguiente paso es pequeño: elige tus diez piezas heredadas más críticas y comprueba si cada una puede encontrarse y verificarse hoy. Eso es exactamente para lo que está diseñado AutomaSEARCH , para buscar inventario real en stock entre más de 700 proveedores y más de 14,8 millones de productos listados. Empieza con Automa.Net y convierte un punto ciego en una posición de stock verificada.
Encuéntralo en Automa.Net →
Otros Entradas

Búsqueda de componentes de automatización obsoletos en Europa: guía 2026
Buscar componentes de automatización obsoletos en Europa implica identificar piezas, evaluar proveedores y gestionar riesgos transfronterizos.
Leer más →
7 tácticas para negociar precios al por mayor en componentes industriales
Domina la negociación de precios al por mayor en componentes industriales con tácticas de comparación de proveedores y descuentos por volumen.
Leer más →
Matriz de repuestos críticos: guía práctica para equipos MRO
Crea una matriz de repuestos críticos que clasifique piezas por riesgo, plazo e impacto. Incluye plantilla y pasos para piezas obsoletas.
Leer más →