Minimizar el tiempo de inactividad vs simplificar compras: guía de inventario

La decisión operativa detrás de cada decisión sobre repuestos
Un variador descatalogado falla un viernes por la tarde. El fabricante original cotiza un plazo de entrega de 20 semanas. La producción se detiene y cada hora de inactividad cuesta dinero que no puedes recuperar.
La misma tensión se observa en cada decisión sobre repuestos en la fabricación europea. La gestión de inventario decide de qué lado caes.
El tiempo de actividad y la eficiencia de aprovisionamiento no son opuestos. Son dos resultados de la misma decisión: la clasificación de criticidad.
Mejores prácticas de gestión de inventario MRO: donde el tiempo de actividad y el aprovisionamiento chocan
Las mejores prácticas de gestión de inventario MRO empiezan con una pregunta: ¿qué piezas detienen realmente la producción cuando fallan?
En la mayoría de las plantas, una pequeña parte de los SKU concentra la mayor parte del riesgo de inactividad. Un PLC, un variador o un servoaccionamiento averiados paralizan una línea; un sensor desgastado o un contactor de repuesto rara vez lo hacen.
La investigación de Y. Guo y coautores sobre la resiliencia de la cadena de suministro identifica el acopio de existencias y el abastecimiento múltiple como estrategias fundamentales para la resiliencia.
Clasificación de criticidad y la regla 80/20 en la práctica
Clasifica cada repuesto por la consecuencia de su fallo, no por su precio. Una pieza barata que detiene una línea es de alta criticidad; una pieza cara con un gemelo redundante no lo es.
Una división práctica en tres niveles:
- Crítico: el fallo detiene la producción, no hay alternativa, plazo de entrega largo
- Importante: el fallo ralentiza la producción o requiere una solución manual
- Estándar: el fallo queda absorbido por el mantenimiento rutinario
Revisa la lista de críticos cada trimestre. Las máquinas envejecen y las piezas pasan de un nivel a otro.
Cómo establecer un punto de pedido de inventario que proteja la producción
Un punto de pedido de inventario es el nivel de existencias que activa un nuevo pedido antes de que te quedes sin stock.
La fórmula básica es la demanda durante el plazo de entrega más el stock de seguridad. Eso funciona cuando los plazos de entrega son estables.
La investigación de D. Gallego-García y coautores sobre la reducción del riesgo de aprovisionamiento desarrolla un sistema para complementar la planificación clásica de compras basada en métodos de inventario y planificación de necesidades de material.
EOQ y punto de pedido: cuando la fórmula se encuentra con un plazo de entrega OEM de 20 semanas
La cantidad económica de pedido supone que puedes volver a pedir cuando quieras. Para piezas obsoletas, a menudo no puedes. Cuando una pieza está descatalogada, la lógica del punto de pedido se invierte: gestionas un suministro finito, no un ciclo de reposición.
Para esas piezas, trata la decisión como comprar ahora o nunca. Comprueba la disponibilidad en el mercado antes de comprometerte con una fecha de agotamiento.
| Tipo de pieza | Lógica de reposición | Riesgo principal |
| Activo, plazo de entrega corto | EOQ + stock de seguridad | Exceso de stock |
| Activo, plazo de entrega largo | Margen por plazo de entrega | Rotura de stock |
| Descatalogado | Comprar stock disponible | Sin suministro futuro |
El proceso de aprovisionamiento de repuestos: seguimiento manual frente a seguimiento automatizado
El proceso de aprovisionamiento de repuestos funciona con dos modelos: seguimiento manual y seguimiento digital del inventario.
El seguimiento manual utiliza hojas de cálculo, listas de verificación en papel y recuentos físicos.
El seguimiento digital utiliza un sistema de inventario automatizado con actualizaciones en tiempo real. Mejora la precisión y la visibilidad del stock, pero requiere datos limpios y procesos disciplinados.
Para muchas plantas, la respuesta honesta es un modelo híbrido. Automatiza las piezas de alta rotación y alta criticidad.
¿Cómo se mide realmente la precisión del inventario?
Antes de comparar el seguimiento manual y el automatizado, define qué vas a medir. La precisión del inventario es la proporción de registros de stock que coincide con la realidad física en un momento dado, no la proporción de piezas que eventualmente puedes encontrar.
Una rutina de medición viable:
- Elige cada semana una muestra rotativa de SKU, ponderada hacia las piezas de alta criticidad y alta rotación.
- Cuenta físicamente y luego compara con el registro del sistema.
- Registra cada discrepancia por causa: salida no registrada, cantidad contabilizada incorrecta, ubicación incorrecta, registro duplicado, error de unidad de medida.
La precisión registrada suele parecer aceptable hasta que ponderas la muestra por criticidad. Una planta puede mostrar una alta precisión en miles de fijaciones estándar de rápida rotación mientras sus registros críticos de variadores y PLC se desvían.
Dónde la visibilidad en tiempo real realmente cambia el resultado
La visibilidad en tiempo real cambia una cosa que importa mucho: la antigüedad de tu información. Los registros manuales son precisos hasta la última actualización; los registros automatizados, hasta el último escaneo.
Esa diferencia se nota en cuatro áreas:
- Reabastecimiento: pides en función del stock actual, no del del mes pasado
- Inventario: el conteo cíclico sustituye al conteo anual durante la parada
- Sobreventa: dejas de prometer piezas que ya no tienes
El error humano no desaparece con la automatización; se desplaza. Los errores de captura de datos en el punto de escaneo sustituyen a los errores de transcripción en el punto de entrada. Un código de barras mal leído o una asignación incorrecta de contenedor genera un registro que parece fiable pero es erróneo y, como es digital, la gente confía en él durante más tiempo antes de comprobarlo.
Escenarios de fallo que deberías prever
El seguimiento automatizado falla de formas en que el seguimiento manual no lo hace. Prepárate para esto antes de depender del sistema durante una avería:
- Corte de conectividad: el escáner o terminal no puede conectarse al sistema, por lo que los movimientos quedan en cola o se pierden. Decide de antemano si el personal registrará en papel y luego introducirá los datos, o si dejará de emitir piezas hasta que vuelva el enlace.
- Escaneos inexactos: una etiqueta dañada, un número de pieza similar o una unidad de medida incorrecta produce un registro plausible pero erróneo. Verifica por muestreo las incidencias de alta criticidad en lugar de confiar en cada escaneo.
- Registros duplicados: la misma pieza introducida bajo dos números, a menudo después de una sustitución o de un cambio de nombre del fabricante. Esto infla el stock aparente y oculta las verdaderas faltas.
El seguimiento manual falla de otra manera: el registro va por detrás de la realidad. El modo de fallo es el retraso entre un movimiento de stock y la actualización del registro. Una pieza sale de la estantería, el registro no cambia y el siguiente comprador pide basándose en una cifra que ya es incorrecta.
Encuéntralo en Automa.Net →
Cuándo las comprobaciones manuales siguen mereciendo su lugar
La elección no es estrictamente una cosa o la otra. Las comprobaciones manuales siguen siendo la forma más rápida de confirmar la realidad en casos concretos:
- Puesta en marcha y desmantelamiento: cuando se instala o se desecha una máquina, un recorrido físico detecta piezas de las que el sistema nunca tuvo conocimiento.
- Después de una avería grave: los problemas urgentes a menudo se saltan el registro normal. Un recuento breve de los contenedores afectados restablece la confianza en el registro.
- Existencias obsoletas y puntuales: el excedente y las piezas heredadas suelen quedar fuera de la lógica normal de reposición, por lo que una revisión física periódica es la única comprobación fiable.
Trate los recuentos cíclicos, las comprobaciones de excepciones y las auditorías físicas como complementos del seguimiento en tiempo real, no como un recurso de respaldo para plantas que no se han automatizado. Las plantas que mantienen una alta precisión deciden qué piezas se comprueban, con qué frecuencia y por quién, y luego se atienen a ello.
Abastecimiento de piezas de automatización obsoletas: el verdadero riesgo de inactividad
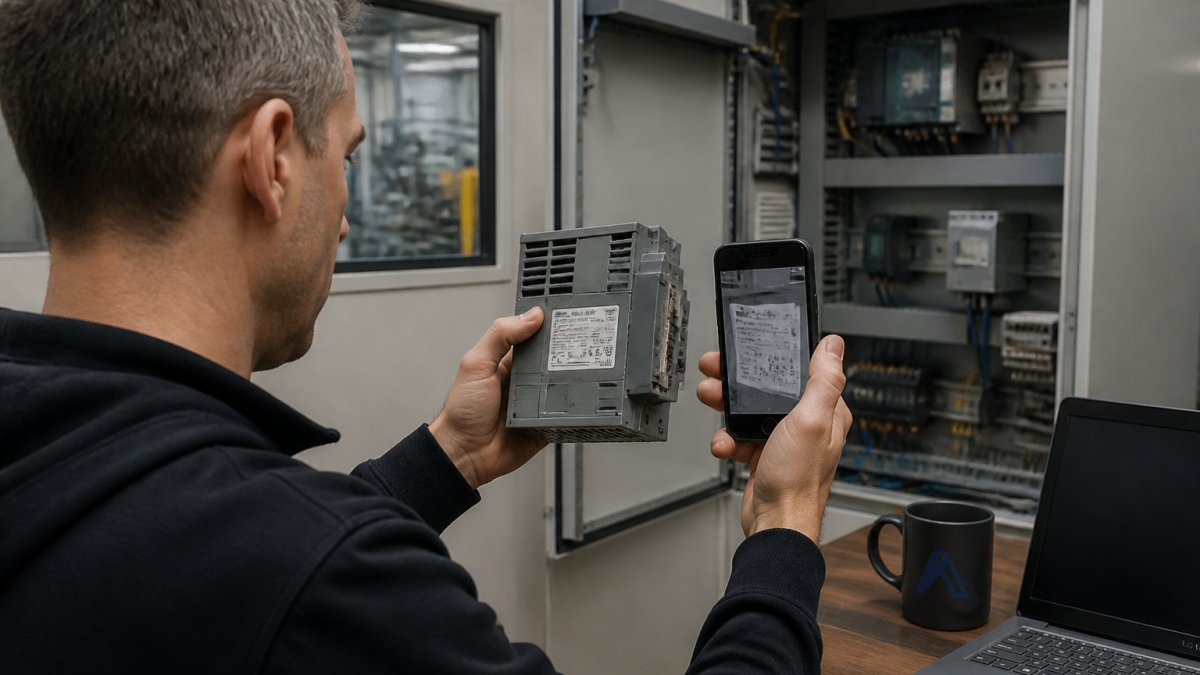
El abastecimiento de piezas de automatización obsoletas es donde se concentra la necesidad de minimizar el tiempo de inactividad. Cuando una máquina construida hace 15 años pierde un controlador, es posible que el OEM lo haya descatalogado hace años.
Este es el problema de abastecimiento en torno al cual construimos Automa.Net. Los compradores utilizan AutomaSEARCH para buscar stock en tiempo real en una red verificada de distribuidores, intermediarios y fabricantes de máquinas, y AutomaSnap para identificar una pieza a partir de la foto de una placa de características cuando la etiqueta está desgastada o el número de pieza no está claro.
La alternativa es llamar a los distribuidores uno por uno mientras la línea permanece parada.
OEM frente a reacondicionado frente a excedente: una tabla de decisión de abastecimiento
Elegir entre stock OEM, reacondicionado y excedente es una decisión de riesgo, no solo de precio. Cada opción intercambia certeza por disponibilidad.
| Opción | Disponibilidad | Plazo de entrega | Ideal para |
| OEM nuevo | Limitada para piezas heredadas | A menudo largo | Activos críticos para la garantía |
| Reacondicionado | Moderada | Corto a moderado | Reemplazos no críticos para la seguridad |
| Excedente | Variable | Corto | Recuperación rápida de piezas obsoletas |
El OEM nuevo ofrece la procedencia más clara y la espera más larga. El reacondicionado y el excedente suelen entregar el mismo número de pieza más rápido, pero usted asume más responsabilidad de verificación.
Para una pieza descatalogada, el stock excedente suele ser la única vía realista para volver a la producción; una realidad de abastecimiento, no un compromiso.
Cuándo priorizar la reducción del tiempo de inactividad frente a la simplificación de compras
Priorice la reducción del tiempo de inactividad cuando la avería de una pieza detiene la producción y no existe una solución alternativa. Priorice la simplificación de compras cuando el gasto en piezas es alto pero las averías se absorben sin detener la producción.
Esa es la respuesta corta. La respuesta útil es un marco que mapea tu perfil de inventario al énfasis adecuado, porque la mayoría de las plantas necesitan ambos, aplicados a distintas partes del mismo stock.
Los factores de decisión que realmente cambian la respuesta
Cinco factores determinan dónde se sitúa el equilibrio para una planta o familia de piezas determinada:
- Cantidad de SKU y distribución de criticidad. Una planta con unos pocos cientos de SKU, la mayoría críticos, se inclina hacia el tiempo de actividad. Una planta con decenas de miles de SKU de baja criticidad se inclina hacia la eficiencia de compras, porque el coste administrativo de gestionarlos domina.
- Volumen de transacciones. Una alta frecuencia de uso por SKU recompensa la automatización y una lógica de reposición ajustada. Una baja frecuencia recompensa un control manual simple y auditable; la sobrecarga de automatización es difícil de justificar en piezas que se mueven dos veces al año.
- Número de ubicaciones. Múltiples centros o almacenes multiplican el coste de un registro incorrecto. La visibilidad en tiempo real se amortiza más rápido cuando el mismo número de pieza está en varios lugares.
El mecanismo de coste, dicho claramente
No se citan cifras de ahorro, porque dependen por completo de tu línea, piezas y tasas de fallo. Lo que sí puede describirse es el mecanismo.
La reducción del tiempo de inactividad intercambia coste de mantenimiento por disponibilidad. Mantienes más stock, o lo mantienes en una forma más accesible, aceptando capital, almacenamiento y riesgo de obsolescencia.
La simplificación de compras intercambia margen de disponibilidad por eficiencia administrativa y de mantenimiento de stock.
Las dos no están en conflicto cuando se aplican a distintos niveles.
Un marco práctico por categoría de pieza
| Categoría de pieza | Énfasis principal | Por qué |
| Crítica, activa, plazo de entrega corto | Simplificación de compras | La reposición es fiable; mantén un margen modesto |
| Crítica, activa, plazo de entrega largo | Reducción del tiempo de inactividad | La volatilidad del plazo de entrega es el riesgo dominante |
| Crítica, obsoleta | Acceso al mercado | La limitación es el suministro, no el proceso interno |
| Importante, activa | Equilibrado | El fallo ralentiza la producción; el margen se dimensiona según el tiempo de solución alternativa |
| Estándar, alto volumen | Simplificación de compras | El coste administrativo domina; automatiza la reposición |
| Estándar, bajo volumen | Control manual | La sobrecarga de automatización supera el beneficio |
La excepción de las piezas obsoletas
Para las piezas obsoletas y descatalogadas, el marco cambia de forma. Gestionas un suministro finito, no un ciclo de reposición. La lógica del punto de pedido se invierte: no hay un pedido futuro que activar.
Para estas piezas, prioriza el acceso al mercado sobre el proceso interno.
Aquí es donde las plataformas de aprovisionamiento y los marketplaces de piezas difieren de las herramientas internas de inventario. Las herramientas internas te dicen lo que tienes, no lo que está disponible en el mercado cuando se agota tu stock.
Cómo aplicar esto sin rehacer todo tu proceso
No necesitas un sistema nuevo para actuar según este marco. Empieza por la lista crítica.
- Clasifica tus repuestos por la consecuencia del fallo, no por el precio.
- Para cada pieza crítica, anota el plazo de entrega y si existe una solución alternativa.
- Aplica la tabla anterior para decidir el énfasis por categoría.
Para los equipos cuyo listado de materiales está desordenado o desactualizado, limpiar primero los datos del BOM hace que cada decisión de clasificación posterior sea más rápida y fiable. Eso es para lo que sirve nuestro BOM List Cleaner . Y cuando una pieza crítica obsoleta es la limitación, AutomaSEARCH te permite comprobar el stock en tiempo real en una red verificada de distribuidores, intermediarios y fabricantes de máquinas antes de aceptar un largo plazo de entrega del OEM.
Preguntas frecuentes
¿Cuáles son los dos tipos principales de sistemas de inventario?
El seguimiento manual se basa en hojas de cálculo, listas de verificación en papel y recuentos físicos de existencias, con actualizaciones introducidas después de que las mercancías se reciben o se despachan. Los sistemas automatizados utilizan el seguimiento digital del inventario con captura de datos mediante códigos de barras o RFID, actualizando los niveles de stock en tiempo real. La diferencia práctica es la frecuencia de actualización: los registros manuales reflejan el stock de ayer, mientras que los sistemas automatizados muestran el movimiento actual del stock a medida que ocurre. Para piezas de repuesto con largos plazos de entrega del OEM, esa diferencia determina si detectas una rotura de stock antes de que la máquina se detenga.
¿Cómo puede la gestión de inventario MRO ayudar a minimizar el tiempo de inactividad de la máquina?
El mecanismo principal es la clasificación por criticidad. Cuando clasificas las piezas según la rapidez con la que su fallo detiene la producción, puedes mantener stock de seguridad en los artículos que importan y un stock ajustado en todo lo demás. Una revisión bibliográfica en ScienceDirect identifica el acopio y el abastecimiento múltiple como estrategias de resiliencia precisamente por esta razón. Si a eso le sumas un punto de pedido que tenga en cuenta los plazos de entrega reales de los proveedores, evitas la situación en la que un sensor descatalogado se queda sin stock mientras la línea espera tres semanas.
¿Cómo deberías gestionar las piezas de automatización obsoletas y difíciles de encontrar?
Empieza por identificar qué piezas de tu BOM ya están descatalogadas o se acercan al fin de su vida útil. Para esas, el abastecimiento múltiple importa más que la optimización del precio. Los marketplaces verificados con inventario real en stock de múltiples distribuidores te permiten confirmar la disponibilidad antes de que necesites la pieza, no después de un fallo. AutomaSEARCH de Automa.Net indexa inventario en tiempo real de más de 700 proveedores, lo cual es útil cuando un OEM confirma un plazo de entrega de 20 semanas y necesitas hoy una alternativa verificada.
¿Cómo ayudan el EOQ y el punto de pedido a gestionar el inventario de piezas de repuesto?
El EOQ calcula la cantidad de pedido que minimiza los costes totales de mantenimiento y de pedido. El punto de pedido activa un nuevo pedido cuando el stock baja a un nivel que cubre la demanda durante el plazo de entrega. Las fórmulas funcionan bien para artículos estables y de alta rotación. Se quedan cortas para piezas de repuesto con tasas de fallo impredecibles y largos plazos de entrega. Para esas, utiliza la clasificación por criticidad y los plazos de entrega reales de los proveedores en lugar de depender solo del EOQ. Una pieza con un plazo de entrega de 20 semanas necesita un punto de pedido que refleje esa realidad, no una media teórica.
El verdadero desafío no es elegir entre el tiempo de actividad y la eficiencia de compras. Es saber qué piezas merecen qué prioridad y tener acceso rápido al mercado cuando una pieza crítica queda obsoleta. Automa.Net te conecta con stock en tiempo real en una red verificada de proveedores, con herramientas para buscar piezas, identificarlas a partir de una foto de la placa de características y difundir solicitudes de cotización cuando una pieza es realmente difícil de encontrar. Empieza con Automa.Net y convierte un problema de aprovisionamiento de 20 semanas en una respuesta en la misma semana.
Encuéntralo en Automa.Net →
Otros Entradas

Cómo conseguir piezas industriales obsoletas: guía 2026
Aprende a conseguir piezas industriales obsoletas: confirma el ciclo de vida, verifica proveedores y encuentra PLC, variadores y HMI descatalogados.
Leer más →
Estrategias de gestión de proveedores de repuestos para la fabricación
Estrategias de gestión de proveedores de repuestos en fabricación: scorecards, listas RFQ y búsqueda de piezas obsoletas sin largos
Leer más →
¿Reparar o reemplazar? Guía para PLC, drives y paneles HMI
¿Reparar, comprar nuevo o de segunda mano? Decide ante un PLC, drive o panel HMI averiado: plazo, estado, coste y vida útil.
Leer más →