Lista de verificación de control de calidad de componentes industriales: guía 2026

Por qué tu lista de verificación de control de calidad importa para el aprovisionamiento de repuestos
Una máquina se detiene. Tu línea de producción se paraliza. Necesitas un servoaccionamiento o un módulo de PLC de reemplazo, y rápido. La pieza llega de un distribuidor con el que nunca has trabajado antes. Tienes minutos para decidir: aceptarla o rechazarla.
La mayoría de los equipos de compras se saltan este paso. Asumen que el proveedor ya ha verificado la pieza. No es así. Los OEM envían excedentes de stock. Los intermediarios liquidan inventario sobrante sin pruebas detalladas. Los componentes reacondicionados llegan con documentación mínima.
Los equipos con una lista de verificación de control de calidad estructurada pueden reducir los retrasos de aceptación y detectar defectos antes de que lleguen a la línea de montaje. Los equipos que no cuentan con una pueden dedicar más tiempo a solucionar fallos en campo que una inspección podría haber evitado.
Define tus criterios de inspección de componentes industriales
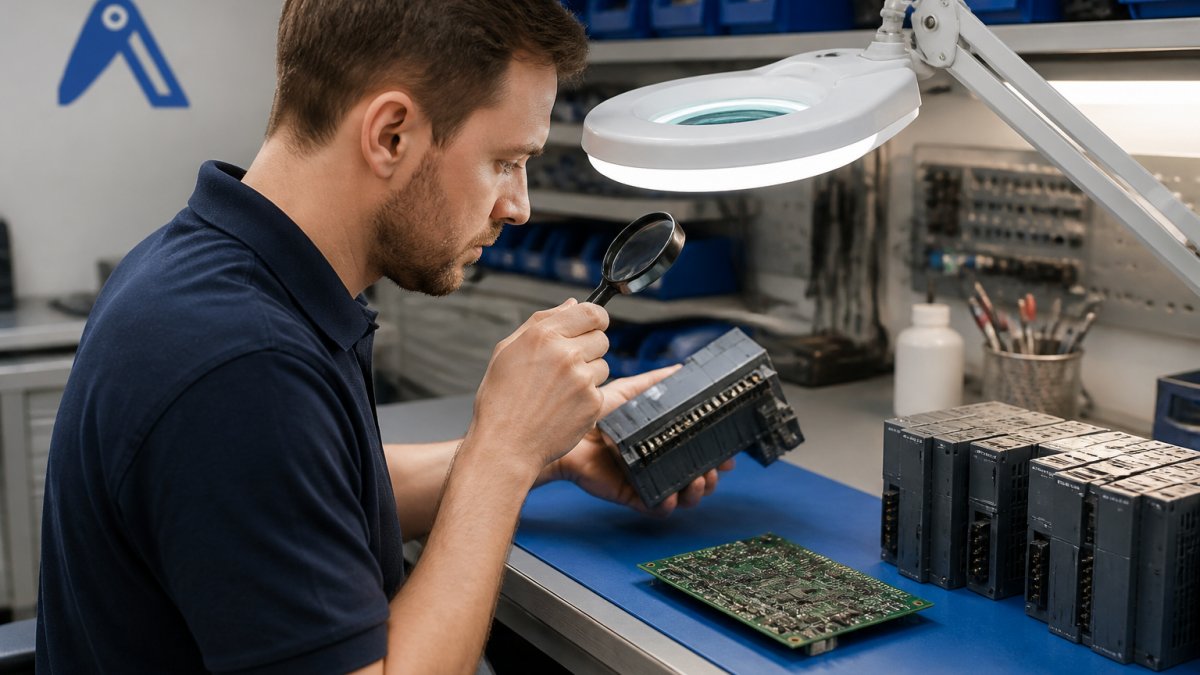
Tus criterios de inspección definen qué significa "aceptable" para tu cadena de suministro. Sin criterios claros, los inspectores toman decisiones inconsistentes. Una persona rechaza un conector con una oxidación leve. Otra acepta una corrosión idéntica en otra pieza. La coherencia importa.
Empieza separando los puntos de inspección visual y mecánica de las pruebas eléctricas y funcionales. Las comprobaciones visuales se hacen primero, son rápidas y eliminan daños evidentes. Las pruebas eléctricas vienen después y requieren equipo. Esta secuencia ahorra tiempo y evita esfuerzos inútiles en piezas que ya están comprometidas.
Puntos de inspección visual y mecánica
Comprueba primero si hay daños físicos. Examina la carcasa, los conectores y las superficies de montaje. La corrosión en pines o terminales indica exposición ambiental. Los arañazos profundos o abolladuras en la carcasa sugieren un manejo brusco. Los pines de conector doblados son motivo de rechazo inmediato; no encajarán correctamente en un zócalo.
Documenta lo que ves. Toma fotos si la pieza va a almacenarse o enviarse internamente. Anota la ubicación específica de cualquier daño. Esto crea un registro y evita disputas más adelante si la pieza falla en campo.
En el caso de componentes reacondicionados, comprueba si hay signos de una limpieza inadecuada. Flux residual, salpicaduras de soldadura o residuos de solución de limpieza indican un trabajo apresurado. Un reacondicionamiento legítimo incluye una limpieza adecuada y documentación de la inspección.
Pruebas eléctricas y funcionales
Las pruebas eléctricas requieren equipo: un multímetro para comprobaciones de continuidad, una fuente de alimentación para la verificación funcional y, idealmente, un osciloscopio para la integridad de la señal en interfaces de alta velocidad. No todas las piezas necesitan pruebas eléctricas completas; un módulo de PLC sobrante puede requerir solo una verificación de encendido. Un servoaccionamiento podría necesitar pruebas de realimentación del encoder.
Define la profundidad de las pruebas según el tipo de componente. Para componentes críticos en circuitos de seguridad, prueba a fondo. Para repuestos no críticos, una comprobación de encendido puede ser suficiente. Documenta qué pruebas se aplican a cada pieza.
Pruebe en un entorno controlado. Utilice una fuente de alimentación aislada con limitación de corriente. Muchos fallos en campo ocurren porque una pieza se probó con un voltaje o una polaridad incorrectos. Configure una estación de pruebas con el etiquetado y la puesta a tierra adecuados.
Cómo verificar el estado de una pieza de repuesto industrial antes de su aceptación
La verificación se realiza antes de que usted acepte la propiedad. Una vez que una pieza entra en su inventario, pasa a ser suya, incluido el coste de cualquier fallo. La decisión de aceptación es irreversible, así que acierte.
La verificación incluye tres niveles: inspección física, pruebas eléctricas y revisión de la documentación. Los tres deben superarse. La falta de documentación por sí sola debe provocar el rechazo, incluso si la pieza supera las pruebas.
Requisitos de documentación y trazabilidad
Toda pieza necesita documentación. Para el stock OEM, esto es sencillo: el OEM proporciona un número de serie, un código de fecha y un certificado de prueba. Para piezas excedentes o reacondicionadas, la documentación es escasa. Aquí es donde fallan la mayoría de los equipos.
Exija al proveedor una referencia de la lista de materiales (BOM) o el número de pieza. Contrástelo con sus sistemas internos. Si el proveedor no puede proporcionar un número de pieza, pida una foto de la placa de características. La función AutomaSnap de Automa.Net puede identificar piezas a partir de fotos cuando las placas de características no están claras o están parcialmente desgastadas.
Pida informes de prueba si la pieza ha sido reacondicionada. Los reacondicionadores legítimos proporcionan certificados de calibración del equipo de prueba y registros de lo que se ha probado. Si el proveedor dice "probado y funcionando" sin documentación, es una señal de alerta.
Gestión de componentes reacondicionados y excedentes
Las piezas reacondicionadas son legítimas. Se han limpiado, probado y a menudo incluyen una garantía. Pero "reacondicionado" significa cosas distintas para distintos proveedores. Algunos realizan un diagnóstico completo. Otros hacen pruebas mínimas.
Las piezas excedentes suelen ser nuevas pero de stock antiguo, compradas hace años y nunca utilizadas. Conllevan el mismo riesgo que las piezas nuevas: pueden haber sido almacenadas incorrectamente, expuestas a la humedad o dañadas durante el transporte. La antigüedad por sí sola no hace que una pieza sea defectuosa, pero sí requiere verificación.
Para ambas categorías, exija al proveedor que especifique qué pruebas se realizaron. ¿Solo continuidad? ¿Solo encendido? ¿Pruebas funcionales completas? Las pruebas parciales implican un mayor riesgo para usted.
Lista de verificación para la autenticación de hardware heredado
Los componentes obsoletos atraen a los falsificadores. Un PLC Siemens S7-300 falso puede parecer idéntico al original. Puede fallar y causar problemas una vez instalado en su máquina.
La autenticación comienza con la placa de características. Los componentes auténticos tienen marcas coherentes, códigos de fecha adecuados y números de serie que siguen las convenciones del fabricante. Los falsificados suelen tener impresiones borrosas, logotipos desalineados o números de serie que no coinciden con los esquemas de numeración del fabricante.
Verificación de la placa de características y validación del número de serie
Examine la placa de características con aumento. Las placas de características auténticas están impresas con una densidad de tinta y una alineación uniformes. Las placas de características falsificadas suelen mostrar defectos de impresión: tinta irregular, texto desalineado o zonas desvaídas que sugieren una impresión de baja calidad.
Compruebe el formato del código de fecha. Siemens utiliza un formato específico (por ejemplo, "2019-W43" para la semana 43 de 2019). Allen-Bradley utiliza un formato diferente. Si el código de fecha no coincide con la convención del fabricante, es sospechoso.
Verifique el número de serie en la base de datos del fabricante, si está disponible. Algunos OEM ofrecen herramientas de verificación en línea. Si el número de serie no existe en su sistema, la pieza es falsificada o ha sido sometida a una restauración intensiva (lo que requiere un tratamiento diferente).
Detección de falsificaciones y componentes rebautizados
Los componentes rebautizados son piezas extraídas de un dispositivo y relabeladas como otra cosa. Una fuente de alimentación de una impresora industrial descatalogada recibe una nueva etiqueta y se vende como componente independiente. Puede funcionar, pero no tiene garantía ni soporte.
Compruebe si hay signos de sustitución de la etiqueta. Busque residuos de pegamento, colores de etiqueta que no coincidan o etiquetas que sobresalgan ligeramente de la superficie. Use una lupa. Los falsificadores suelen utilizar etiquetas de baja calidad que no se ajustan correctamente a la carcasa.
Pese la pieza si dispone de un peso de referencia. Un componente falsificado puede ser ligeramente más ligero o más pesado debido a una construcción interna diferente. Esta es una comprobación secundaria, no definitiva, pero es rápida y gratuita.
Encuéntrelo en Automa.Net →
Construya su flujo de trabajo de preinspección y sus estándares de aceptación
Un flujo de trabajo mantiene la coherencia de las inspecciones. Sin uno, cada miembro del equipo toma sus propias decisiones. La coherencia es lo que separa una cadena de suministro fiable de una caótica.
Su flujo de trabajo debe tener tres puntos de control: recepción (recepción e inspección visual inicial), pruebas (verificación eléctrica y funcional) y aceptación (revisión de la documentación y aprobación final). Cada punto de control requiere una validación. Esto crea responsabilidad y un rastro de auditoría.
Establecimiento de criterios de aprobado/suspenso para su cadena de suministro
Defina los criterios de aprobado/suspenso antes de empezar a inspeccionar. Los criterios vagos como "parece bueno" no funcionan. Los criterios específicos sí.
Ejemplo para un servoaccionamiento:
- Conectores: Sin pines doblados, sin corrosión visible más allá de una ligera oxidación superficial
- Carcasa: Sin abolladuras profundas ni grietas
- Encendido: El accionamiento se enciende, sin códigos de error al arrancar
- Realimentación del encoder: Señal estable dentro de ±2% de la referencia
- Documentación: Número de pieza, número de serie y al menos un informe de prueba presentes
Ejemplo para un módulo de PLC:
- Conectores: Todos los pines presentes y rectos
- Carcasa: Sin grietas ni daños graves
- Encendido: Los LED se iluminan como se espera, sin olor a quemado
- Memoria: Tensión de la batería de respaldo por encima de 2.8V (si aplica)
- Documentación: Número de serie y código de fecha legibles, verificación del fabricante superada
Escribe estos criterios en una tabla o lista de verificación. Compártela con tu equipo de inspección. Actualízala en función de los fallos en campo; si una pieza pasa tu lista de verificación pero falla en la máquina, tus criterios eran demasiado laxos.
Creación de un sistema de registro de auditoría y documentación de calidad
Cada decisión de inspección necesita un registro. Documenta el nombre del inspector, la fecha, los hallazgos y la decisión (aceptar/rechazar). Si rechazas una pieza, documenta por qué. Esto crea responsabilidad y te ayuda a identificar patrones.
Usa una hoja de cálculo sencilla o un sistema más estructurado. El formato importa menos que la coherencia. Incluye estos campos:
- Número de pieza y número de serie
- Nombre del proveedor
- Fecha de inspección e inspector
- Resultado de la inspección visual (aprobado/rechazado)
- Resultado de la prueba eléctrica (aprobado/rechazado)
- Resultado de la revisión de la documentación (aprobado/rechazado)
- Decisión general (aceptar/rechazar)
- Notas (defectos o preocupaciones específicas)
Conserva los registros. Si una pieza falla en campo, tendrás que rastrearla hasta el registro de inspección y determinar qué salió mal.
Defectos comunes y gestión de no conformidades
Los defectos se dividen en categorías. Algunos son decisivos. Otros son aceptables según la aplicación.
Los pines doblados del conector siempre se rechazan. No encajarán correctamente y provocarán fallos intermitentes de contacto. La corrosión depende del contexto. Una ligera oxidación superficial en un conector que se usará en interiores es aceptable. Una corrosión intensa en un conector en un entorno hostil no lo es.
Documenta los defectos por tipo: daño mecánico, corrosión, fallo eléctrico, documentación faltante, indicios de falsificación. Esto te ayuda a identificar patrones. Si el 30% de las piezas de un proveedor muestran corrosión, tienes un problema con el proveedor.
La no conformidad significa que la pieza no cumple tus criterios de aceptación. Cuando recibes una pieza no conforme, tienes tres opciones: devolverla, reprocesarla o aceptarla con el riesgo documentado. La mayoría de los equipos elige devolverla.
Integrar tu lista de verificación en flujos de trabajo reales de aprovisionamiento
Una lista de verificación en papel no sirve de nada si no se usa realmente.
Cuando hagas un pedido, incluye tus requisitos de control de calidad en la orden de compra.
Cuando llegue la pieza, envíala a inspección antes de que entre en inventario.
Usa la función Request Board de Automa.Net para difundir tus requisitos de piezas a proveedores verificados. Incluye tus criterios de control de calidad en la RFQ.
Para BOM complejas, usa BOM List Cleaner para estandarizar los números de pieza antes de aprovisionarte.
Mantén tu lista de verificación en formato digital si es posible. Una hoja de cálculo compartida o un sistema de control de calidad dedicado permite que tu equipo acceda a ella desde cualquier lugar.
Tu lista de verificación de control de calidad es la diferencia entre una máquina que funciona de forma fiable y una que falla de manera impredecible.
Cuando buscas componentes difíciles de encontrar o heredados, la verificación se vuelve aún más crítica.
Preguntas frecuentes
¿Cuáles son los puntos críticos de inspección para componentes de automatización industrial reacondicionados?
Céntrese en la limpieza de los conectores, las soldaduras, el estado de los condensadores y la compatibilidad de la versión de firmware. En el caso de los servomotores y los servoaccionamientos, compruebe el juego de los rodamientos, la resistencia de aislamiento y el estado de la pasta térmica. Pruebe la funcionalidad al encender y la retención de parámetros. Las piezas reacondicionadas deben contar con un informe de pruebas documentado que muestre los resultados de las pruebas de carga y cualquier reparación realizada. Solicite el número de serie original del OEM y la fecha de fabricación para verificar la autenticidad.
¿Cómo verifica la autenticidad de los módulos PLC y HMI antiguos?
Compare el número de serie de la placa de características con los registros del OEM, si están disponibles. Compruebe que la tipografía, la calidad del logotipo y la adhesión de la etiqueta sean coherentes en las piezas genuinas. Verifique que las marcas de los componentes internos coincidan con las del fabricante declarado: los PLC falsificados suelen usar chips genéricos o no coincidentes. Utilice AutomaSnap para fotografiar la placa de características y compararla con las especificaciones conocidas. Solicite la documentación de origen del distribuidor y la cadena de custodia de la pieza.
¿Qué documentación debe acompañar a una pieza de repuesto industrial de alta calidad?
Exija un certificado de pruebas o informe funcional, el número de pieza y el número de serie originales, la fecha de fabricación, el historial de condiciones de almacenamiento y cualquier registro de reparación o reacondicionamiento. En el caso de componentes obsoletos, es esencial una declaración de origen (excedente del OEM, desmantelamiento de maquinaria o inventario de un distribuidor autorizado). Incluya fotografías de la pieza y de los conectores. Esta documentación le protege del riesgo de falsificación y demuestra el cumplimiento en caso de auditoría.
¿Cómo se aplica la norma DIN EN ISO 9001 a mi lista de control de calidad?
La norma DIN EN ISO 9001 exige procedimientos de inspección documentados, criterios de aceptación definidos y registros de trazabilidad. Su lista de control de calidad debe estar alineada con su sistema de gestión de calidad documentado. Incluya la frecuencia de inspección, la asignación de responsabilidades y los procedimientos de no conformidad. Conserve los registros durante el período de retención que defina su sistema. Esta norma se aplica tanto si inspecciona piezas entrantes, stock reacondicionado o inventario excedente destinado a la reventa.
¿Cuáles son los puntos de fallo más comunes en servomotores y servoaccionamientos excedentes?
El desgaste de los rodamientos, la degradación de los condensadores y los daños por ciclos térmicos aparecen con frecuencia en el stock excedente envejecido. Los servomotores fallan por ruptura del aislamiento tras un almacenamiento prolongado sin control climático. Los servoaccionamientos presentan corrupción del firmware o pérdida de parámetros si se apagan incorrectamente. Realice siempre pruebas de carga de los servoaccionamientos al 50% de la corriente nominal durante al menos 4 horas y mida la resistencia de aislamiento de los motores antes de aceptar stock excedente. Solicite al vendedor los registros de las condiciones de almacenamiento.
¿Cómo puedo reducir los retrasos de aprovisionamiento cuando necesito urgentemente un componente obsoleto?
Utiliza AutomaSEARCH para escanear simultáneamente el inventario verificado de distribuidores en toda Europa en lugar de contactar a los proveedores individualmente. Publica una RFQ en el Request Board para llegar a más de 5.000 proveedores a la vez. Incluye el número de pieza exacto, el nombre del OEM y cualquier alternativa aceptable. Para hardware heredado, AutomaSnap puede identificar componentes sin marcar o parcialmente dañados a partir de una foto de la placa de características, ampliando tus opciones de aprovisionamiento cuando la documentación está incompleta.
Encuéntralo en Automa.Net →
Otros Entradas

Compatibilidad Siemens S5 vs S7: Guía de migración 2026
Compatibilidad S5 vs S7: mapeo de módulos, límites de conversión, pasarelas y opciones para PLC Siemens antiguos.
Leer más →
Minimizar el tiempo de inactividad vs simplificar compras: guía de inventario
Compara minimizar el tiempo de inactividad vs simplificar compras en la gestión de inventario. Aprende cuándo usar cada enfoque.
Leer más →
Cómo conseguir piezas industriales obsoletas: guía 2026
Aprende a conseguir piezas industriales obsoletas: confirma el ciclo de vida, verifica proveedores y encuentra PLC, variadores y HMI descatalogados.
Leer más →